
Сварка круглых деталей — одна из самых сложных задач в металлообработке, особенно при работе с алюминием. В отличие от прямых швов, кольцевые соединения требуют более высокой точности, более прочного крепления и точного контроля подачи присадочной проволоки. Компания STRION LASER провела глубокие исследования в этой области. процесс лазерной сварки и делится ключевыми практиками, помогающими производителям улучшить качество сварки и снизить частоту повторных работ.
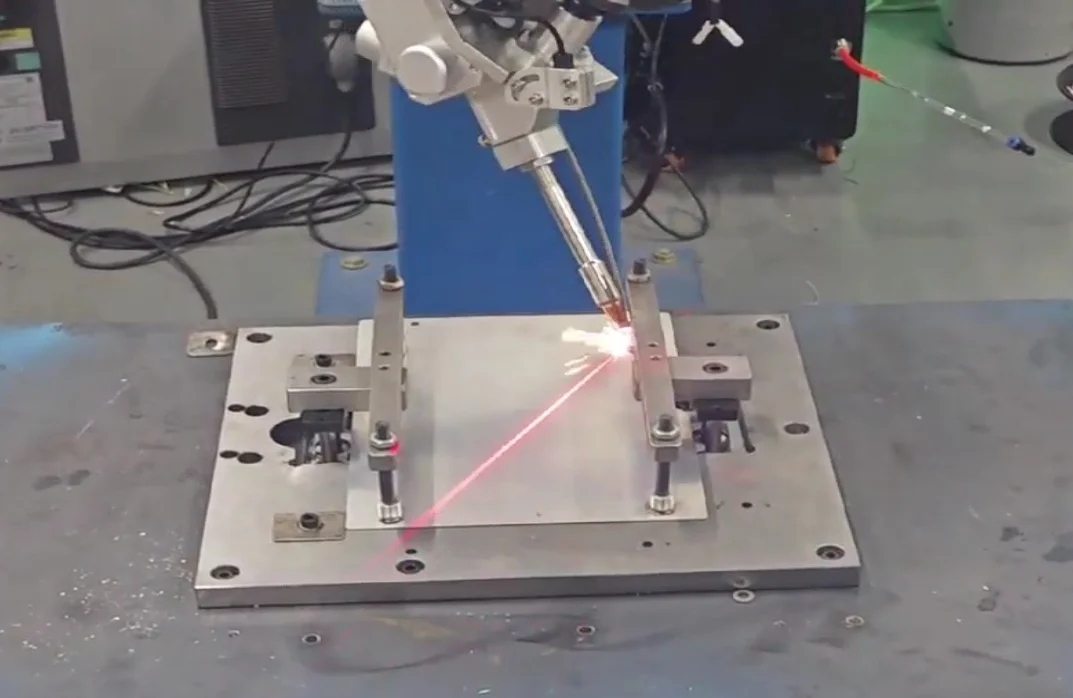
(Сварка круглых автомобильных деталей)
Сварка проволокой против автогенной сварки
В отличие от автогенной сварки, при которой соединение сплавляется без присадочного материала, сварка с подачей проволоки усложняет процесс. Присадочная проволока постоянно проникает в сварочную ванну, создавая едва заметные, но существенные возмущения.
Если круглая деталь не закреплена надежно, даже малейшее вертикальное движение может привести к неравномерному образованию валика.
Эта проблема становится ещё сложнее при лазерной сварке алюминия, поскольку расплавленная ванна алюминия очень жидкая. STRION LASER рекомендует использовать жёсткие и устойчивые приспособления, чтобы круглые детали были полностью неподвижны во время сварки. Это обеспечивает равномерное проплавление, гладкий шов и снижает риск образования пор и трещин.
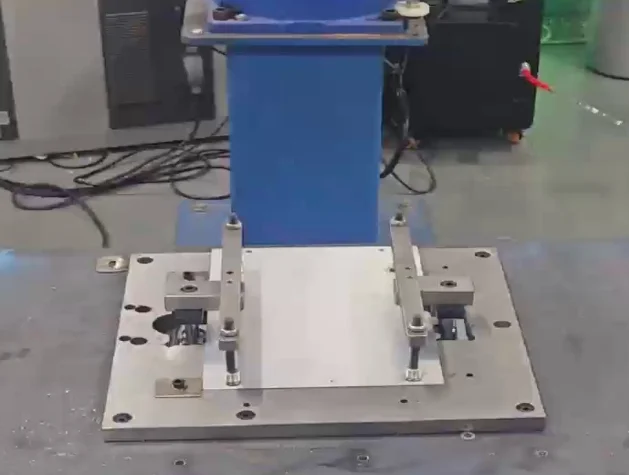
(Стабильные приспособления)
Контроль защитного газа при лазерной сварке алюминия
Защитный газ критически важен как при лазерной сварке, так и при сварке TIG, поскольку он защищает сварочную ванну от окисления. Однако избыточное давление газа может принести больше вреда, чем пользы.
Для лазерной сварки алюминия на круглых деталях рекомендуется использовать защитный газ под давлением 0.1–0.15 МПа. Более высокое давление может привести к нарушению структуры расплавленной ванны, образуя раковины или поры вдоль сварного шва. Сбалансированный поток газа обеспечивает полное покрытие, что приводит к получению более чистых и прочных сварных швов с меньшим количеством поверхностных дефектов.
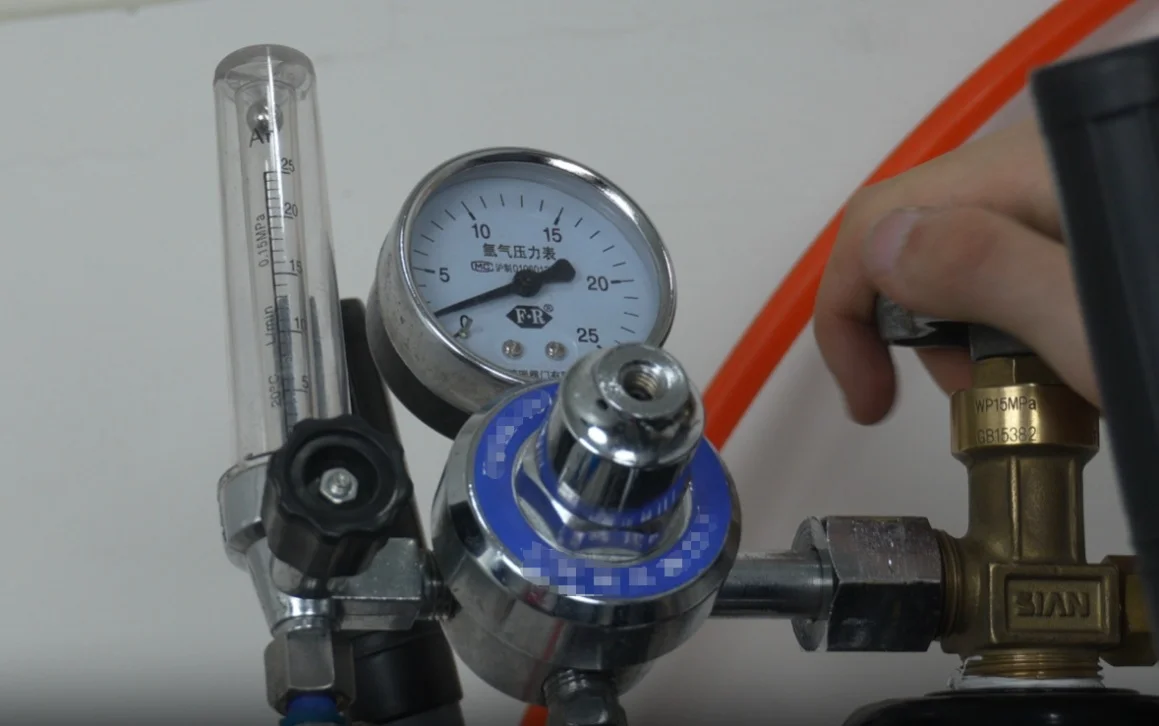
(Защитный газ)
Регулировка положения и длины присадочной проволоки
Точное позиционирование присадочной проволоки — ещё один ключевой фактор. Проверенная техника сварки алюминия заключается в том, чтобы присадочная проволока была немного короче красного пятна лазера.
Если проволока полностью перекрывает лазерный луч, на её кончике могут образовываться капли до расплавления, что приводит к нестабильному сварному шву. Укорачивая длину проволоки и точно выравнивая её, сварщики могут добиться стабильного плавления, уменьшить разбрызгивание и получить более равномерный профиль шва, что особенно важно для прецизионной роботизированной сварки.
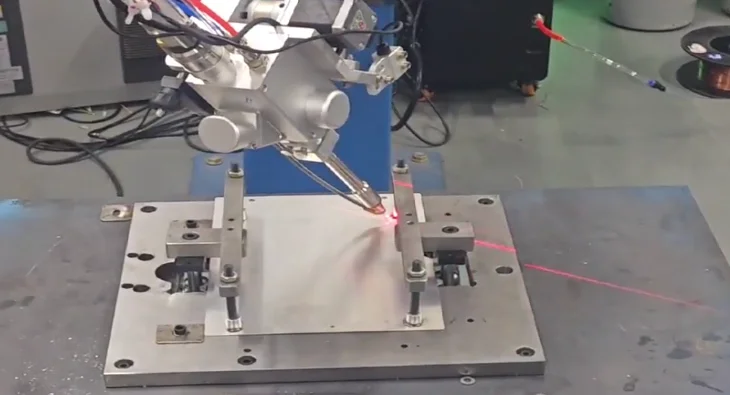
(Точное позиционирование присадочной проволоки)
Заключение
Анализ опыта компании STRION LASER показывает, что успешная сварка круглых деталей зависит от трех основных факторов:
- Жесткое крепление для исключения перемещения детали
- Контролируемый поток защитного газа для предотвращения турбулентности расплавленной ванны
- Точное позиционирование присадочной проволоки для равномерного плавления и получения гладкого валика
Применение этих передовых методов позволяет производителям получать более чистые сварные швы, прочные соединения и повышать производительность как при лазерной сварке алюминия, так и при сварке TIG. Эти методы также закладывают прочную основу для автоматизированных роботизированных сварочных систем, где стабильность и точность имеют решающее значение.
О СТРИОН ЛАЗЕРЕ
Будучи ведущим производителем передовых систем лазерной сварки, компания STRION LASER предлагает инновационные решения для отраслей, требующих точности, надежности и эффективности. От лазерной сварки алюминия до… портативный лазерный сварочный аппарат до полностью автоматизированных линий роботизированной сварки — наши технологии помогают компаниям сокращать расходы, повышать производительность и улучшать качество продукции.
Электронная почта: str@strlaser.com
Узнайте больше на: www.strlaser-en.com














