
Поскольку титан продолжает доминировать в аэрокосмической, медицинской и высокотехнологичной отраслях промышленности, проблемы сварки титана остаются критически важной задачей для инженеров-технологов. Компания STRION LASER разработала передовые технологии лазерной сварки и усовершенствованные технологические стратегии, адаптированные к уникальным металлургическим свойствам титана, обеспечивая прочность, точность и чистоту там, где это наиболее важно.
Скрытый враг: загрязнение и охрупчивание
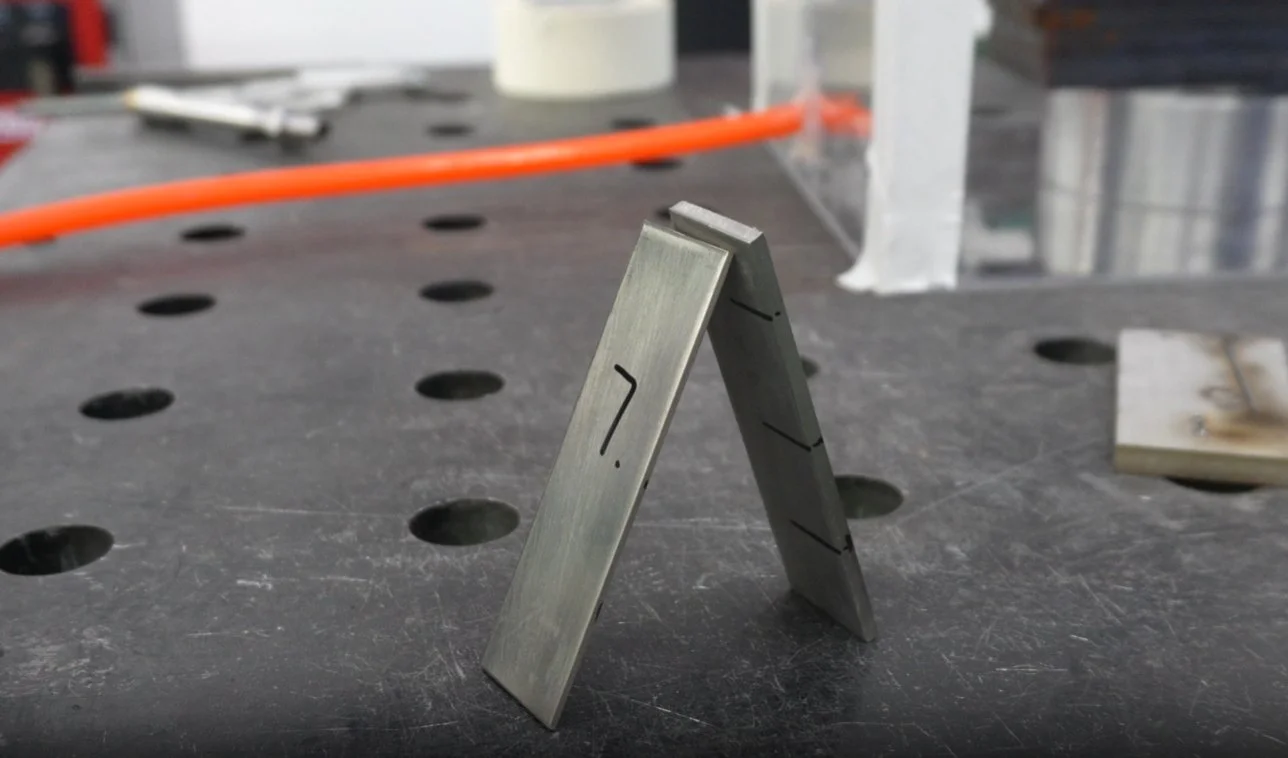
Титан очень активен при повышенных температурах. Даже следовые количества кислород, азот или водород может вызвать хрупкость, замедленное растрескивание или полный отказ сварного шва.
Кислород > 0.18% увеличивает твердость на 50%, но снижает вязкость на 80%.
Азот > 0.03% повышает чувствительность к трещинам в 5 раз.
Водород > 150 ppm может привести к замедленному растрескиванию под воздействием водорода.
Рекомендация STRION LASER: Обеспечьте сверхчистую газовую защиту и работайте в полностью дезактивированных средах. Наши системы поддерживают чистота аргона до 99.999%, с контролем точки росы и защитными экранами от замыкания газа до 25 л/мин.
Образование оксидной накипи – тихий убийца прочности
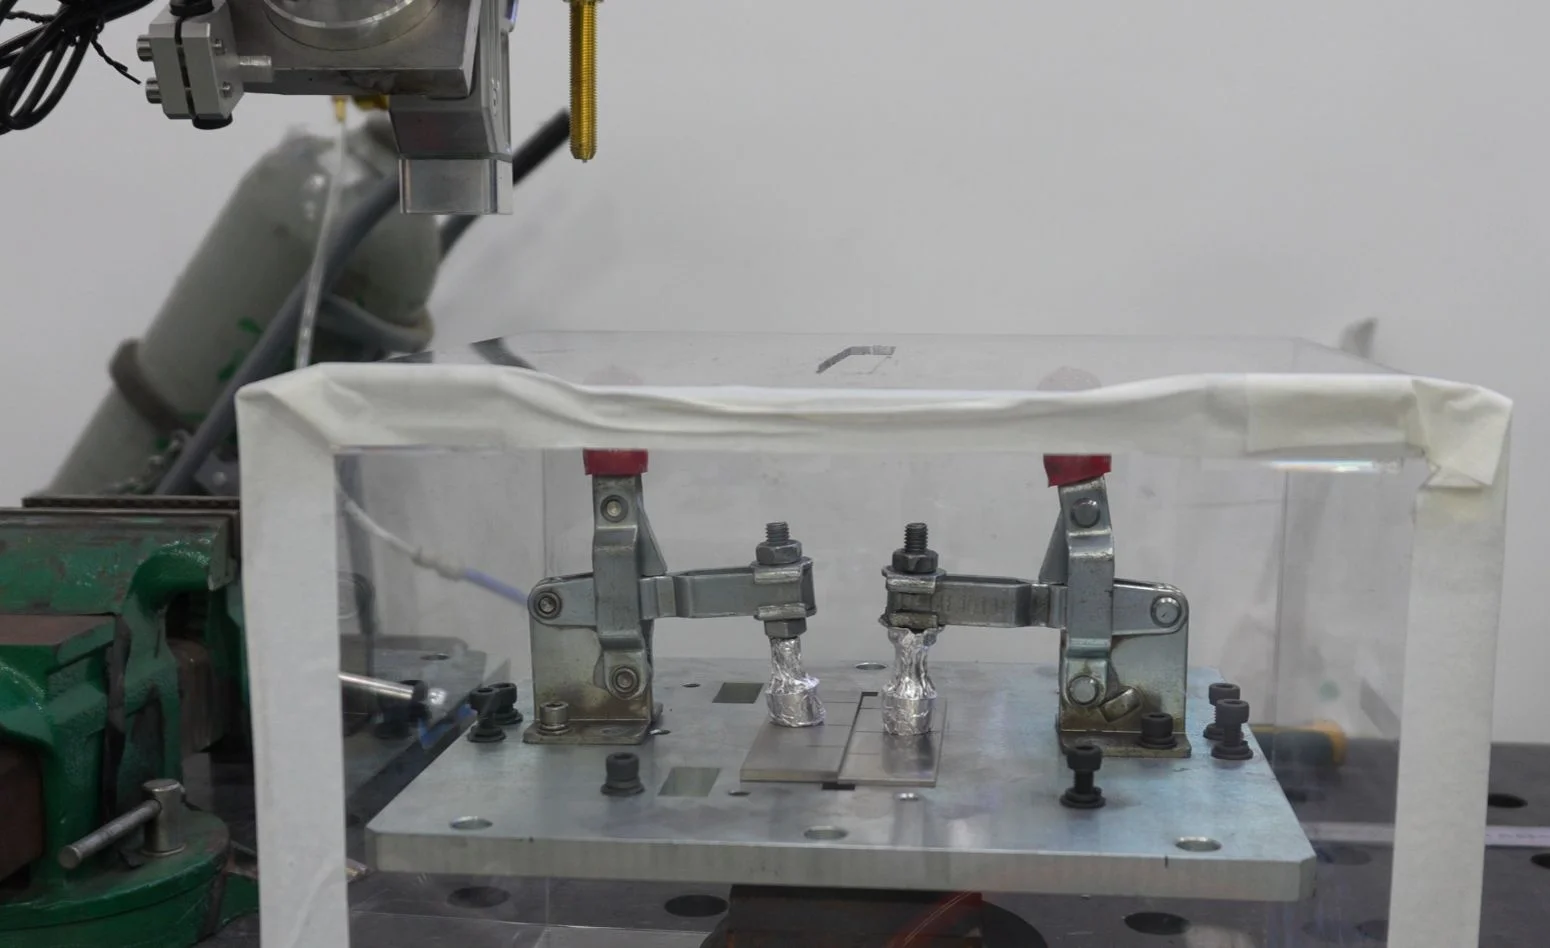
При температуре выше 400 ° C, титан окисляется со скоростью до в 1000 раз быстрее, образуя хрупкие чешуйки, которые затрудняют сплавление и приводят к дефектам. STRION советует:
Механическая очистка: используйте щетки из нержавеющей стали исключительно для титана, а не для углеродистой стали.
Химическая очистка: нанесите 10% HNO₃ + 2% HF (≤10 мин).
Экологический контроль: Без масла и хлора рабочие пространства (Cl вызывает коррозионное растрескивание под напряжением).
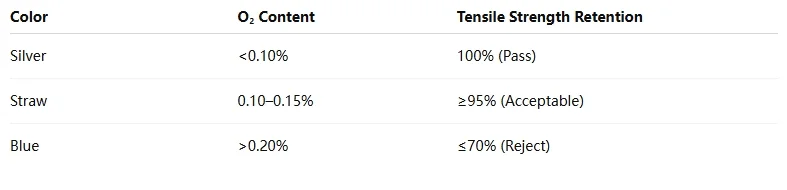
Цвет сварного шва говорит о многом
Цвет сварного шва напрямую отражает загрязнение кислородом и механические характеристики:
Процесс имеет значение: индивидуальные подходы к сварке титана
GTAW (TIG) – Лучше всего подходит для тонких листов и точных работ; используйте вольфрам 2% CeO₂, полярность DCEN.
Лазерная сварка – Идеально подходит для глубоких узких швов; длина волны 1070 нм, предпочтительна защита гелием.
ЭЛС (электронно-лучевая сварка) – Для толстых деталей аэрокосмического класса; вакуум ≤ 5 × 10⁻⁴ мбар.
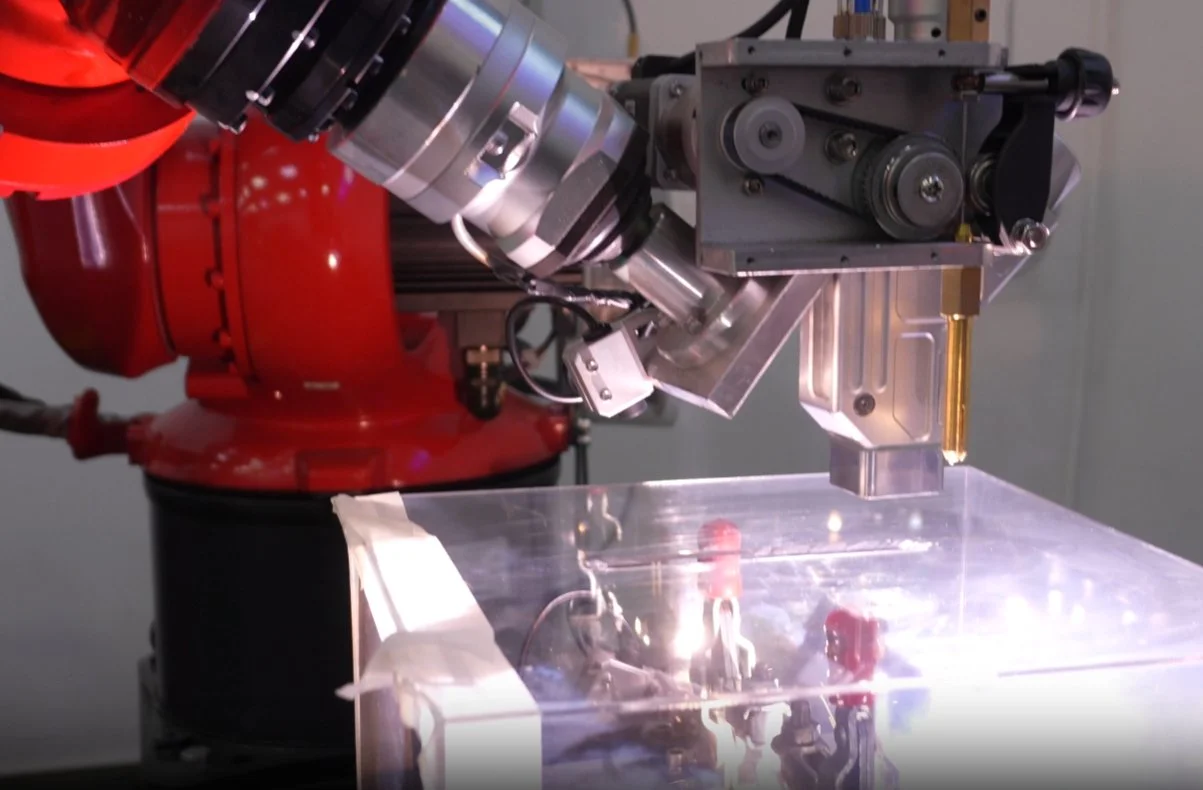
Не подлежит обсуждению в Лазерная сварка титана
Газовая защита
Первичный газ: Ar сверхвысокой чистоты (точка росы ≤ -50°C)
Концевой: 20–25 л/мин для защиты сварных швов во время охлаждения
Газовая подложка: кислород < 50 ppm в продувочной камере
Контроль тепловложения
Межпроходная температура ≤ 150°C
Пределы подвода тепла: <3 мм: макс. 0.8 кДж/см
3–6 мм: макс. 1.2 кДж/см
6 мм: макс. 1.5 кДж/см
Подбор присадочного металла
Гр.1/2 → ERTi-2 (рекомендуется класс ELI)
Гр.5 (Ти-6Ал-4В) → ЭРТи-5, запекание при 250°С × 2ч.
Гр.23 (Медицинский) → ERTi-23ELI с медицинским сертификатом
Диагностика и устранение дефектов
Пористость → Проволока для спекания, двойная газовая защита
Растрескивание → Уменьшить ограничение, водород < 100 ppm
Отсутствие сплавления → Очистка плавиковой кислотой, увеличение тока на 10%
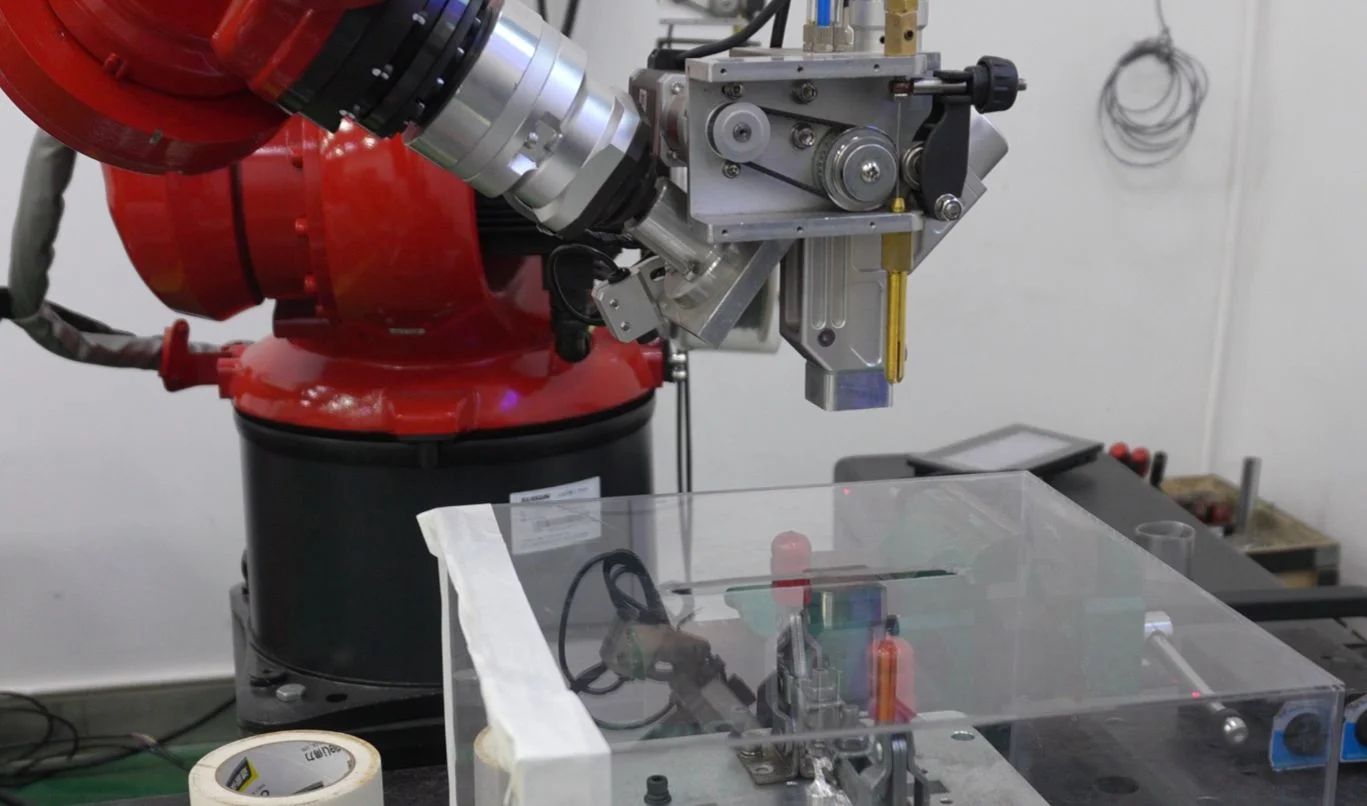
STRION LASER: ваш партнер по сварке титана
В STRION LASER мы не просто поставляем оборудование — мы проектируем его производительность. Наши комплекты для сварки титана точно настроены на точную защиту, минимальную тепловлажностную деформацию и отсутствие дефектов, что делает нас предпочтительным выбором для производителей, которым требуется только высочайшее качество.
Готовы ли вы оптимизировать процесс сварки титана?
Войти www.strlaser-en.com или обратитесь к нашей команде экспертов для получения индивидуальной консультации.














