
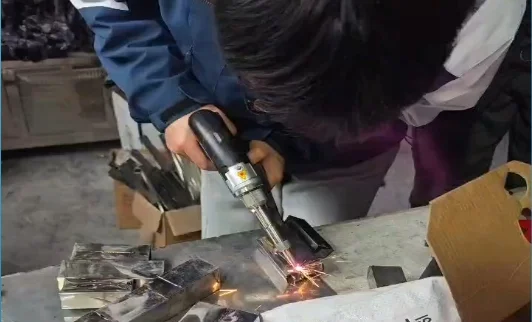
Компания Sichuan Strion Laser Technology Co., Ltd. недавно успешно завершила разработку сварочного решения для заказчика, столкнувшегося с проблемой соединения сверхтонких листов нержавеющей стали толщиной 0.3 мм. Этот проект демонстрирует передовую ручную лазерную сварочную систему STRION LASER и техническую экспертизу компании в решении задач высокоточной сварки.
Требования к клиенту
Материал: нержавеющая сталь 0.3 мм (SS)
Цель сварки: прочные, неперфорированные сварные швы с минимальной деформацией.
Оборудование: STR-HW200 Ручной лазерный сварочный аппарат + Механизм подачи проволоки STR-WF00B
Процесс: 1. Импульсная сварка (без присадочной проволоки) 2. Сварка присадочной проволокой
Встречные вызовы
Сварка тонких листов имеет узкий диапазон технологических возможностей. Клиент сообщил:
Избыточная мощность привела к прожогу
Длительное воздействие тепла во время сварки натяжением привело к деформации основного материала.
Недостаточная мощность привела к слабому склеиванию
Кроме того, первоначальная настройка системы выявила проблему отсутствия срабатывания лазера, причиной которой было низкое давление обнаруженного газа.

Устранение неполадок и их разрешение
При осмотре:
Газовый баллон был полностью открыт
Электромагнитный клапан функционировал нормально при диагностике через мобильное приложение.
Первопричина:
Датчик давления газа, преобразующий давление в напряжение, показал 510 мВ, что ниже программного порога в 650 мВ, что предотвращает лазерное излучение.
Реализованное решение:
Заменил манометр.
Скорректированный порог давления программного обеспечения (через внутренний технический интерфейс)

Оптимизированные параметры сварки (режим присадочной проволоки)
Скорость подачи проволоки: 50 см/мин
Мощность лазера: 30%
Частота: 50 Гц
Ширина сварного шва: 1.8 мм

Результаты сварки
Высокая прямолинейность и точность: Сварные швы имели равномерное совмещение с минимальными отклонениями, что свидетельствует о точном контроле.
Гладкая, сплошная поверхность: Отсутствие прожогов и скоплений шлака; стабильный подвод тепла.
Узкая зона термического влияния (ЗТВ): Равномерное распределение и естественный переход цветов сводят к минимуму риск искажения.
Без дефектов: Никаких признаков пористости, трещин или проблем с проплавлением, что свидетельствует о высокой целостности сварного шва.
Промышленная эстетика: Сварные швы, хоть и не зеркальные, но однородные и визуально чистые.

Данное решение для сварки сверхтонких листов нержавеющей стали толщиной 0.3 мм не только идеально отвечает строгим требованиям заказчика к прочности сварного шва, отсутствию прожогов и низкой деформации, но и в полной мере демонстрирует превосходные технические возможности STRION LASER в области прецизионной сварки. В частности, скоординированное взаимодействие ручного лазерного сварочного аппарата STR-HW200 и устройства подачи проволоки STR-WF00B, с оптимизированными параметрами настройки и стабильной работой, успешно преодолело технические трудности при сварке сверхтонких листов, обеспечив надежную практическую модель для аналогичных задач высокоточной сварки.














