Почему ваша лазерная сварка недостаточно прочна (и как это улучшить)
Почему лазерная сварка не обеспечивает достаточную прочность (и как это исправить) | СТРИОН ЛАЗЕР
Лазерная сварка стала ключевым процессом в современном производстве, ценимым за точность, скорость и чистый внешний вид сварного шва. Она широко используется в самых разных отраслях — от небольших металлообрабатывающих мастерских до производства тяжелого оборудования.
Несмотря на эти преимущества, многие операторы и производители сталкиваются с постоянной проблемой: недостаточной прочностью сварных швов . Слабые сварные швы могут привести к необходимости доработки, жалобам на качество, а в серьезных случаях — к структурным или опасностным рискам.
Компания STRION LASER , активно занимающаяся разработкой технологий лазерной сварки, накопила обширный практический опыт благодаря многолетнему сотрудничеству с производителями из различных отраслей. Основываясь на этом практическом опыте и опираясь на технические характеристики ручных лазерных сварочных аппаратов серий MASTER X и LITE S , в данной статье рассматриваются реальные причины низкой прочности лазерной сварки и излагаются проверенные практические методы повышения надежности сварных швов, помогающие получать прочные, долговечные и стабильные сварные соединения, пригодные для промышленного применения.
Прежде чем приступать к устранению неполадок, важно определить первопричину. В большинстве случаев слабые лазерные сварные швы можно объяснить несколькими повторяющимися факторами, связанными с настройками параметров, особенностями работы или подготовкой материала . Среди них наиболее распространенными являются следующие.
1. Неправильные параметры, приводящие к недостаточной глубине проникновения.
Параметры лазерной сварки, такие как мощность лазера, скорость сварки, положение фокуса и скорость подачи проволоки, напрямую определяют глубину проплавления и качество сплавления. Часто допускается ошибка, когда вместо корректировки параметров в соответствии с реальными условиями сварки полагаются на «настройки, основанные на опыте», что часто приводит к таким проблемам, как:
Низкое энергопотребление в сочетании с высокой скоростью Энергия лазера не проникает полностью в материал, в результате чего образуется поверхностный сварной шов без надлежащего сплавления слоев.
Неправильное фокусное расстояние Если сварочная головка расположена слишком далеко или слишком близко к заготовке, плотность энергии падает, что уменьшает глубину проплавления.
Несоответствие скорости подачи проволоки Чрезмерная подача проволоки приводит к неполному плавлению, тогда как недостаточная подача может привести к образованию зазоров или слабому шву.
Для решения этой проблемы сварочные аппараты STRION LASER — от модели начального уровня LITE S30 (900 Вт) до мощной MASTER X80 (3000 Вт) — оснащены более чем 20 встроенными предустановленными параметрами процесса . Каждый параметр откалиброван для конкретных материалов, таких как нержавеющая сталь, углеродистая сталь и алюминий, а также для различных диапазонов толщины. Это позволяет операторам начинать работу с оптимизированных параметров, а не методом проб и ошибок, что значительно снижает риск получения слабых сварных швов из-за неправильных настроек.
2. Неправильная подготовка заготовки: загрязнение и плохая подгонка.
Даже самое современное оборудование для лазерной сварки не может компенсировать некачественную подготовку заготовки. Загрязнение поверхности и неправильная сборка часто остаются незамеченными, хотя они являются одними из наиболее распространенных скрытых причин слабых сварных швов.
Масляные, ржавые или оксидные слои В процессе сварки эти загрязнения сгорают и выделяют газы, образуя поры или включения внутри сварного шва. Это напрямую снижает структурную целостность и прочность соединения.
Чрезмерные зазоры при сборке Пробелы больше, чем 0.3 мм Это препятствует равномерному заполнению шва расплавленным металлом, что приводит к неполному сплавлению и снижению несущей способности.
Плохое выравнивание деталей. Неравномерные контактные поверхности приводят к неравномерному распределению напряжений вдоль сварного шва, увеличивая риск локального ослабления или преждевременного разрушения.
В одном реальном случае небольшая мастерская по изготовлению изделий из нержавеющей стали, использующая лазерный станок STRION LASER LITE S40, сообщила о нестабильной прочности сварного шва. После проверки выяснилось, что проблема заключалась не в станке, а в остатках масла на поверхности заготовки. После внедрения стандартизированного процесса предварительной очистки сварного шва — с использованием ацетона для обезжиривания и проволочной щетки для удаления окисления — прочность сварного шва увеличилась примерно на 40% , без каких-либо изменений параметров сварки или оборудования.
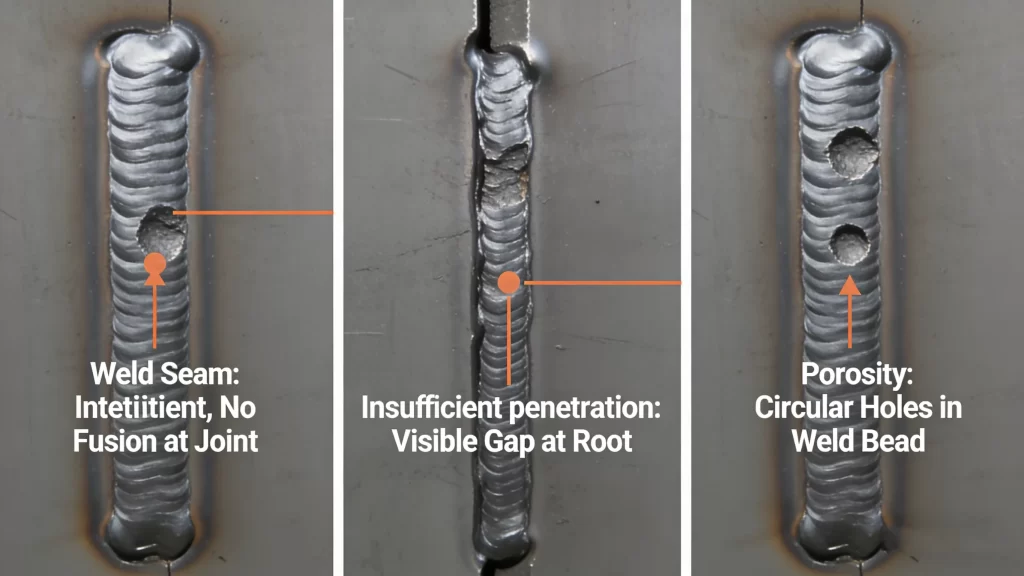
Три дефекта: «холодный паяный шов», «неполное проплавление» и «пористость».
3. Недостаточная защита защитным газом, приводящая к окислению.
Большинство металлов, таких как алюминий, углеродистая сталь и нержавеющая сталь , очень подвержены окислению при сварочных температурах. Без эффективной защиты защитным газом расплавленная ванна реагирует с кислородом в воздухе, образуя хрупкие оксидные слои, которые значительно снижают вязкость сварного шва и прочность соединения.
Общие проблемы включают:
Недостаточный поток газа Если поток защитного газа (обычно аргона) слишком мал, он не полностью покрывает расплавленную ванну, позволяя окружающему воздуху проникать в зону сварки.
Неправильное положение газового сопла Если сопло расположено слишком далеко от сварного шва или удерживается под неправильным углом, газовое покрытие становится нестабильным и неравномерным, что снижает его защитный эффект.
Низкое качество защитного газа Загрязнённый газ или газ низкой чистоты, содержащий влагу или примеси, может вызывать пористость и внутренние дефекты в сварном шве.
Разработанная компанией STRION LASER сварочная горелка серии K призвана решить эти проблемы благодаря оптимизированной системе газовой защиты. Интегрированная система воздушного ножа помогает поддерживать чистоту оптических компонентов, обеспечивая при этом равномерное и стабильное покрытие зоны сварки защитным газом. Эргономичный дизайн позволяет операторам поддерживать стабильное расстояние от сопла до заготовки — обычно 3–5 мм — обеспечивая надежную защиту, что особенно важно при сварке материалов с высокой отражательной способностью, таких как алюминий.
4. Снижение производительности оборудования или некачественное техническое обслуживание.
Со временем недостаточное техническое обслуживание может привести к снижению стабильности лазерного излучения, что напрямую влияет на глубину проплавления сварного шва и прочность соединения. Эта проблема часто упускается из виду, но играет решающую роль в обеспечении качества сварки в долгосрочной перспективе. Типичные причины включают:
Загрязненные или поврежденные оптические компоненты Брызги, пыль или царапины на защитном окне и фокусирующей линзе снижают эффективность передачи лазерного излучения. Даже незначительное загрязнение может снизить эффективную мощность в точке сварки, что приводит к неглубокому проплавлению и некачественным сварным швам.
Снижение мощности лазера сверх нормального уровня. Хотя системы STRION LASER разработаны с учетом ежегодного снижения мощности менее чем на 1%, неправильная эксплуатация, например, длительный перегрев, может ускорить потерю мощности и ухудшить качество сварных швов.
Некалиброванные системы подачи проволоки Нестабильная подача проволоки, будь то от одного или двух подающих устройств (например, STR-WFS-A или STR-WFD-A), приводит к неравномерному распределению присадочного металла, вызывая нестабильное сплавление и снижение механической прочности.
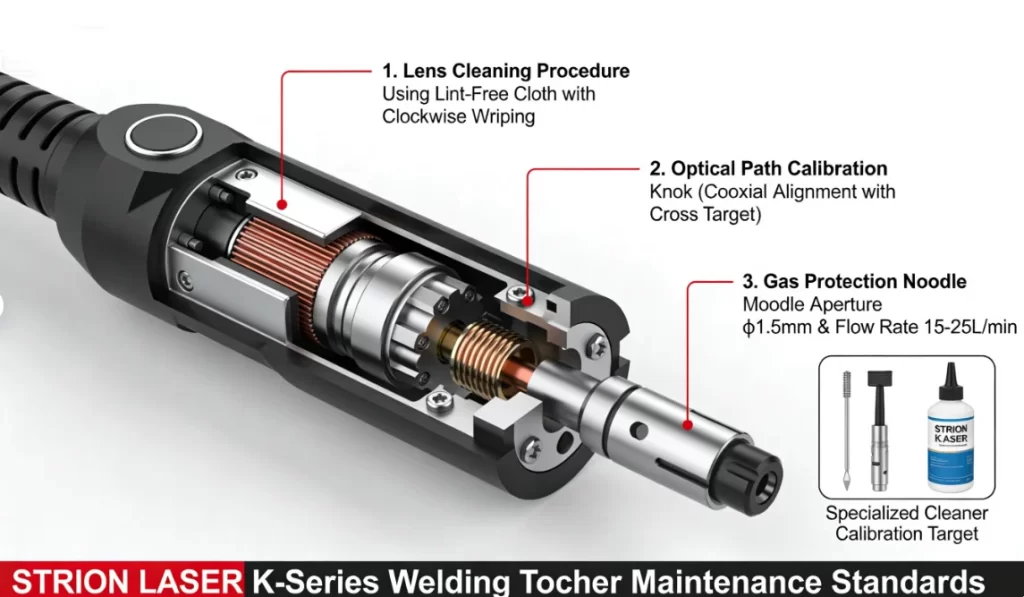
Ручные лазерные сварочные аппараты STRION LASER разработаны для простоты обслуживания и длительной надежности. Сварочная горелка серии K позволяет быстро заменять защитные окна и фокусирующие линзы без специальных инструментов. Двухконтурная система прямого охлаждения с хладагентом предотвращает тепловую перегрузку и помогает поддерживать стабильную мощность лазера при длительной работе. Регулярно очищая оптические компоненты безворсовыми салфетками и спиртом, а также периодически проверяя калибровку подачи проволоки, пользователи могут сохранить прочность сварного шва, продлить срок службы оборудования и поддерживать стабильное качество продукции.
5. Игнорирование характеристик материала и надлежащих методов сварки.
Различные материалы ведут себя совершенно по-разному при лазерной сварке. Игнорирование этих различий является распространенной причиной некачественных сварных швов:
Материалы с высокой отражательной способностью (алюминий, медь) Эти материалы отражают значительную часть лазерной энергии, что требует более высокой плотности мощности и контролируемой скорости сварки для достижения надлежащего сплавления. Высококачественные волоконные лазерные источники STRION LASER оптимизированы для работы с отражающими металлами, что снижает потери энергии и повышает стабильность проплавления.
Толстые заготовки Использование маломощного оборудования для обработки толстых материалов, таких как нержавеющая сталь толщиной 8 мм или углеродистая сталь толщиной 10 мм, часто приводит к неполному проникновению. MASTER X80 (3000 Вт) Предназначен для таких условий, обеспечивая достаточную энергию для однопроходной сварки без ущерба для прочности соединения.
Неправильный выбор режима сварки Применение точечной сварки там, где требуется непрерывная сварка (или наоборот), приводит к неравномерному распределению напряжений и снижению механической прочности. Ручные лазерные сварочные аппараты STRION LASER поддерживают как точечный, так и непрерывный режимы сварки, позволяя операторам выбирать правильный процесс для каждой задачи.
Понимание поведения материалов и соблюдение основных правил сварочного процесса обеспечивает правильный баланс энергии лазера, подводимой тепловой энергии и глубины плавления, что закладывает основу для прочных и надежных сварных швов.
Практические способы повышения прочности лазерной сварки
Как только будут выявлены первопричины, повышение прочности сварного шва станет вопросом целенаправленной регулировки и правильного использования оборудования . Ниже приведены практические методы, которые помогут раскрыть весь потенциал ручных сварочных аппаратов STRION LASER:
1. Оптимизация параметров в зависимости от обрабатываемой детали.
Начните с встроенных предустановок процесса. Аппараты STRION LASER поставляются с предварительно настроенными программами сварки, адаптированными к распространенным материалам и толщинам. Например, при сварке Углеродистая сталь толщиной 3 мм с лампой LITE S30 (900 Вт)Проверенная конфигурация выглядит примерно так: Мощность 800 Вт, скорость сварки 120 см/мин, расфокусировка +2 мм., обеспечивая стабильное проникновение без избыточного тепловыделения.
Дорабатывайте постепенно, а не агрессивно. Если проникающая способность недостаточна, увеличьте мощность лазера. на 5–10% или снизить скорость сварки путем на 10–15%Небольшие, контролируемые корректировки помогают улучшить сплавление, избегая при этом разбрызгивания или искажения.
Подберите скорость подачи проволоки в соответствии с уровнем мощности. Подача проволоки должна оставаться сбалансированной с подводимой температурой. Например, при сварке. Углеродистая сталь 5 мм с присадочной проволокой 1.2 ммскорость подачи 60–80 см/мин хорошо сочетается с Выходная мощность 1500 Вт (MASTER X50), обеспечивая надлежащее плавление и образование прочного соединения.
Правильный подбор параметров преобразует энергию лазера в равномерное проплавление и надежное сплавление, закладывая основу для более прочных и долговечных сварных швов.
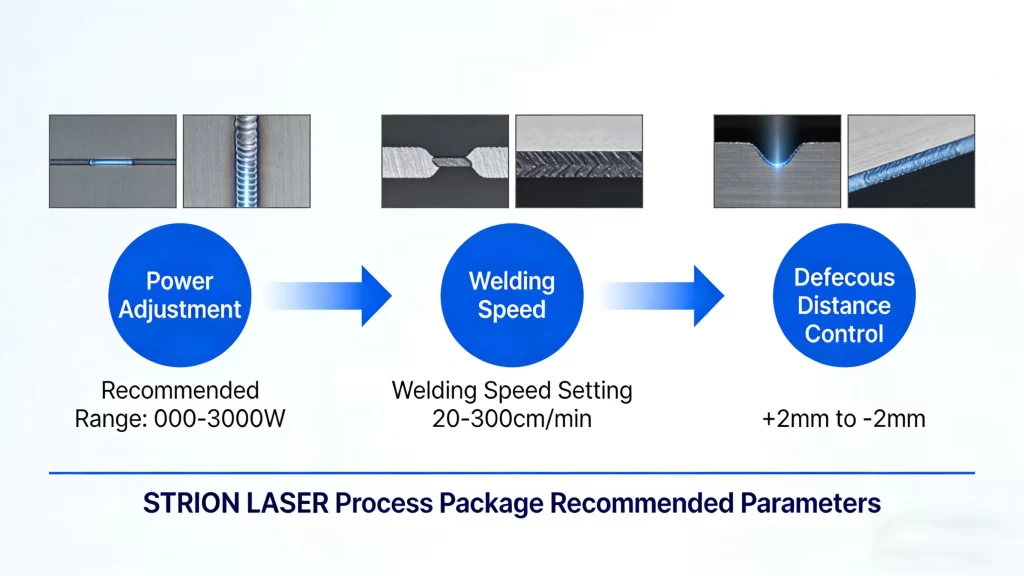
Пошаговое руководство по регулировке мощности (диапазон 900-3000 Вт), скорости (20-300 см/мин) и расстояния расфокусировки (+2 мм до -2 мм), включающее сравнение поперечных сечений сварных швов для проверки параметров, в соответствии с технологическими пакетами STRION LASER.
2. Стандартизация подготовки заготовки.
Правильная подготовка — основа прочности сварного шва. Даже небольшие недочеты перед сваркой могут значительно ослабить готовое соединение.
Тщательная очистка перед сваркой. Удаляйте масляные, жировые, ржавчинные и оксидные слои с помощью растворителей, таких как ацетон или этанол, или механическими методами, например, проволочной щеткой или пескоструйной обработкой. Чистая поверхность обеспечивает стабильное плавление и предотвращает образование пор.
Подгонка и выравнивание шарнирного соединения Не допускайте больших зазоров при сборке. 0.3 мм По возможности используйте приспособления или зажимы для надежной фиксации деталей и обеспечения постоянного выравнивания на протяжении всего процесса сварки.
При необходимости применяйте предварительный нагрев. Для компонентов из толстостенной стали или высокоуглеродистой стали предварительный нагрев до 100-200 ° С способствует снижению термического напряжения, улучшает сплавление и уменьшает риск растрескивания после охлаждения.
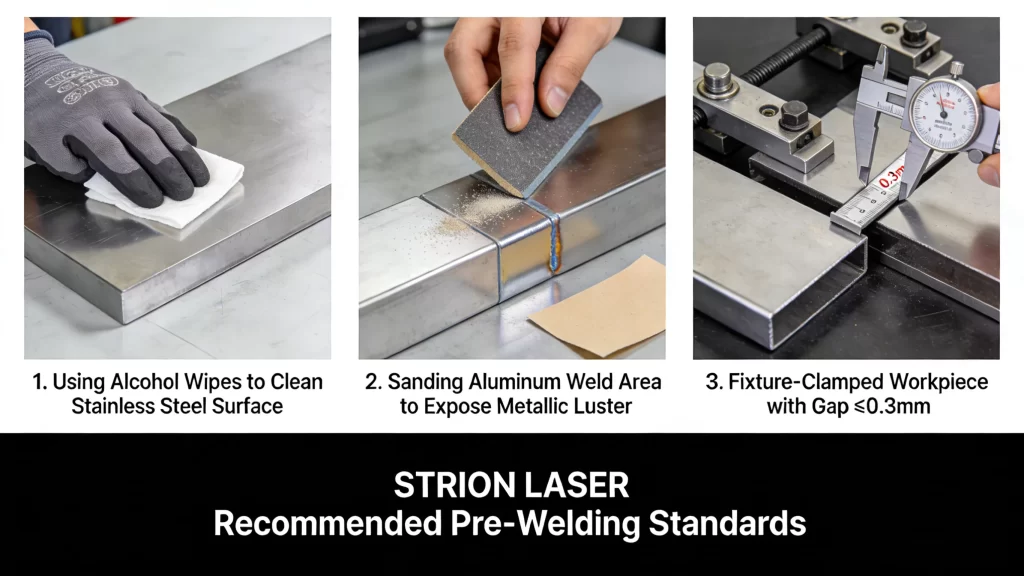
Визуальное руководство из трех шагов
3. Улучшение защиты с помощью защитного газа.
Эффективная газовая защита предотвращает окисление и напрямую влияет на прочность и однородность сварного шва.
Используйте защитный газ высокой чистоты. Выберите аргон с чистотой 99.99% или вышеЗагрязнённый газ вносит влагу и примеси, что приводит к пористости и снижению прочности сварного шва.
Установите правильную скорость потока газа. Для ручной лазерной сварки расход составляет 15–25 л / мин Как правило, этого достаточно для полной защиты расплавленного бассейна без возникновения турбулентности или излишнего расхода газа.
Обеспечьте правильное положение сопла. Держите газовый наконечник перпендикулярно сварному шву, с расстоянием 3 – 5 мм от поверхности заготовки. Это обеспечивает стабильное покрытие расплавленной ванны и минимизирует окисление.
Регулярное техническое обслуживание необходимо для поддержания стабильной мощности лазера и обеспечения повторяемого качества сварки.
Еженедельная чистка оптических компонентов. Протрите защитное стекло и фокусирующую линзу безворсовой тканью, смоченной изопропиловым спиртом. Это удалит брызги и пыль, которые могут снизить передачу лазерной энергии.
Ежемесячно проверяйте выходную мощность лазера. Используйте измеритель мощности для проверки фактической выходной мощности. Если потери мощности превышают... 5%Для проверки или калибровки обратитесь в службу технической поддержки STRION LASER.
Осмотрите систему подачи провода. Убедитесь, что кабельный канал не перекручен, и проверьте, что приводные ролики чистые и правильно натянуты, чтобы предотвратить проскальзывание или неравномерную подачу.
5. Применяйте надлежащие методы сварки для различных материалов.
Каждый материал по-разному реагирует на лазерную сварку. Соответствующая корректировка технологии имеет решающее значение для достижения высокой прочности сварного шва.
Для алюминиевых сплавов Используйте более высокую мощность, меньшую скорость перемещения и положительное расфокусирование (например, +3 мм). 2000W MASTER X60 рекомендуется для сварки 6 мм алюминий для обеспечения достаточного поглощения энергии.
Для толстых пластин При необходимости выполняйте многопроходную сварку, перекрывая каждый проход примерно на определенное расстояние. 50% для достижения полного проникновения и равномерного сращения.
Для высокопрочных сталей Выберите подходящую присадочную проволоку, например... ER70S-6 для углеродистой сталидля поддержания постоянной прочности сварного шва в соответствии с основным материалом.
Заключение: Как добиться более прочных лазерных сварных швов
Слабые лазерные сварные швы редко бывают вызваны одной единственной проблемой. В большинстве случаев они являются следствием неправильных параметров, плохой подготовки поверхности или отсутствия надлежащего обслуживания. Устранение этих основных проблем и использование стабильной, хорошо спроектированной сварочной системы позволяет добиться стабильной и надежной прочности сварных швов. Серии MASTER X и LITE S от STRION LASER разработаны для реальных производственных условий, обеспечивая стабильную выходную мощность, оптимизированные технологические настройки и надежную работу в диапазоне температур от –30°C до 60°C . В сочетании с правильными методами сварки они помогают цехам и производителям получать более прочные и долговечные сварные швы. Для получения консультаций по конкретным задачам или поддержки параметров посетите сайт www.strlaser-en.com или свяжитесь с STRION LASER по телефону +86-28-85812068 . Наша техническая команда готова помочь вам улучшить качество сварки и повысить эффективность производства.
Чтобы обеспечить лучший опыт вашего общения со страничкой, мы используем такие технологии, как файлы cookie, для хранения и / или доступа к информации, а также об устройстве. Согласие на использование этих технологий позволит нам обрабатывать такие данные, как поведение в Интернете или создавать уникальные идентификаторы на этом сайте. Несогласие или отзыв согласия может отрицательно повлиять на определенные функции.
функциональная
Всегда активный
Техническое хранилище или доступ строго необходимы для законной цели, позволяющей использовать конкретную услугу, явно запрошенную подписчиком или пользователем, или с единственной целью выполнения передачи сообщения по сети электронной связи.
Настройки
Техническое хранилище или доступ необходимы для законной цели хранения предпочтений, которые не запрашиваются подписчиком или пользователем.
Показатели
Техническое хранилище или доступ, который используется исключительно для статистических целей.Техническое хранилище или доступ, который используется исключительно для анонимных статистических целей. Без повестки в суд, добровольного согласия со стороны вашего интернет-провайдера или дополнительных записей от третьей стороны информация, хранимая или полученная только для этой цели, обычно не может быть использована для вашей идентификации.
Маркетинг
Техническое хранилище или доступ необходимы для создания профилей пользователей для отправки рекламы или для отслеживания пользователя на веб-сайте или на нескольких веб-сайтах в аналогичных маркетинговых целях.