
Руководство по настройке параметров лазерной сварки для повышения качества сварки
В современном металлообработке выбор правильных параметров лазерной сварки является ключом к достижению стабильного качества сварного шва, более глубокого проплавления и более чистого сварного шва. Независимо от того, работаете ли вы с нержавеющей сталью, оцинкованной сталью, углеродистой сталью или алюминиевыми сплавами , такие параметры, как мощность, скорость подачи проволоки, ширина колебания и частота, напрямую определяют конечный результат сварки.
Для производителей в таких отраслях, как производство автомобильных деталей, листового металла, кухонного оборудования, сосудов под давлением и металлической мебели, неправильные настройки часто приводят к распространенным проблемам, включая черные сварочные швы, недостаточное проплавление, прогорание и некачественный внешний вид сварного шва.
В этом профессиональном руководстве от STRION LASER объясняется, как оптимизировать настройки ручного лазерного сварочного аппарата для повышения производительности и обеспечения стабильного качества сварки.
Почему параметры лазерной сварки имеют значение
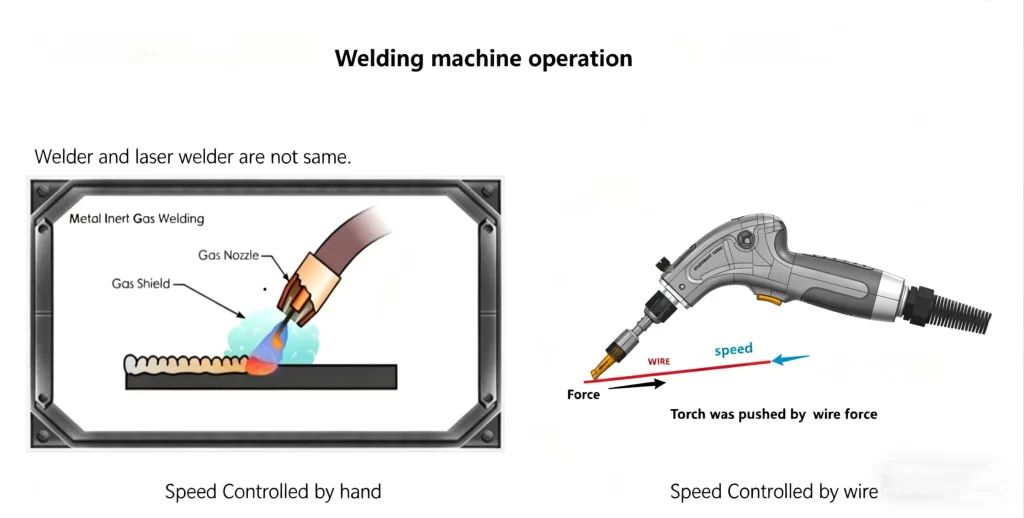
В отличие от традиционной дуговой сварки, ручная лазерная сварка в значительной степени зависит от точности параметров. Даже небольшие изменения выходной мощности или скорости подачи проволоки могут существенно повлиять на качество сварного шва.
К наиболее важным параметрам относятся:
- мощность лазера
- Скорость подачи проволоки
- Скорость сварки
- Ширина колебания
- Частота колебаний
- Режим точечной сварки
Эти настройки влияют на:
- глубина проплавления сварного шва
- ширина шва
- поверхностная яркость
- зона термического влияния
- контроль разбрызгивания
- риск выгорания
Грамотно оптимизированная установка повышает как эффективность сварки, так и внешний вид изделия.
Как мощность влияет на результаты лазерной сварки
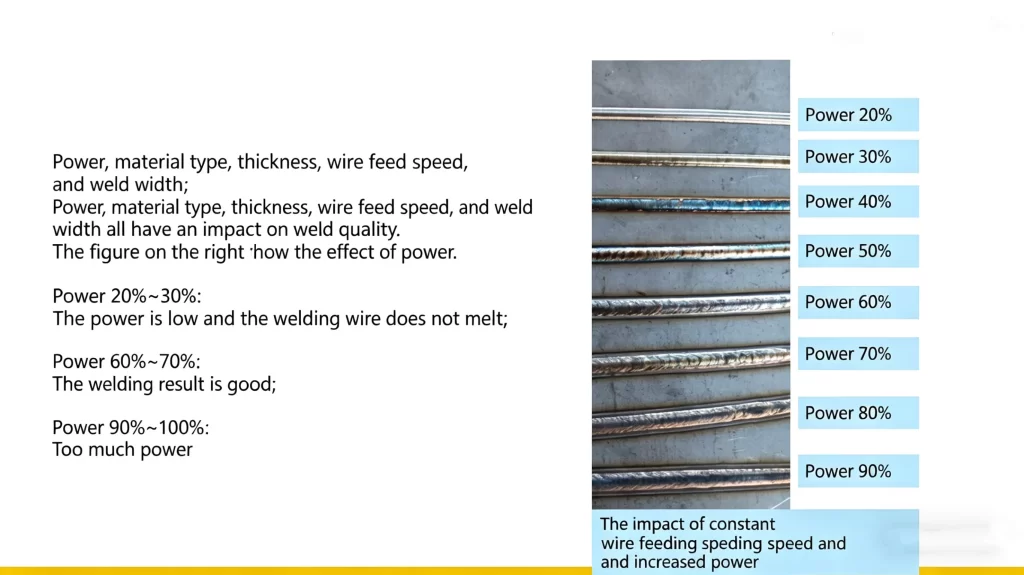
Мощность является наиболее важным параметром при лазерной сварке.
Низкая мощность (20–30%)
При слишком низкой мощности присадочная проволока может расплавиться не полностью.
Типичные проблемы включают в себя:
- плохое слияние
- слабый сварной шов
- поверхностное проникновение
- прерывистый шов
Это часто происходит при сварке толстых материалов с недостаточной мощностью.
Средняя мощность (60–70%)
Для большинства распространенных операций по обработке листового металла этот диапазон обеспечивает наилучшие результаты сварки.
Преимущества включают в себя:
- гладкий сварной шов
- стабильное проникновение
- яркая поверхность
- низкая деформация
Этот режим часто рекомендуется для нержавеющей стали и оцинкованной стали толщиной 1–3 мм.
Высокая мощность (90–100%)
Избыточная мощность может привести к перегреву.
Типичные проблемы включают в себя:
- черный сварной шов
- окисление
- чрезмерное плавление
- прожиг
- более обширная зона теплового воздействия
Если сварной шов темнеет или подгорает, обычно первой мерой является снижение мощности.
Оптимальная скорость подачи проволоки для лазерной сварки
Скорость подачи проволоки должна соответствовать уровню мощности.
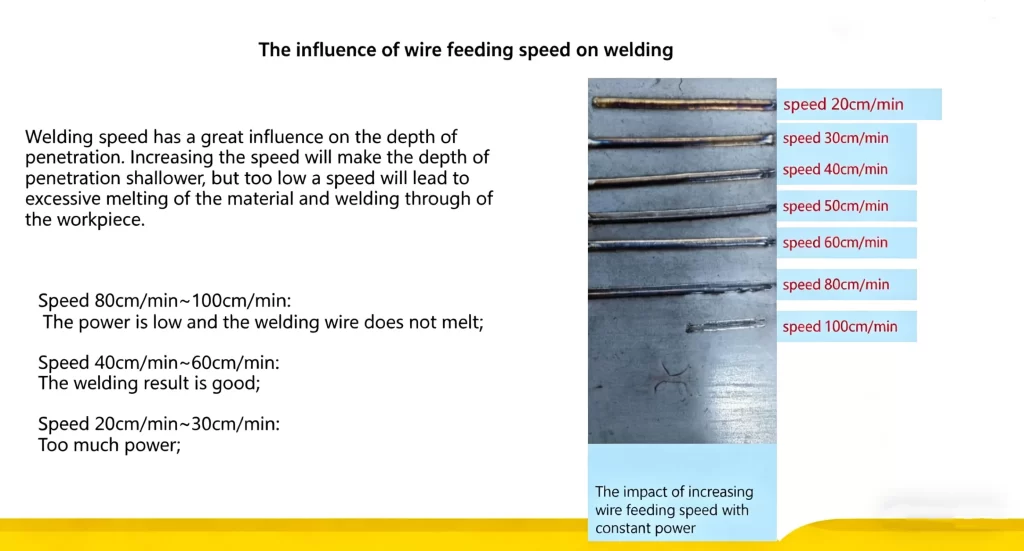
Если скорость движения проволоки слишком высока, энергии лазера может оказаться недостаточно для полного расплавления присадочной проволоки.
Если скорость процесса слишком низкая, может возникнуть чрезмерная концентрация тепла.
20–30 см/мин
Этот диапазон может привести к:
- перегрев
- темный цвет сварного шва
- чрезмерное накопление
- плохая плоскость шва
40–60 см/мин
Как правило, это оптимальный диапазон для большинства видов производственной сварки.
Преимущества включают:
- равномерное формирование шва
- стабильное плавление
- превосходный косметический результат
80–100 см/мин
Чрезмерная скорость подачи может привести к следующим последствиям:
- неполное плавление
- укладка проводов
- нестабильная непрерывность шва
Для достижения наилучших результатов скорость подачи проволоки следует всегда регулировать одновременно с мощностью лазера.
Как скорость сварки влияет на глубину проплавления
Скорость сварки напрямую влияет на глубину проплавления.
Высокоскоростные решения
Когда скорость движения слишком высока:
- глубина проникновения становится небольшой
- Ширина шва сужается
- Прочность сцепления может снизиться.
Низкая скорость
Когда скорость слишком низкая:
- материал перегревается
- искажения увеличиваются
- заготовка может прогореть
Для применения в тонколистовых материалах критически важна правильная балансировка.
В большинстве случаев поддержание постоянной скорости движений рук является одним из важнейших навыков оператора.
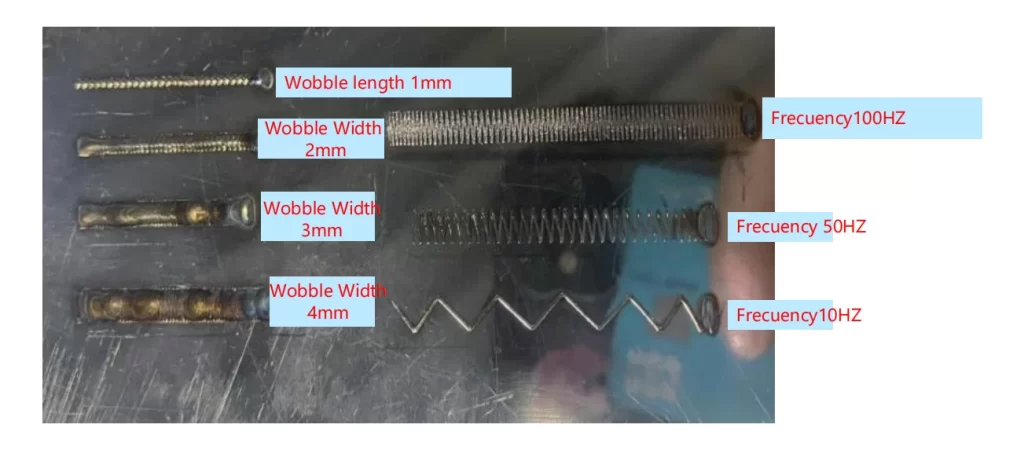
Как ширина и частота колебаний влияют на сварной шов
Колебательная сварка широко используется в ручных лазерных сварочных аппаратах для улучшения перекрытия зазоров и ширины шва.
Ширина колебания (1–4 мм)
Меньшая ширина колебания приводит к:
- более узкий шов
- более глубокое проникновение
- концентрированный подвод тепла
Большая ширина колебания приводит к:
- более широкое покрытие швов
- улучшенная устойчивость к зазорам при сборке
- более гладкий внешний вид
Например:
- 1 мм: узконаправленная прецизионная сварка
- 2 мм: стандартная сварка швов
- 3-4 мм: более широкое заполнение зазоров
Частота (10–100 Гц)
Частота регулирует скорость колебаний.
Более высокая частота обычно дает:
- более гладкая поверхность шва
- более тонкая структура сварного шва
- лучший косметический вид
Более низкая частота часто обеспечивает:
- более высокая концентрация энергии
- более глубокое проникновение
Для декоративной сварки нержавеющей стали обычно предпочтительнее использовать более высокую частоту.
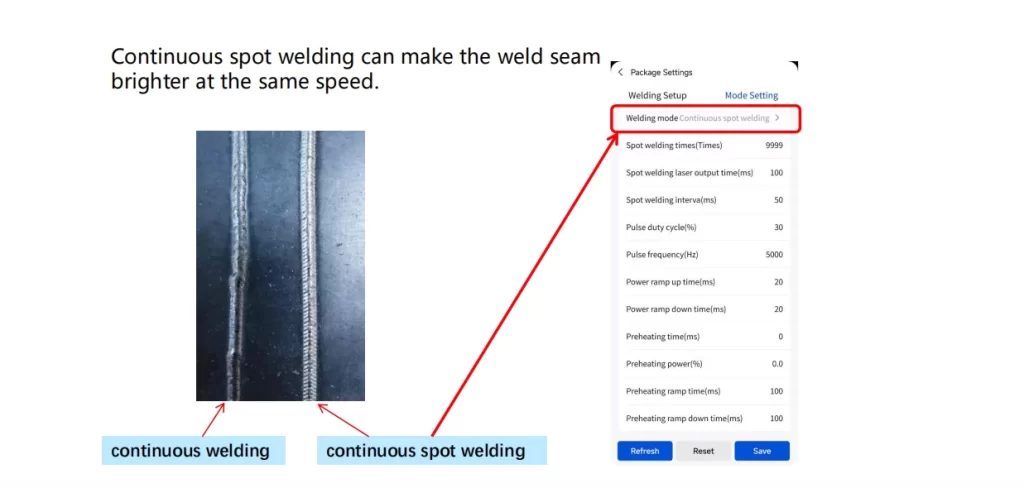
Непрерывная сварка против непрерывной точечной сварки
Многие клиенты спрашивают, почему их сварной шов выглядит недостаточно светлым.
Одним из наиболее эффективных методов является использование режима непрерывной точечной сварки.
По сравнению с обычной непрерывной сваркой, непрерывный точечный режим часто обеспечивает:
- более светлый сварной шов
- снижение накопления тепла
- улучшенная эстетика поверхности
- улучшенный контроль окисления
Это особенно полезно для видимых поверхностей из нержавеющей стали , каркасов мебели и кухонного оборудования.
Рекомендуемые настройки для различных материалов
Нержавеющая сталь
Рекомендуется для толщины 1–2 мм:
- Мощность: 50–70%
- Скорость подачи проволоки: 40–60 см/мин
- Ширина колебаний: 1–2 мм
- Частота: 50–100 Гц
Идеально для:
- шкафы
- кухонные принадлежности
- декоративные панели
- напорный трубопровод
Оцинкованная сталь
Рекомендуется:
- средняя мощность
- умеренная скорость движения
- стабильный защитный газ
Правильная настройка помогает уменьшить выгорание и изменение цвета цинкового слоя.
Алюминиевый
Из-за высокой отражательной способности алюминия требуется более точный контроль энергии.
Рекомендуется:
- более высокая плотность мощности
- меньшая ширина колебания
- стабильная подача проволоки
Это обычно используется для:
- автозапчасти
- аксессуары для инвалидных колясок
- велосипедные компоненты
Рекомендуемые параметры лазерной резки
Для режима ручной лазерной резки рекомендуются следующие настройки:
- Мощность: 100%
- Частота: 20–50 Гц
- Ширина колебаний: 0–0.2 мм
При использовании режущей насадки убедитесь, что луч выходит из центра для обеспечения стабильной производительности резки.
Данная установка подходит для резки тонких металлических листов и обрезки кромок.
Общие проблемы и решения
Почему сварной шов чернеет?
Возможные причины:
- чрезмерная мощность
- низкая скорость движения
- недостаточно защитного газа
Почему проволока не плавится?
Возможные причины:
- слишком низкий уровень мощности
- слишком высокая скорость подачи проволоки
Почему лист прогорает насквозь?
Возможные причины:
- слишком низкая скорость
- чрезмерная мощность
- ширина колебаний слишком мала
Заключение
Оптимизация параметров лазерной сварки является основой для получения прочных, чистых и эффективных сварных швов.
Путем правильной регулировки мощности, скорости подачи проволоки, скорости сварки, ширины колебания и частоты производители могут значительно улучшить качество сварки, одновременно сократив объем доработок и производственные затраты.
Компания STRION LASER предоставляет профессиональные решения для ручной лазерной сварки и техническую поддержку клиентам по всему миру в автомобильной, металлообрабатывающей, мебельной и промышленной отраслях.
Если вам необходимы рекомендуемые параметры для конкретной толщины материала, свяжитесь с нашей технической командой для получения индивидуальных решений по сварке.
STRION LASER – Профессиональные решения для лазерной сварки в глобальном производстве.














