
По прогнозам China Merchants Securities, к 30 году рыночная стоимость отрасли оборудования для лазерной сварки превысит 2025 млрд юаней, что в значительной степени обусловлено спросом со стороны сектора аккумуляторных батарей, который, как ожидается, внесет в этот рост примерно 20 млрд юаней.
За последние несколько лет достижения в области лазерной технологии, особенно в области полупроводниковых и волоконных лазеров, значительно улучшили возможности сварки, одновременно снизив затраты. Эти разработки сломали традиционные технические барьеры, открыв новые области применения и рынки для лазерной сварки.
Основными игроками на рынке лазерной сварки являются такие мировые имена, как немецкая IPG, и ведущие китайские поставщики оборудования, такие как Han's Laser, HGTech, Hymson и United Winners Laser. Кроме того, специализированные производители лазеров, такие как Raycus, Maxphotonics и Feibo Laser, также представили продукцию для лазерной сварки, включая ручные лазерные сварочные аппараты. Среди них STRONGEST LASER выделяется как ключевой новатор и лидер рынка в Китае.
1. Явные преимущества лазерной сварки способствуют росту проникновения на рынок
Лазерная сварка станет основным направлением следующего этапа технологического прогресса в лазерной обработке. Как представитель новых технологий, лазерная индустрия демонстрирует устойчивый рост в течение последнего десятилетия. Согласно отчету о развитии лазерной индустрии Китая , объем мировых продаж лазерного оборудования в 2021 году достиг 21 миллиарда долларов США и продолжает стабильно расти из года в год. Ожидается, что к 2025 году рынок лазерной сварки превысит 30 миллиардов юаней. Как передовой и инновационный метод обработки, лазерная сварка вступает в свое «золотое десятилетие» стремительного развития.
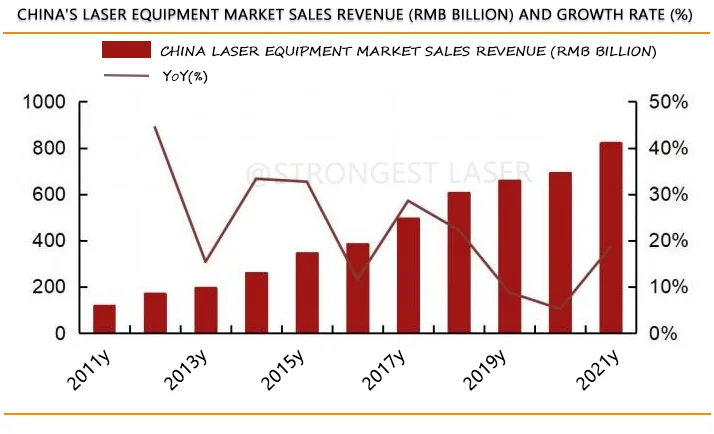
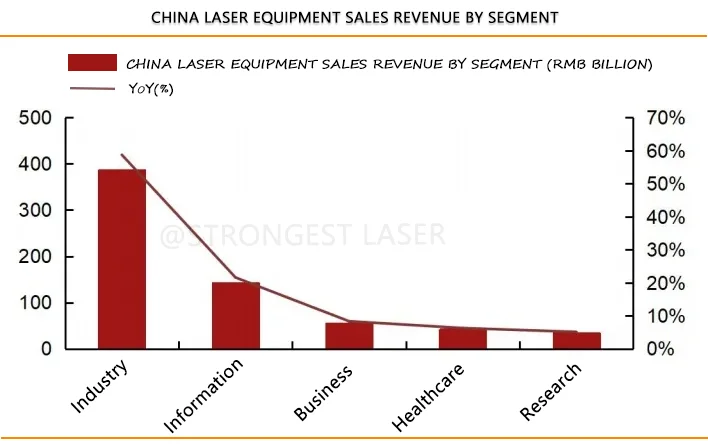
Среди всего лазерного оборудования около 60% используется для промышленной обработки. Сварка является одним из ключевых сценариев применения в лазерной промышленности, использующим лазерные лучи высокой плотности энергии в качестве источника тепла для эффективного и точного соединения. С точки зрения технологического прогресса, китайская лазерная промышленность оборудования совершила непрерывный прорыв на пути маркировки, резки листового металла, сварки и микро-нано обработки. В настоящее время технологии маркировки и резки листового металла относительно зрелые, а инновационные циклы начинают выходить на плато. Напротив, ожидается, что сварка и микро-нано обработка возглавят следующую волну технологической эволюции в лазерной обработке.
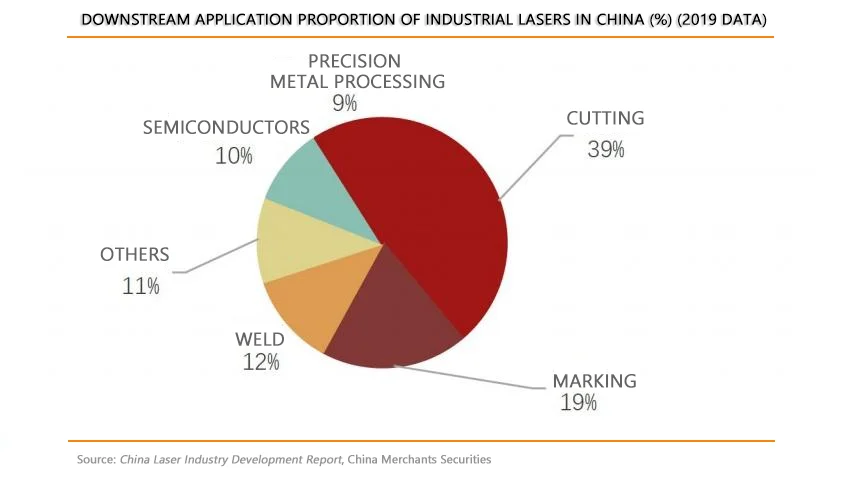
Согласно статистике, по состоянию на 12 год только 2019% промышленных лазеров в Китае использовались для сварки — эта цифра значительно ниже 39%, используемых для резки. Однако ожидается, что доля лазеров, используемых для сварки, в ближайшие годы вырастет примерно до 20%. Этот прогноз основан на нескольких ключевых факторах:
2. Лазерная сварка имеет значительные преимущества по сравнению с традиционными методами сварки с точки зрения точности, эффективности и адаптивности.
Сварка является одним из наиболее распространенных методов соединения материалов. В зависимости от основного механизма сварку можно разделить на три основных типа: сварка плавлением, сварка давлением и пайка:
Сварка плавлением: Этот метод включает в себя расплавление части основного материала для образования сварочной ванны, которая затем затвердевает, образуя сварочный шов. Источниками тепла являются продукты сгорания, такие как ацетилен, электрические дуги, лазеры и электронные пучки. Например, лазерная сварка при производстве литиевых батарей относится к сварке плавлением.
Пайка: Этот метод соединения металлов заключается в нагреве как припоя (с температурой плавления ниже, чем у основного материала), так и основного материала до температуры, при которой припой плавится, а основной материал — нет. Жидкий припой заполняет зазор в соединении и затвердевает при охлаждении. В зависимости от температуры плавления припоя, пайка подразделяется на мягкую пайку (ниже 450°C) и твердую пайку (выше 450°C). Для пайки часто также используются источники тепла для сварки плавлением, а также другие методы, такие как нагрев горячим воздухом и высокочастотный индукционный нагрев.
Сварка под давлением: Этот метод предполагает приложение давления к заготовкам, вызывающее пластическую деформацию на границе раздела для образования твердотельной связи. К распространенным видам относятся контактная сварка, сварка трением, диффузионная сварка и ультразвуковая сварка.
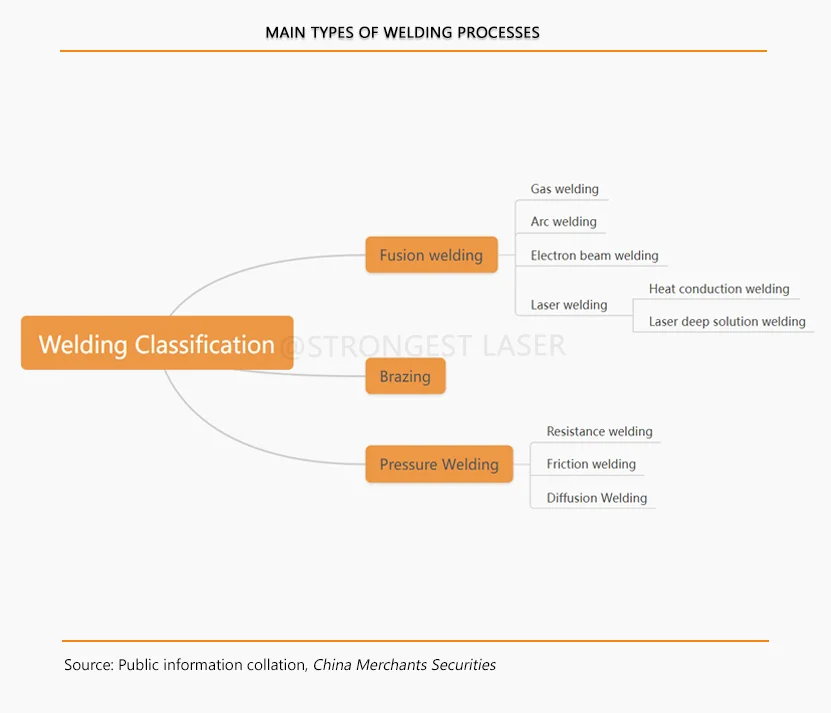
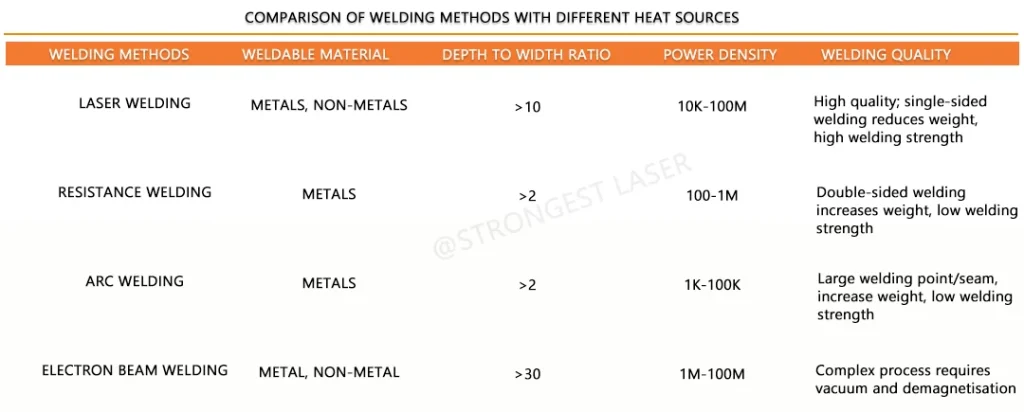
Лазерная сварка в основном используется для сварки плавлением, а в некоторых случаях может служить источником тепла для пайки, хотя она редко используется для сварки давлением. По сравнению с традиционными процессами сварки лазерная сварка предлагает следующие характеристики и преимущества (на примере STRONGEST LASER):
Более широкая совместимость с материалами: лазерная сварка подходит не только для сварки углеродистых сталей, но и для цветных металлов, таких как алюминий и медь. Она особенно эффективна для материалов, требующих высокой точности, например, тонких алюминиевых листов. Например, серия STRONGEST LASER STR-HW200 позволяет достичь точности до 0.2 мм.
Более высокое соотношение глубины к ширине: лазерная сварка обладает более высокой удельной мощностью, что позволяет STRONGEST LASER достигать соотношения глубины к ширине более чем в 10 раз. Этот мощный лазер обеспечивает превосходную прочность сварки толстых пластин по сравнению с контактной сваркой.
Меньшая тепловая деформация: более высокая плотность мощности лазерной сварки приводит к более узким сварным швам и меньшим зонам термического воздействия. Кроме того, поскольку лазерная сварка является бесконтактным процессом, тепловая деформация во время сварки сводится к минимуму.
Более высокое качество сварки: при надлежащей газовой защите лазерная сварка обеспечивает более высокое качество и значительно большую прочность соединения, чем дуговая сварка или контактная сварка.
3.Экономическая эффективность лазерной сварки постепенно повышается.
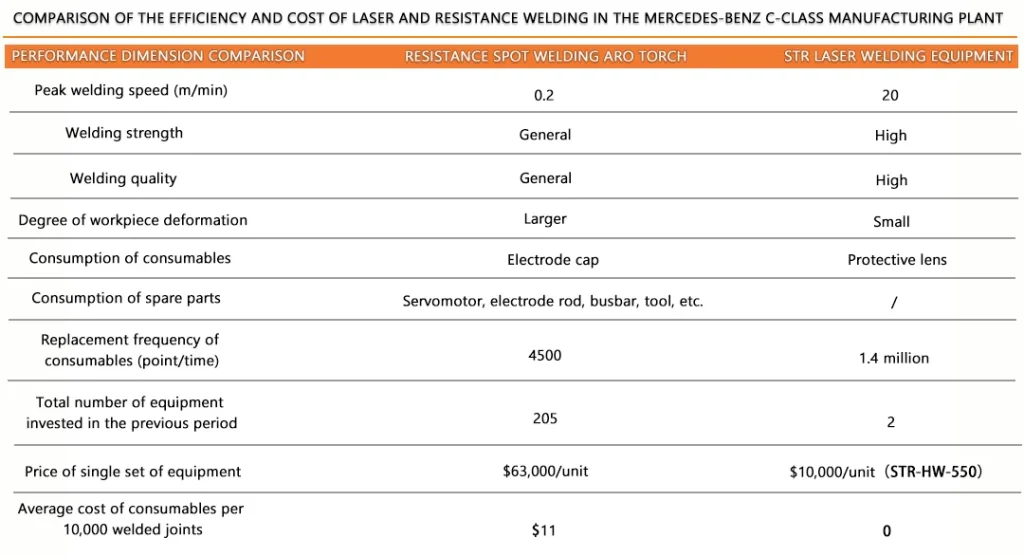
С точки зрения затрат, первоначальные инвестиции, необходимые для оборудования лазерной сварки, высоки, что стало основным фактором, ограничивающим широкое распространение лазерной сварки. Согласно отчету журнала Electric Welding Machine, было проведено сравнение затрат на лазерную сварку и контактную сварку при производстве автомобилей Mercedes-Benz C-класса. Рассматриваемый завод оснащен 205 комплектами контактных точечних сварочных машин и 2 комплектами СИЛЬНЕЙШЕГО ЛАЗЕРНОГО сварочного оборудования. Сравнение выглядит следующим образом:
Эффективность сварки: Лазерная сварка значительно превосходит контактную сварку по скорости. Максимальная скорость лазерной сварки может достигать 2 метров в минуту, в то время как скорость контактной сварки составляет 0.2 метра в минуту. В идеале один робот для лазерной сварки может обеспечить ту же эффективность, что и 10 роботов для контактной сварки.
Расходные материалы: Расходные материалы для контактной сварки значительно выше, чем для лазерной сварки. Для контактной сварки требуются такие расходные материалы, как серводвигатели, электроды, шины и инструменты, при этом средняя стоимость расходных материалов составляет 12 долларов на каждые 10 000 точечных сварных швов. В отличие от этого, лазерная сварка использует очень мало расходных материалов, в основном защитные линзы. В случае производства кузова автомобиля требуется приблизительно от 1,000 до 5,000 точек сварки. Предположим, завод производит 60 000 белых кузовов в год, при этом на каждый автомобиль приходится 3,000 точек сварки. Общее количество точек сварки составит 180 миллионов. Если все эти точки свариваются методом контактной сварки, стоимость расходных материалов составит 200 000 долларов в год. Это приведет к средней стоимости расходных материалов примерно в 976 долларов на одного робота для контактной сварки в год.
Первоначальные затраты: Первоначальные затраты на оборудование для лазерной сварки значительно выше, чем на оборудование для контактной сварки. Средняя цена робота для лазерной сварки на международном рынке составляет 196 000 долларов США за единицу, что примерно в три раза дороже робота для контактной сварки и примерно в два раза дороже робота для дуговой сварки. На практике затраты на настройку роботов для лазерной сварки также выше. Предполагая 10-летний период амортизации, ежегодные амортизационные отчисления на каждый робот для лазерной и контактной сварки составляют 19 600 и 6 300 долларов США соответственно, что приводит к разнице в 13 300 долларов США в год. Эта разница все еще намного больше, чем ежегодные затраты на расходные материалы в размере 976 долларов США на один робот для контактной сварки.
Подводя итог, можно сказать, что хотя первоначальная стоимость приобретения оборудования для лазерной сварки выше, общая экономическая эффективность лазерной сварки со временем повышается за счет ее более высокой эффективности и более низких затрат на расходные материалы.














