
Руководство по защитным газам для ручных лазерных сварочных аппаратов | Аргон, азот, CO₂ и сжатый воздух
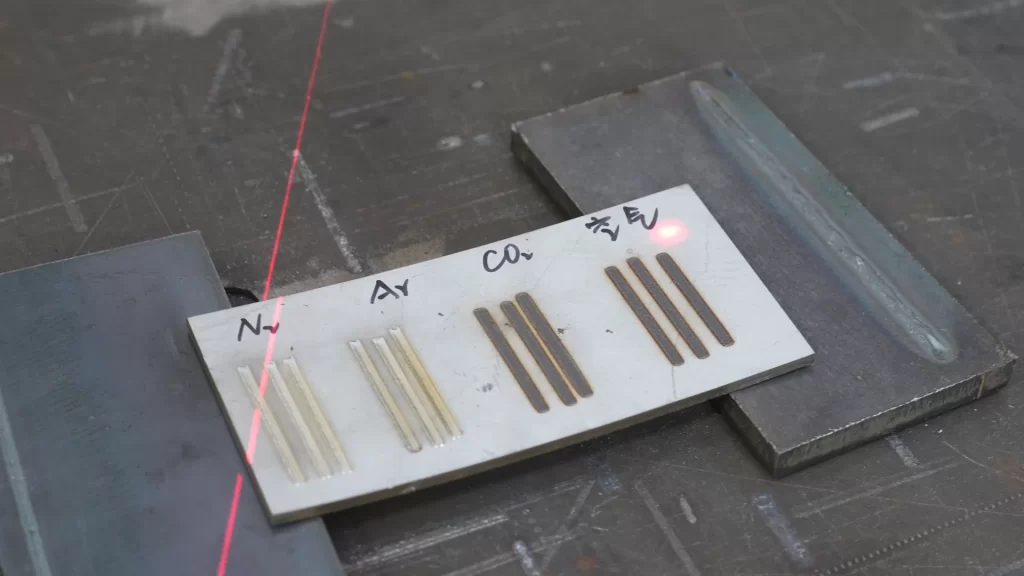
В связи с быстрым распространением портативных ручных лазерных сварочных аппаратов в металлообработке, обработке листового металла, производстве фурнитуры и машиностроении, все больше пользователей сталкиваются с нестабильным качеством сварки, пористостью, черными сварными швами и дефектами окисления. Большинство проблем со сваркой вызваны не неисправностью оборудования, а неправильным выбором защитного газа. Как профессиональный производитель ручных лазерных сварочных аппаратов , мы систематически анализируем влияние аргона, азота, углекислого газа и сжатого воздуха на качество сварки, ориентируясь на ручные лазерные сварочные аппараты для нержавеющей стали , алюминия и углеродистой стали . Это руководство поможет пользователям максимально повысить производительность ручных лазерных сварочных аппаратов и эффективно снизить процент брака при сварке.
Почему защитный газ важен при ручной лазерной сварке
Технология ручной лазерной сварки основана на использовании высокоэнергетических лазерных лучей для расплавления металлических заготовок и образования прочных сварных швов. Расплавленная сварочная ванна чрезвычайно активна при высоких температурах и легко окисляется кислородом, влагой и пылью из воздуха. Высококачественный защитный газ может изолировать воздух, подавлять лазерную плазму, уменьшать разбрызгивание при сварке и обеспечивать гладкие, красивые и высокопрочные сварные швы. Для волоконно-оптического ручного лазерного сварочного оборудования разные основные металлы требуют согласованных защитных газов; несоответствие типов газов приведет к плохому формированию сварного шва, низкой прочности на растяжение и недостаточной коррозионной стойкости, что серьезно повлияет на выход годной продукции.
1. Аргон: универсальный инертный защитный газ для высокоточной лазерной сварки.
Высокочистый аргон является наиболее широко используемым инертным защитным газом для ручных лазерных сварочных аппаратов и признан универсальным газом для многокомпонентной сварки металлов. Он обладает стабильными химическими свойствами, не вступает в высокотемпературные химические реакции и обеспечивает превосходную защиту от термической обработки.
- Для ручного лазерного сварочного аппарата для нержавеющей сталиАргон обеспечивает идеальную изоляцию от кислорода для нержавеющих сталей марок 201, 304, 316. Он эффективно предотвращает окисление и почернение сварных швов, обеспечивает получение безупречных сварных швов серебристого цвета и соответствует высоким стандартам сварки нержавеющей стали, сантехники и сосудов под давлением. Это предпочтительный газ для высокоточной лазерной сварки нержавеющей стали.
- Для ручного лазерного сварочного аппарата для алюминияАлюминий и алюминиевые сплавы обладают высокой теплопроводностью и сильной окислительной активностью. Только высокочистый аргон может предотвратить образование хрупкого нитрида алюминия и оксида алюминия. Это полностью решает распространенные проблемы сварки алюминия, такие как пористость сварного шва, трещины и дефекты непровара, обеспечивая прочные и красивые сварные соединения из алюминия.
- Для ручного лазерного сварочного аппарата для углеродистой сталиАргон позволяет формировать гладкие и ровные сварочные швы с крайне низким разбрызгиванием, эффективно улучшая качество поверхности сварных швов из углеродистой стали, и подходит для высокоточной сварки листовой и профильной углеродистой стали.
Преимущества : стабильная защита, широкая совместимость с материалами, отсутствие дефектов сварных швов, высокая прочность сварного шва.
Недостатки : Более высокая стоимость по сравнению с азотом и углекислым газом, подходит для высокотехнологичной и высокоточной сварки.
2. Азот: экономически эффективный газ для лазерной сварки стали.
Азот является экономически эффективной альтернативой защитному газу для промышленных ручных лазерных сварочных аппаратов и пользуется популярностью на предприятиях массового производства благодаря своей низкой цене и стабильным защитным свойствам для стальных материалов.
- Для ручного лазерного сварочного аппарата для нержавеющей сталиАзот идеально подходит для обычной сварки нержавеющей стали марок 304 и 201. Он позволяет получать светлые сварные швы с минимальным разбрызгиванием, что значительно снижает производственные затраты. Это лучший выбор для обычных конструкционных деталей из нержавеющей стали, не требующих экстремальной коррозионной стойкости.
- Для ручного лазерного сварочного аппарата для углеродистой сталиОбладает превосходной защитой для низкоуглеродистой стали, среднеуглеродистой стали и толстых листов углеродистой стали, обеспечивает стабильный сварочный эффект и низкую себестоимость использования, идеально подходит для пакетной обработки углеродистой стали.
- Для алюминиевых материаловКатегорически запрещено! Азот вступает в химическую реакцию с расплавленным алюминием, образуя хрупкие нитриды, что приводит к растрескиванию сварных швов, снижению прочности и прямому браку алюминиевых заготовок.
Преимущества : низкая стоимость, высокая экономичность, подходит для крупносерийного производства сварных швов из стали.
Недостатки : Не подходит для сварки алюминиевых сплавов, обеспечивает несколько более слабую защиту, чем аргон, при сварке деталей из высококоррозионностойкой нержавеющей стали.
3. Углекислый газ (CO₂): ограниченное применение при сварке низкотемпературной углеродистой стали.
4. Сжатый воздух: запрещенный защитный газ для лазерной сварки.
Сжатый воздух содержит большое количество кислорода, влаги, масляного тумана и пыли. Многие начинающие пользователи пытаются использовать сжатый воздух вместо защитного газа для экономии средств, что является наиболее распространенной ошибкой при лазерной сварке.
Сжатый воздух можно использовать только для очистки заготовок и удаления брызг сварки. Его нельзя использовать для защиты любых ручных лазерных сварочных аппаратов . Высокое содержание кислорода и влаги вызовет сильное окисление сварочной ванны, что приведет к появлению черных сварочных швов, высокой пористости, серьезному растрескиванию сварного шва и совершенно некачественной сварке. Длительное использование также приведет к коррозии принадлежностей для лазерной сварки и повлияет на стабильность работы всего аппарата.
Руководство по подбору материалов и защитных газов для ручной лазерной сварки
| Сварочные материалы | Рекомендуемый защитный газ | Рекомендации по применению |
|---|---|---|
| Нержавеющая сталь | Аргон / Азот | Аргон для высокоточных и антикоррозионных работ; азот для обычного серийного производства. |
| Алюминий и алюминиевый сплав | Только чистый аргон | Во избежание разрушения сварного шва следует запретить использование азота, CO₂ и сжатого воздуха. |
| Углеродистая сталь | Аргон / Азот / CO₂ | CO₂ используется только для низкокачественной грубой сварки. |
Профессиональные советы от производителя ручных лазерных сварочных аппаратов.
Как профессиональный производитель ручных лазерных сварочных аппаратов с богатым опытом промышленного производства, мы рекомендуем всем пользователям выбирать защитный газ высокой чистоты строго в соответствии со сварочными материалами. Мы подбираем профессиональные параметры потока газа для ручных лазерных сварочных аппаратов , предназначенных для сварки нержавеющей стали, алюминия и углеродистой стали . Стандартный поток газа эффективно предотвращает турбулентность и проникновение воздуха, обеспечивая стабильное качество сварки и долговременную стабильную работу промышленных ручных лазерных сварочных аппаратов.
FAQ
В1: Может ли азот полностью заменить аргон в ручном лазерном сварочном аппарате для нержавеющей стали?
В2: Почему нельзя использовать азот в ручном лазерном сварочном аппарате для сварки алюминия?
В3: Подходит ли CO₂ для ручных лазерных сварочных аппаратов для углеродистой стали?
Вопрос 4: Можно ли использовать сжатый воздух в качестве защитного газа для экономии средств при использовании ручных лазерных сварочных аппаратов?
В5: Какую скорость потока газа следует установить для ручной лазерной сварки?
Контакты СТРИОН ЛАЗЕР
📞 +028-85812068
🌐 www.strlaser-en.com
???? str@strlaser.com














