
Как уменьшить разбрызгивание при лазерной сварке
Сварочные брызги — мелкие капли расплавленного металла, выбрасываемые во время сварки, — являются распространенной проблемой в металлообработке. Чрезмерное количество брызг не только ухудшает внешний вид готовых деталей и увеличивает время очистки после сварки, но также может повредить окружающие компоненты и привести к нестабильному качеству сварного шва. Для производителей, использующих лазерную сварку, контроль брызг имеет важное значение для повышения эффективности, снижения затрат и поддержания стабильных производственных стандартов.
Компания STRION LASER, являясь профессиональным брендом с независимыми исследованиями и разработками в области лазерной сварки, решила эту проблему, оптимизировав конструкцию своих ручных лазерных сварочных аппаратов серий MASTER X и LITE S. Основываясь на реальных производственных данных и техническом опыте, в этой статье объясняются основные причины разбрызгивания при лазерной сварке и описываются практические, проверенные методы его уменьшения, помогающие производителям получать более чистые сварные швы и более надежные результаты.
Почему при лазерной сварке образуются брызги металла?
Для эффективного снижения разбрызгивания металла необходимо понимать его первопричины. При лазерной сварке разбрызгивание металла в основном вызвано следующими факторами, причем наиболее распространенной является неправильная настройка параметров .
1. Несоответствие параметров сварки
Параметры лазерной сварки, включая мощность лазера, скорость сварки, расстояние расфокусировки и скорость подачи проволоки, должны быть точно согласованы с типом и толщиной материала. При неправильном балансе этих параметров расплавленная ванна становится нестабильной, что приводит к разбрызгиванию металла.
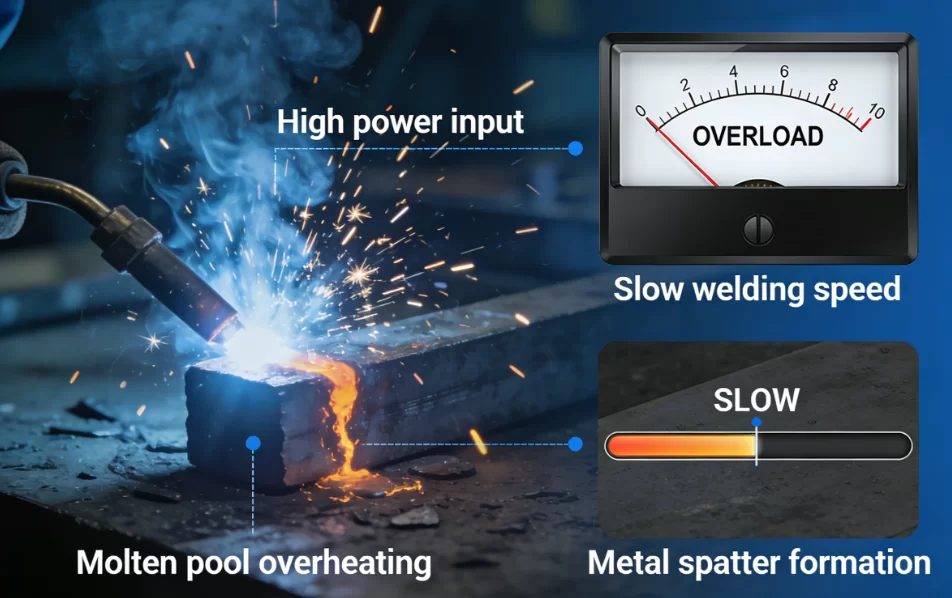
- Избыточная мощность или слишком низкая скорость сварки Это может привести к перегреву расплавленного металла, вызывая интенсивное испарение и выброс металла.
- Недостаточная скорость подачи проволоки предотвращает своевременное заполнение расплавленного бассейна, в то время как чрезмерная скорость подачи проволоки Это приводит к неполному расплавлению проволоки — оба условия повышают риск разбрызгивания.
- Неправильное расстояние расфокусировки снижает плотность энергии в зоне сварки, нарушая стабильность расплавленной ванны и повышая вероятность разбрызгивания металла.
2. Некачественная подготовка заготовки
Неправильная подготовка заготовки напрямую влияет на стабильность расплавленной ванны и является распространенной причиной разбрызгивания сварочного металла.
- Поверхностные загрязнения Такие вещества, как масло, смазка, ржавчина, оксидные слои или краска, быстро сгорают во время сварки, выделяя газ в расплавленную ванну. Это расширение газа нарушает структуру ванны и приводит к разбрызгиванию капель металла.
- Чрезмерные зазоры в суставах—обычно больше, чем 0.3 мм—затрудняют контроль над потоком расплавленного металла, что приводит к нестабильному формированию сварного шва и увеличению разбрызгивания металла.
Для обеспечения стабильности расплавленной ванны и чистоты сварного шва крайне важно обеспечить чистоту поверхностей и правильную подгонку деталей перед сваркой.
3. Недостаточная газовая защита
Правильно подобранный защитный газ, обычно аргон, необходим для стабилизации сварочной ванны и предотвращения окисления. Следующие факторы могут вызывать разбрызгивание металла:
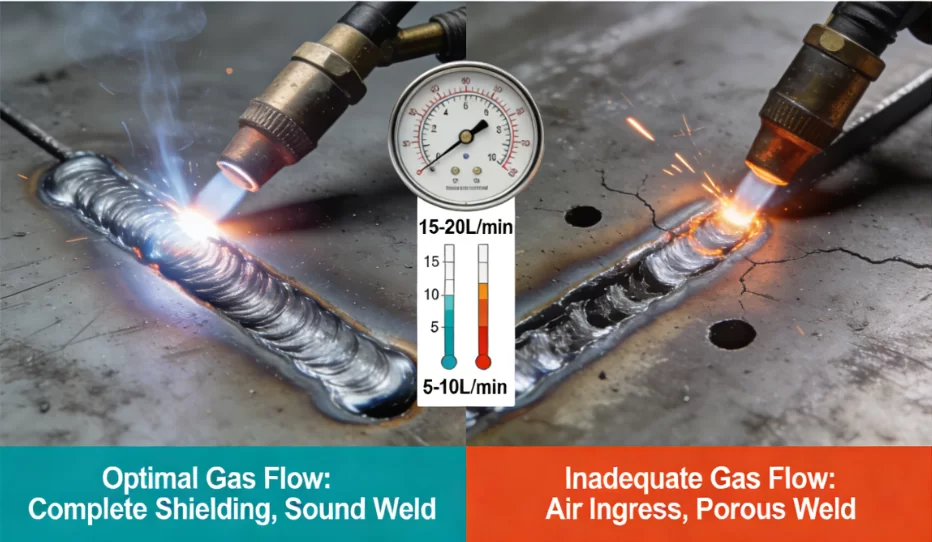
- Слишком слабый поток газа не обеспечивает полного покрытия сварочной ванны и позволяет воздуху вступать в реакцию с расплавленным металлом.
- Горелка расположена слишком далеко от заготовки или под неправильным углом, что приводит к неравномерной защите.
- Некачественный защитный газ, содержащий влагу или примеси, может вызывать образование пузырьков в сварочной ванне.
5 практических методов уменьшения разбрызгивания при лазерной сварке
Благодаря сочетанию преимуществ продукции STRION LASER и передовых отраслевых практик, следующие методы эффективно минимизируют разбрызгивание:
1. Оптимизация параметров сварки с помощью интеллектуальных технологических пакетов.
Правильный подбор параметров является основой для уменьшения разбрызгивания. Оборудование STRION LASER упрощает этот процесс благодаря продуманной конструкции:
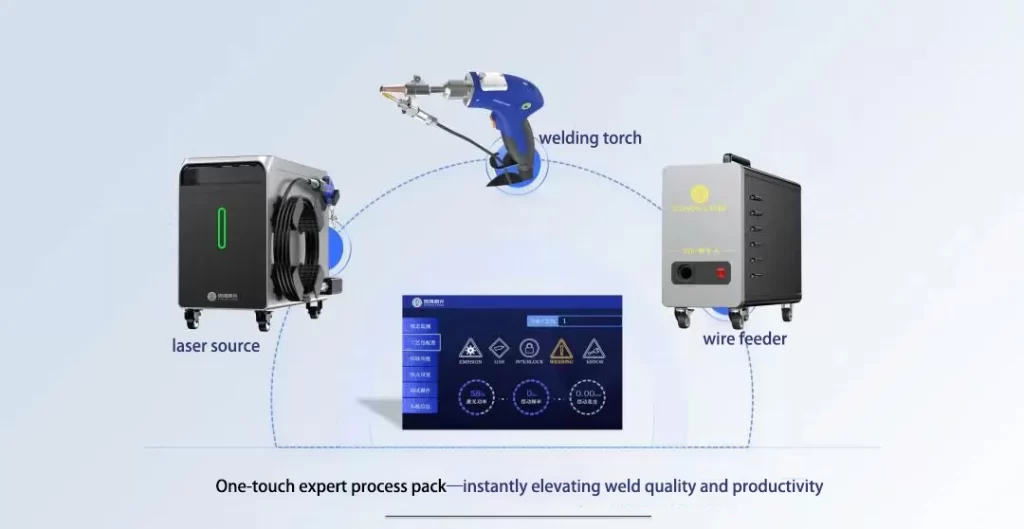
- Используйте встроенные пакеты процессов: Все сварочные аппараты серий MASTER X и LITE S поставляются с более чем 20 предварительно откалиброванными пакетами технологических настроек, подходящими для распространенных материалов, таких как алюминий, нержавеющая сталь и углеродистая сталь, различной толщины. Например, при сварке нержавеющей стали толщиной 3 мм с помощью аппарата LITE S30 (900 Вт) оптимизированные настройки следующие: мощность 800 Вт, скорость сварки 120 см/мин и расстояние расфокусировки +2 мм — параметры, разработанные для эффективного минимизирования разбрызгивания металла.
- Постепенно уточняйте параметры: При разбрызгивании металла уменьшите мощность на 5–10% или увеличьте скорость на 10–15%, избегая больших корректировок. Для материалов с высокой отражательной способностью, таких как алюминий, используйте серию MASTER X с лазерами высокого качества и небольшим положительным расфокусировочным расстоянием для стабилизации сварочной ванны.
- Согласовать скорость подачи проволоки: Для сварочной проволоки диаметром 1.2 мм скорость подачи 60–80 см/мин в сочетании с мощностью 1500 Вт (MASTER X50) обеспечивает полное расплавление без образования брызг.
2. Стандартизация подготовки заготовки.
Чистые и правильно собранные заготовки помогают предотвратить разбрызгивание металла, вызванное загрязнениями или зазорами:
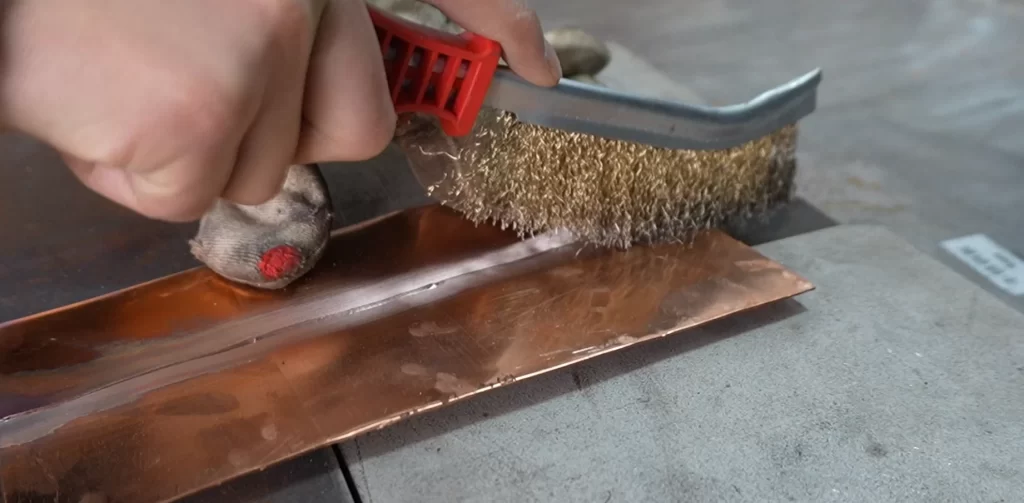
- Тщательно очищенные поверхности: Удалите масла и смазки с помощью ацетона или этанола, а ржавчину и окисление — проволочной щеткой или пескоструйной обработкой. Перед сваркой убедитесь, что поверхность заготовки сухая и блестящая.
- Недостатки в блоке управления: Зазоры между деталями должны быть не более 0.3 мм. Используйте зажимы для фиксации компонентов с целью обеспечения точного выравнивания, предотвращения разбрызгивания расплавленного металла и образования брызг.
- Разогрев при необходимости: Для высокоуглеродистой стали или заготовок толщиной ≥5 мм предварительный нагрев до 100–200 °C необходим для снижения термических напряжений и стабилизации сварочной ванны.
3. Улучшение газовой защиты
Надлежащая газовая защита предотвращает окисление и стабилизирует сварочную ванну:
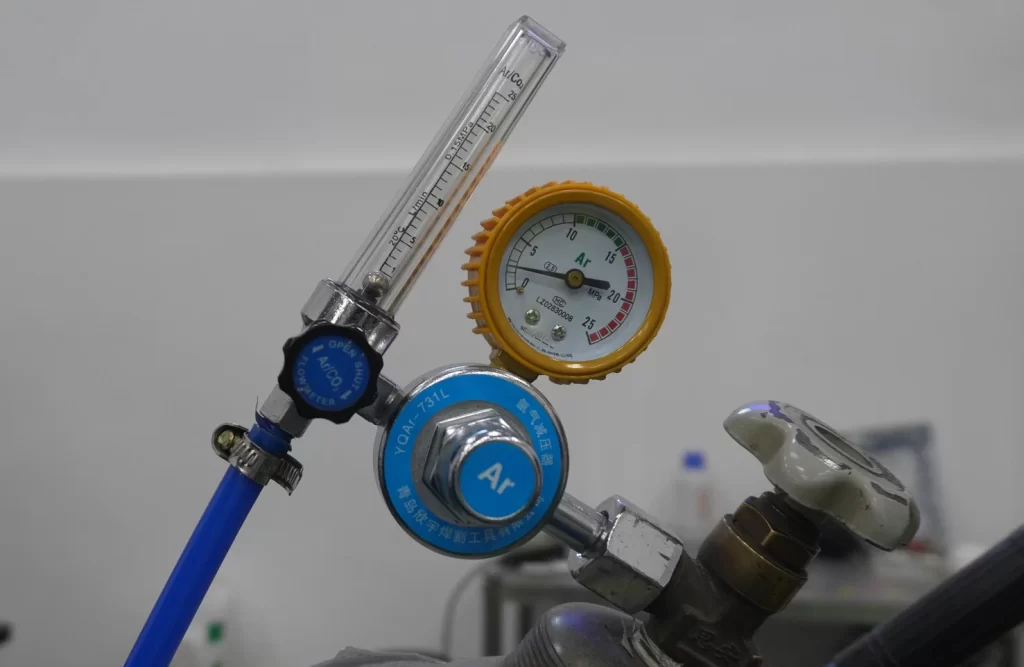
- Используйте защитный газ высокой чистоты: Для предотвращения разбрызгивания, вызванного влагой или примесями, выбирайте аргон с чистотой ≥99.99%.
- Отрегулируйте поток газа и положение сопла: Для ручной сварки установите расход газа на 15–25 л/мин. Используйте эргономичные горелки STRION серии K, чтобы поддерживать расстояние 3–5 мм между соплом и заготовкой, обеспечивая равномерное покрытие зоны сварки.
- Регулярно проверяйте газовую систему: Проверьте шланги на наличие утечек, а форсунки — на засоры. Своевременно заменяйте изношенные форсунки для поддержания стабильного потока газа.
4. Используйте конструктивные особенности оборудования для уменьшения разбрызгивания.
Сварочное оборудование STRION LASER оснащено конструкцией, предотвращающей разбрызгивание металла, что сводит к минимуму зависимость от навыков оператора:
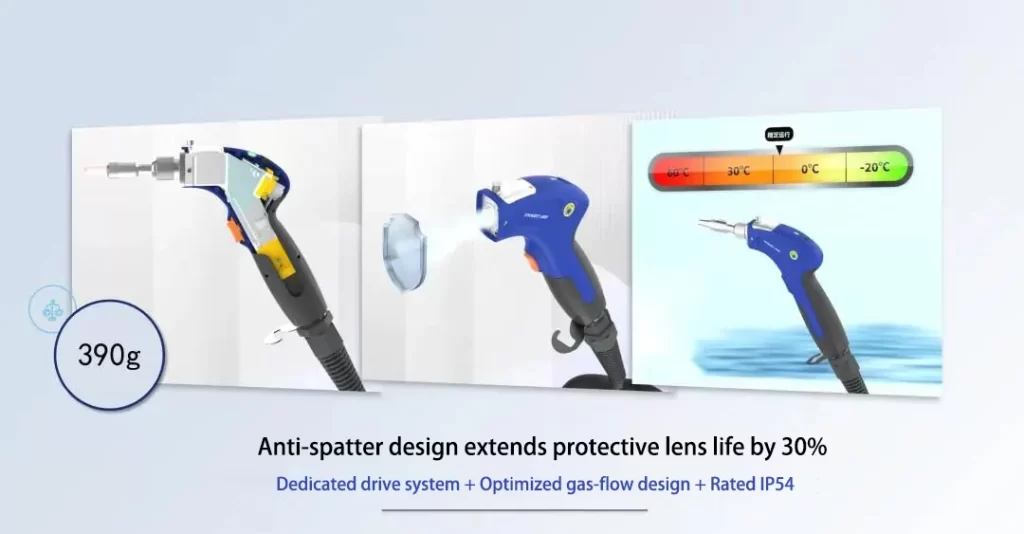
- Фонарь с защитой от брызг: Разработанный нами самостоятельно фонарь серии K весит всего 390 г, оснащен функцией очистки с помощью воздушного ножа и защитой от брызг. Он сдувает брызги, поддерживает чистоту оптических компонентов и предотвращает прилипание мусора к линзам, обеспечивая стабильную лазерную мощность.
- Стабильная лазерная мощность: Запатентованный лазерный источник STRION имеет ежегодное снижение мощности менее 1% и долговременные колебания ниже 1%, что обеспечивает стабильную подачу энергии и предотвращает перегрев или нестабильность сварочной ванны.
- Двухконтурная система охлаждения: Двухконтурная система охлаждения с хладагентом поддерживает температуру устройства в диапазоне от -30 °C до 60 °C, предотвращая колебания напряжения, вызванные перегревом, которые могут привести к разбрызгиванию.
5. Выполняйте регулярное техническое обслуживание оборудования.
Правильно обслуживаемое оборудование обеспечивает стабильную работу и сводит к минимуму разбрызгивание:
- Еженедельная чистка оптических компонентов: Протрите защитные стекла и фокусирующие линзы безворсовой тканью, смоченной изопропиловым спиртом, чтобы удалить пыль и брызги. Избегайте царапания поверхностей для обеспечения оптимальной передачи энергии.
- Проведите техническое обслуживание устройства подачи проволоки: Для подающих устройств STRION STR-WFS-A (однопроводное) или STR-WFD-A (двухпроводное) приводные ролики следует очищать ежемесячно, чтобы обеспечить плавную и равномерную подачу проволоки. Проверяйте направляющую трубку на наличие перегибов или засоров.
- Ежеквартальная калибровка мощности лазера: Для проверки выходного сигнала используйте измеритель мощности. Если снижение выходного сигнала превышает 5%, обратитесь в техническую поддержку STRION для калибровки, чтобы обеспечить стабильную и равномерную подачу энергии.
Пример из практики: Как завод по производству строительных материалов сократил разбрызгивание краски на 90%.
На заводе по производству кухонной утвари из нержавеющей стали в провинции Гуандун возникли серьезные проблемы с разбрызгиванием металла при использовании традиционного сварочного оборудования, из-за чего для очистки сварных швов ежедневно требовалось три рабочих. После перехода на лазерную сварочную систему STR-HW550 (1500 Вт) от компании STRION LASER завод добился замечательных результатов:
- Предварительно откалиброванные технологические пакеты: Использование сварочного пакета из нержавеющей стали толщиной 2 мм сразу же значительно уменьшило разбрызгивание металла.
- Функция пневматического ножа у горелки серии K: Эффективно предотвращало прилипание брызг к линзам, обеспечивая стабильную работу оборудования.
- Стандартизированная очистка заготовок: Процедура протирки ацетоном и очистки проволочной щеткой позволила удалить брызги, вызванные масляными и оксидными слоями.
После месяца эксплуатации разбрызгивание металла уменьшилось на 90% , количество рабочих, необходимых для очистки сварного шва после сварки, сократилось на двух , ежемесячная производительность увеличилась на 30% , а сварные швы стали более гладкими, что снизило затраты на полировку.
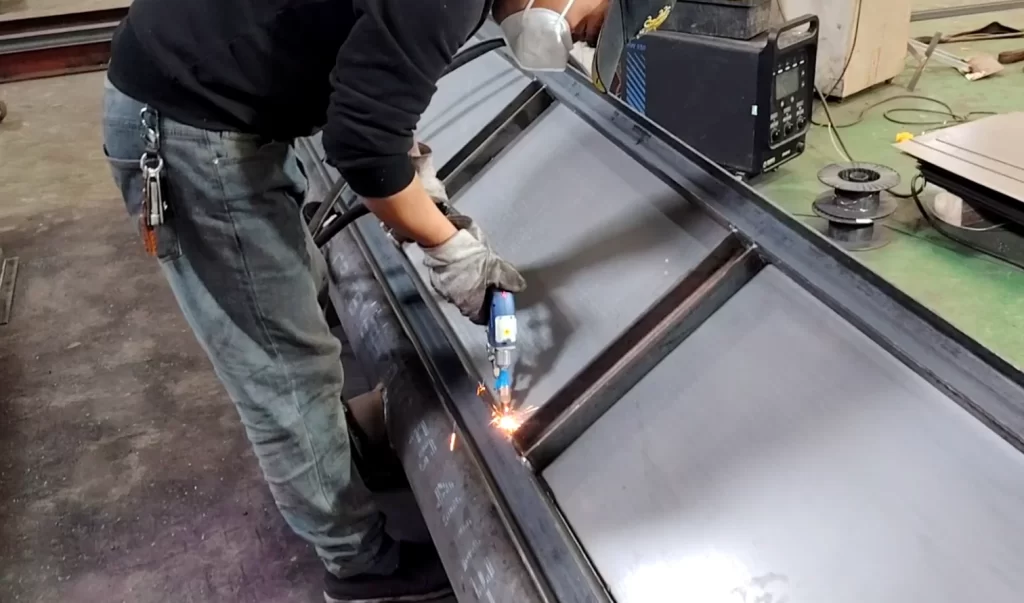
Заключение: Чистая сварка начинается с правильного оборудования и методов.
Сварочные брызги не являются неизбежными. Оптимизация параметров, правильная подготовка заготовок, обеспечение надлежащей газовой защиты и использование надежного оборудования позволяют эффективно контролировать брызги. Аппараты серий MASTER X и LITE S от STRION LASER сочетают в себе интеллектуальные технологические пакеты, конструкцию горелки с защитой от брызг и стабильную лазерную мощность, помогая предприятиям минимизировать брызги без привлечения высококвалифицированных операторов.
От небольших мастерских до крупных промышленных предприятий эти решения не только снижают затраты на послесварочную обработку и повышают эффективность производства, но и улучшают качество и стабильность продукции. Сочетая преимущества оборудования STRION LASER со стандартизированными производственными процессами, вы можете добиться чистой и эффективной сварки и получить конкурентное преимущество в производстве.
Если у вас возникают проблемы со сварочными брызгами или вам необходимы индивидуальные рекомендации по параметрам для конкретных заготовок, посетите официальный сайт STRION LASER www.strlaser-en.com или позвоните по телефону +86-28-85812068 . Наша техническая команда оказывает индивидуальную поддержку, чтобы помочь вам оптимизировать процесс сварки.












