
Как уменьшить разбрызгивание при лазерной сварке и получить чистые швы — практические советы по работе с лазерными станками STRION.
Если вы часами шлифовали брызги металла с готовых деталей, заменяли поцарапанные защитные линзы или переделывали неровные сварные швы, вы знаете, насколько дорогостоящими и неприятными на самом деле являются брызги металла. Разлетающиеся расплавленные металлы портят поверхности заготовок, быстро изнашивают расходные материалы горелки, замедляют производство и даже создают угрозу безопасности для операторов. После многолетней работы на предприятиях по изготовлению металлоконструкций, металлообрабатывающих цехах и перерабатывающих заводах мы разработали действенные, реальные способы значительно сократить количество брызг — все они основаны на наших ручных сварочных аппаратах STRION MASTER X и LITE S с лазерной сваркой , без сложной лабораторной терминологии, только проверенные в цеху решения.
1. Обеспечьте стабильную мощность лазерного излучения — это решение проблемы неконтролируемого разбрызгивания.
Большинство дешевых ручных сварочных аппаратов постепенно теряют мощность лазера после нескольких месяцев использования. По мере неравномерного снижения мощности сварочная ванна нагревается неравномерно, металл сильно кипит, и происходит сильное разбрызгивание металла (вы можете увидеть разницу на нашем графике снижения мощности за 2 года). Наши сварочные аппараты STRION LASER решают эту проблему благодаря встроенной адаптивной технологии компенсации мощности, которой нет ни в одном другом обычном ручном сварочном аппарате.
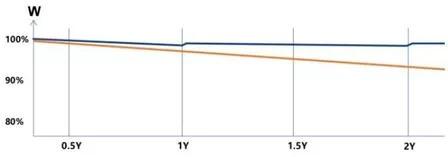
- Когда аппарат обнаруживает фактическое падение мощности лазера ниже заданного значения, он автоматически регулирует выходную мощность в режиме реального времени для поддержания стабильного уровня. Долгосрочные колебания мощности остаются ниже 1%, даже во время 8-часовых непрерывных смен.
- Серия LITE S (S30 900 Вт / S40 1200 Вт) использует двухконтурное прямое охлаждение хладагентом, надежно работая в диапазоне температур от -30°C до 60°C в цехах. Отсутствие скачков или падений напряжения из-за жарких летних заводских полов или холодных наружных строительных площадок — огромное преимущество для алюминия, оцинкованной стали, меди и материалов, которые хуже всего разбрызгиваются при нестабильном нагреве.
- Промышленные модели MASTER X (X50 1500 Вт / X60 2000 Вт / X80 3000 Вт) обеспечивают стабильно высокую мощность для сварки толстых листов, исключая взрывное разбрызгивание, которое обычно возникает при случайных скачках лазерной энергии на углеродистой стали или латуни толщиной 5–10 мм.
2. Сварочная горелка K-серии собственной разработки: встроенная защита от брызг предотвращает их распространение.
Сварочная горелка — это то место, где чаще всего образуются брызги металла, и наша запатентованная горелка серии K разработана специально для решения этой проблемы. Она весит всего 390 г, поэтому операторы могут держать ее неподвижно, не дрожа руками, что усугубляет проблему брызг.
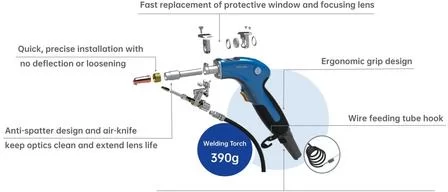
Ключевые функции защиты от разбрызгивания, которых нет у стандартных фонарей:
- Канал защиты от брызг пневматического ножаВстроенный воздушный барьер отводит расплавленные капли от оптической линзы, предотвращая прилипание брызг к защитным окнам и фокусирующим линзам. Это поддерживает чистоту оптики, предотвращает неравномерное пропускание лазерного излучения, которое вызывает дальнейшее разбрызгивание, и сокращает затраты на замену линз вдвое.
- Быстрая и надежная оптическая сборка: модуль коллимации предварительно выровнен прямо из коробки, не требуется утомительная регулировка QBH. Нестабильная юстировка линз искажает лазерные лучи и создает хаотичные сварочные ванны; наша фиксированная оптика обеспечивает равномерную подачу энергии при каждом проходе.
- Эргономичная легкая рукоятка: Уставшие операторы раскачивают горелку, смещая выравнивание проволоки относительно лазера и вызывая разбрызгивание. Тонкая, сбалансированная рукоятка позволяет удерживать постоянный угол наклона горелки и расстояние до лазера в течение всего дня.
- Быстрая замена компонентов сопла и линзы: при незначительном разбрызгивании жидкости вы можете заменить расходные материалы за считанные секунды, вместо того чтобы останавливать производство для разборки.
3. Прецизионные сервоприводные податчики проволоки: стабильный переход проволоки = минимальное разбрызгивание.
90% разбрызгивания присадочной проволоки происходит из-за прерывистой, неравномерной подачи проволоки — слишком быстрая подача приводит к неполному расплавлению проволоки и разбрызгиванию капель повсюду; слишком медленная — к перегреву и образованию взрывных брызг. Наша полная линейка подающих устройств для проволоки STR (STR-WFS-A, STR-WFD-A, STR-WF00D) полностью исключает колебания подачи.
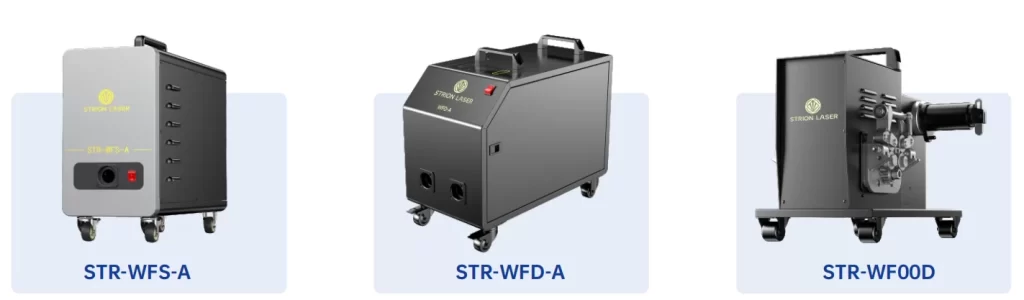
- Система подачи проволоки с сервоприводом и замкнутым контуром обеспечивает сверхравномерную скорость подачи проволоки от 20 см/мин до 600 см/мин. Проволока плавно расплавляется и поступает в сварочную ванну за счет стабильного переноса через жидкий мостик, без разлетающихся капель.
- Совместимость с различными типами проволоки (нержавеющая сталь, углеродистая сталь, алюминий, диаметр 0.8–2.4 мм) с автоматическим/ручным режимом подачи. Для тонких алюминиевых листов (LITE S30, максимальная толщина 2 мм) медленная калиброванная подача предотвращает разбрызгивание при чрезмерной подаче; для толстой углеродистой стали (MASTER X80, до 10 мм) высокоскоростная равномерная подача обеспечивает спокойную воду в бассейне.
- Есть два варианта питания: подающие устройства могут получать питание непосредственно от лазерного источника (без лишних розеток) или от сети переменного тока 220 В для предварительной обработки в автономном режиме, поэтому скорость подачи никогда не будет прерываться во время сварки.
4. Предварительно откалиброванные экспертные библиотеки технологических процессов — исключают пробные и ошибочные тесты на разбрызгивание.
Большинство операторов цехов тратят часы на настройку мощности, скорости, расфокусировки и подачи проволоки, чтобы уменьшить разбрызгивание, и портят при этом десятки тестовых деталей. Каждый ручной сварочный аппарат STRION LASER MASTER X и LITE S поставляется с более чем 20 предварительно настроенными пакетами технологических параметров для всех распространенных материалов и толщин, откалиброванными на заводе для подавления разбрызгивания по своей конструкции.
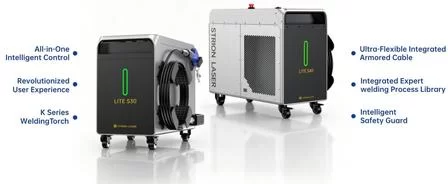
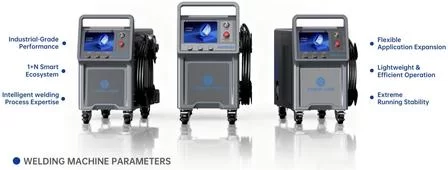
Реальные примеры семинаров:
- Сварка нержавеющей стали толщиной 3 мм с помощью LITE S30: предварительная настройка одним касанием фиксирует мощность лазера 800 Вт, скорость перемещения 120 см/мин, расфокусировку +2 мм — оптимизировано для балансировки теплового потока, чтобы сварочная ванна не перегревалась и не разбрызгивала металл.
- MASTER X50 (1500 Вт) для алюминия толщиной 4 мм: Высокое качество луча в сочетании с точной настройкой расфокусировки уменьшает плазменное облако, являющееся основной причиной сильных брызг при резке алюминия.
- Если после использования предустановленных параметров вы все еще видите легкие брызги, достаточно простых микрокорректировок (снижение мощности лазера на 5–10% или увеличение скорости сварки на 10–15%) — никаких масштабных изменений параметров, которые могут нарушить целостность сварного шва.
5. Мелкие ошибки оператора и особенности обработки деталей, которые существенно влияют на разбрызгивание металла.
Наши станки закладывают фундамент, но эти простые правила работы в цехе позволяют свести разбрызгивание краски практически к нулю:
- Тщательно очищайте сырье: ржавчина, масло, краска или окисление на стали, алюминии или оцинкованных листах бурно испаряются под воздействием лазерного тепла, разбрасывая огромные облака брызг. Сочетайте наш модуль лазерной очистки MASTER XC со сварочным оборудованием, чтобы подготавливать детали на одном станке без переключения оборудования.
- Поддерживайте постоянный зазор и угол наклона горелки: держите наконечник проволоки по центру лазерного луча, на расстоянии 1–2 мм над основным металлом. Слишком сильный наклон горелки или слишком большое расстояние от нее нарушают перенос жидкого мостика и вызывают разбрызгивание. Крючок подачи проволоки горелки K-torch надежно фиксирует трубку с проволокой, предотвращая случайное смещение во время сварки.
- Подберите расход защитного газа в соответствии с обрабатываемым материалом: для металлов с высокой отражательной способностью (медь, алюминий) требуется немного увеличенный поток газа для подавления образования плазменного облака, которое поднимает брызги. Наша панель управления станком позволяет сохранять пользовательские значения расхода газа для каждого пакета обработки материала.
- Ежедневно очищайте сопла горелки: небольшое количество брызг блокирует защитное газовое покрытие и искажает лазерный луч. Конструкция серии K с возможностью быстрой разборки позволяет очистить сопла за 30 секунд перед каждой сменой.
В заключение: Как уменьшить разбрызгивание при лазерной сварке – комплексная система защиты от разбрызгивания от STRION LASER поможет вам сэкономить.
Избыточное разбрызгивание металла не только выглядит неэстетично, но и увеличивает трудозатраты на шлифовку, повышает стоимость замены расходных материалов, приводит к образованию бракованных деталей и замедляет работу производственных линий. Вместо того чтобы покупать дешевые сварочные аппараты и каждый день бороться с разбрызгиванием, наши серии MASTER X и LITE S решают эту проблему на четырех ключевых уровнях: стабильная адаптивная мощность лазера, специально разработанное оборудование горелки с защитой от разбрызгивания, бесперебойная сервоприводная подача проволоки и оптимизированные на заводе интеллектуальные сварочные рецепты.
STRION LASER | Эксперт по легкой сварке
Контакты: +86-28 85812068 | str@strlaser.com | www.strlaser-en.com














