
Производители шкафов из нержавеющей стали, электрических корпусов, распределительных коробок и промышленных кожухов сталкиваются с распространенной проблемой сварки: материал часто тонкий, видимые поверхности должны оставаться чистыми и ровными, а производство может включать десятки или даже сотни сварных швов каждый день.
Традиционные методы сварки TIG и MIG позволяют выполнить эти работы, однако чрезмерный нагрев может привести к деформации, изменению цвета и необходимости последующей шлифовки, особенно при работе с тонкими панелями из нержавеющей стали.
Для таких задач ручной лазерный сварочный аппарат предоставляет производителям эффективное решение для получения чистых и качественных сварных швов, одновременно сокращая ненужную постобработку.
Ручная лазерная сварка подходит для многих применений в производстве шкафов и корпусов, включая электрощиты, корпуса оборудования, мебель из нержавеющей стали, вентиляционное оборудование и другие изделия из листового металла.
Почему сварка корпусов и шкафов представляет собой сложную задачу
Изготовление корпусной мебели может показаться простым делом по сравнению с тяжелыми металлоконструкциями, но тонколистовые изделия предъявляют высокие требования к качеству сварки.
Типичные продукты включают в себя:
- Электрические шкафы управления
- Корпуса для промышленного оборудования
- Распределительные коробки
- Серверные и коммуникационные шкафы
- Мебель из нержавеющей стали
- Корпуса машин
- Аккумуляторные шкафы
- Вентиляционные шкафы
- Шкафы для оборудования пищевой промышленности
При производстве таких изделий качество сварки оценивается не только по прочности соединения. Производителям также необходимо контролировать:
- Деформация панели
- Изменение цвета сварного шва
- Видимый шов
- Точность измерения
- Время шлифовки и полировки
- скорость производства
- Согласованность между операторами
В процессе сварки, сопровождающемся чрезмерным нагревом, может потребоваться дополнительная коррекция после сварки, что снизит эффективность всего производственного процесса.
Почему ручная лазерная сварка хорошо подходит для тонколистовых шкафов
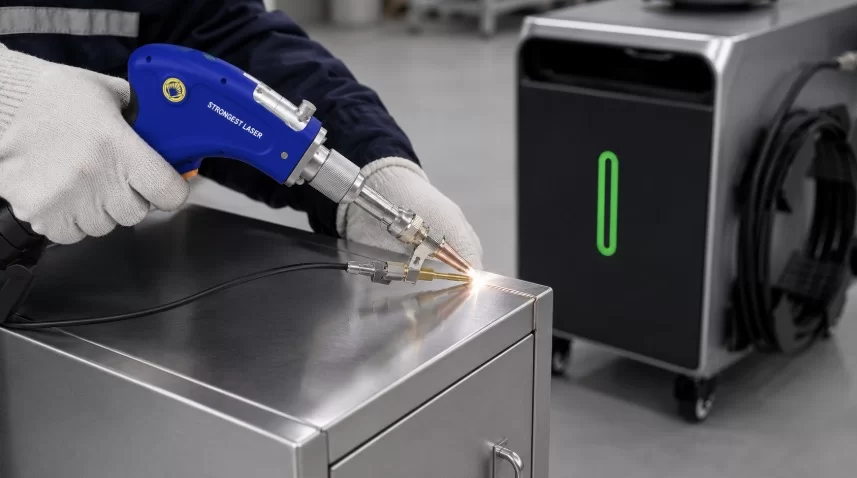
При ручной лазерной сварке для создания сварного шва используется концентрированный лазерный луч. По сравнению со многими традиционными процессами дуговой сварки, тепло концентрируется в относительно небольшой области вокруг соединения.
Эта особенность делает ручной лазерный сварочный аппарат особенно полезным для тонколистовых изделий, где важны такие факторы, как деформация, внешний вид и эффективность производства.
Меньшее выделение тепла и уменьшение искажений
Тонкие панели из нержавеющей стали могут деформироваться при чрезмерном нагреве в зоне сварки.
Благодаря тому, что лазерная сварка концентрирует энергию в месте соединения, производители могут уменьшить ненужное воздействие тепла на окружающую панель при использовании соответствующих параметров.
Для производителей корпусов и шкафов это может помочь поддерживать:
- Более плоские панели
- Более прямые края
- Улучшенная регулировка дверных проемов.
- Более точные размеры корпуса
Уменьшение деформации также может снизить объем механической коррекции, необходимой после сварки.
Более чистый внешний вид сварного шва
В шкафах, корпусах и мебели из нержавеющей стали часто видны сварные поверхности.
Клиенты могут рассчитывать на гладкие соединения с минимальными:
- брызгать
- Следы от ожогов
- обесцвечивание
- Избыточное усиление сварного шва
- Следы шлифования
При надлежащем контроле параметров подготовки шва и параметров сварки, ручная лазерная сварка позволяет получать узкие и визуально однородные швы.
Это особенно важно для изделий из нержавеющей стали, где внешний вид обработанной поверхности является частью качества продукции.
Меньше шлифовки и полировки после сварки
Сама по себе сварочная операция составляет лишь часть общих производственных затрат.
После обычной сварки на заводе могут потребоваться дополнительные операции, такие как:
- Шлифовка сварного шва
- Удаление брызг
- Коррекция деформации
- Полировка поверхности
- Восстановление внешнего вида панели
Сокращение этих вторичных процессов может повысить общую эффективность производства.
Ускоренное производство для выполнения повторяющихся сварных работ по изготовлению корпусной мебели.
В производстве корпусной мебели обычно используются повторяющиеся соединения, такие как:
- Длинные прямые швы
- Угловые соединения
- Соединения внахлестку
- Рамки корпусов
- Внутренние армирующие конструкции
- Дверные и панельные узлы
После определения подходящих параметров сварки, ручная лазерная сварка может помочь производителям более эффективно выполнять повторяющиеся сварочные работы.
Фактическое повышение производительности зависит от материала, толщины, конструкции соединения, опыта оператора и требуемого качества сварки, поэтому производителям следует оценивать свои собственные заготовки, а не полагаться на универсальный показатель скорости сварки.
Типичные области применения шкафов и корпусов

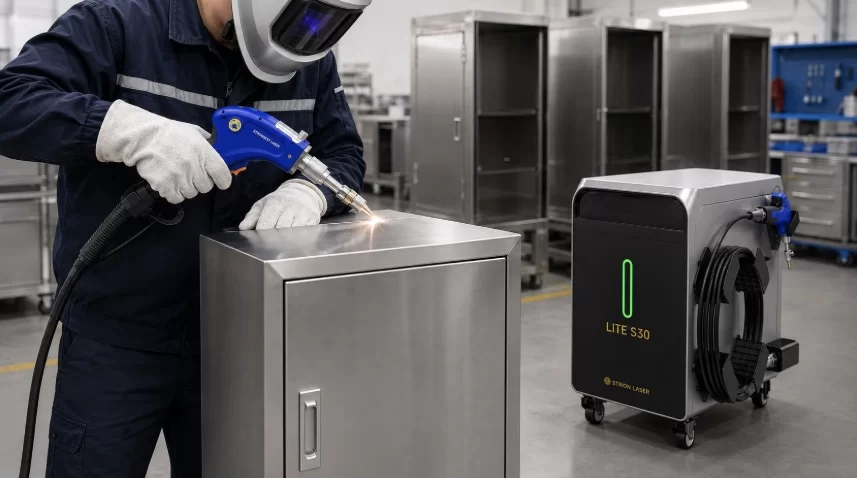
Шкафы электрического управления
Для изготовления электрощитов обычно используют нержавеющую сталь, углеродистую сталь или листовой металл с покрытием.
К типичным зонам сварки относятся:
- Углы шкафа
- Внутренние рамы
- Монтажные конструкции
- Двери
- Усиливающие компоненты
В качестве основных производственных приоритетов обычно выступают точность размеров, стабильность сварных швов и контролируемый подвод тепла.
Корпуса промышленного оборудования
Производителям оборудования часто требуются корпуса из листового металла для следующих целей:
- Оборудование с ЧПУ
- Системы автоматизации
- Лазерное оборудование
- Упаковочные машины
- Электрооборудование
- Промышленные системы управления
Эти изделия часто имеют длинные видимые швы и относительно большие плоские панели. Уменьшение деформаций может упростить последующую сборку и улучшить внешний вид готового изделия.
Мебель из нержавеющей стали
Ручная лазерная сварка также может использоваться для таких изделий, как:
- Шкафы
- Шкафы для хранения
- Полки
- Сейфы
- Запираемые шкафчики
- Рабочие столы из нержавеющей стали
Для таких изделий часто требуются как надежные соединения, так и чистые видимые поверхности.
Системы отопления, вентиляции и кондиционирования воздуха (ОВК) и вентиляционные кожухи
В вентиляционных шкафах, оборудовании для обработки воздуха и соответствующих корпусах часто используется относительно тонкий листовой металл.
Типичные компоненты могут включать в себя:
- Длинные швы
- Угловые соединения
- Станина механизма
- Входные двери
- Внутренние перегородки
Для производителей, выпускающих эти компоненты партиями, сокращение времени сварки и финишной обработки может помочь улучшить общий производственный процесс.
Какие материалы можно сваривать?
Производители корпусов и шкафов обычно обрабатывают несколько различных металлов.
Нержавеющая сталь
Нержавеющая сталь — один из наиболее распространенных материалов для изделий, требующих коррозионной стойкости, безупречного внешнего вида и длительного срока службы.
Типичные области применения включают электрощиты, пищевое оборудование, лабораторное оборудование и мебель из нержавеющей стали.
Углеродистая сталь
Углеродистая сталь широко используется для изготовления промышленных корпусов и каркасов оборудования.
В зависимости от готового изделия, сварные компоненты могут впоследствии получить:
- Порошковое покрытие
- Малярные работы
- Обшивка
- Другие виды обработки поверхности
Качественная сварка может упростить эти последующие процессы финишной обработки.
Оцинкованная сталь
Оцинкованные стальные листы часто используются для производства электротехнических, отопительных, вентиляционных и промышленных корпусов.
Процесс сварки следует тщательно оценить, поскольку цинковое покрытие влияет на поведение материала во время сварки.
алюминий
Алюминиевые корпуса привлекательны в тех случаях, когда важны снижение веса и коррозионная стойкость.
Однако для сварки алюминия необходимы соответствующие параметры сварки и стабильный контроль энергии. Перед запуском производственного процесса рекомендуется провести пробные испытания.
Дополнительные примеры материалов можно найти в описании применения ручных лазерных сварочных аппаратов STRION LASER.
Какую толщину металла может сварить ручной лазерный сварочный аппарат?
Не существует единого ограничения по толщине, применимого ко всем ручным лазерным сварочным аппаратам.
Фактические возможности сварки зависят от таких факторов, как:
- мощность лазера
- Тип материала
- Совместный дизайн
- Требуемое проникновение
- Скорость сварки
- Зазор между суставами
- Присадочная проволока
- Конфигурация сварочной головки
Следовательно, производителям корпусов не следует выбирать оборудование, основываясь исключительно на приобретении лазера с максимально доступной мощностью.
Более разумный подход — предоставить поставщику следующую информацию:
- Тип материала
- Минимальная и максимальная толщина
- Совместный тип
- Требуемое проникновение
- Объем производства
- Фотографии или чертежи продукции
Затем сварочную систему можно выбрать в соответствии с конкретным обрабатываемым изделием.
Как выбрать мощность лазера для изготовления корпусной мебели
При производстве корпусной мебели целью является не максимальная мощность лазера.
Целью является стабильная сварка с достаточным проплавлением и приемлемой скоростью производства без излишнего подвода тепла.
Минимальная и максимальная толщина листа
Если большая часть производства связана с относительно тонкой нержавеющей сталью, выбор системы, разработанной в первую очередь для значительно более толстых материалов, может принести лишь ограниченную практическую пользу.
Главный Материал
Для нержавеющей стали, углеродистой стали, оцинкованной стали и алюминия требуются различные технологические решения.
Объем производства
Небольшая мастерская по изготовлению корпусов на заказ предъявляет иные требования к оборудованию, чем завод, ежедневно выпускающий сотни одинаковых корпусов.
Совместная разработка
К распространенным типам соединений в шкафах относятся:
- Стыковые соединения
- Соединения внахлестку
- Внешние углы
- Внутренние углы
- Филейные соединения
Фактическая геометрия соединения влияет на глубину проникновения и выбор параметров.
Для более подробного сравнения мощности см. руководство по выбору мощности ручного лазерного сварочного аппарата.
Когда необходима подача проволоки?
Не для каждой сварки мебели требуется присадочная проволока.
Автогенная лазерная сварка может быть целесообразна в следующих случаях:
- Точность подгонки деталей гарантирована.
- Зазор в суставе невелик.
- Достаточная прочность сварного шва может быть достигнута без дополнительного присадочного материала.
Технология подачи проволоки может оказаться полезной, когда производителям необходимо:
- Компенсировать более крупные пробелы
- Усиление сварных швов
- Улучшение переносимости суставов
- Соответствует конкретным механическим требованиям.
Поэтому решение должно основываться на фактических условиях соединения, а не на предположении, что для каждого применения необходима присадочная проволока.
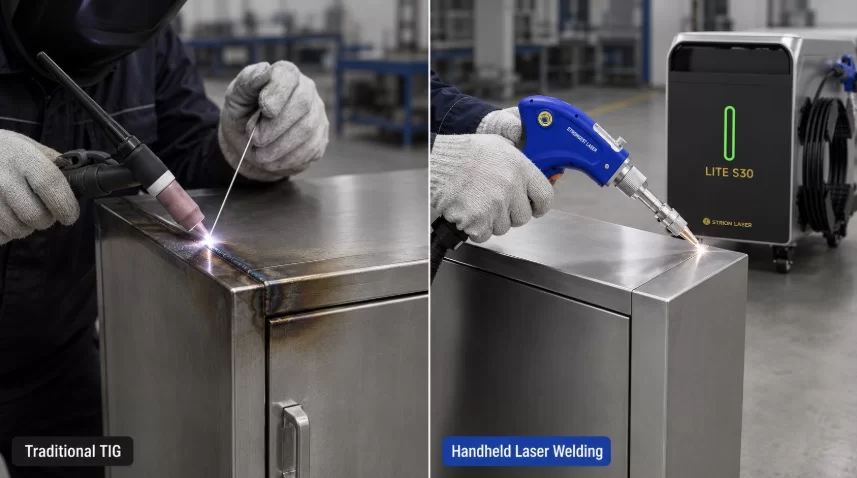
Сравнение ручной лазерной сварки и TIG-сварки при производстве корпусной мебели.
| фактор | Ручная лазерная сварка | Сварка ВИГ |
|---|---|---|
| Подвод тепла | Более концентрированный | Более широкий диапазон тепловвода |
| Искажение тонкого листа | При соответствующих параметрах значение может быть ниже. | На тонких панелях может быть выше. |
| скорость производства | Высокий потенциал производительности | Обычно медленнее |
| Внешний вид сварного шва | Возможны чистые и узкие швы. | Высокое качество, но в значительной степени зависит от оператора. |
| Обучение операторов | Относительно просто для выполнения повторяющихся задач. | Требуется опыт работы сварщиком. |
| Постобработка | Может уменьшить шлифовку и полировку. | Может потребоваться дополнительная отделка. |
| Гибкость | Подходит для серийного производства изделий из листового металла. | Высокая гибкость |
| Первоначальные инвестиции в оборудование | Высокая | Низкая |
Правильный технологический процесс по-прежнему зависит от обрабатываемой детали и производственных требований.
Сварка TIG по-прежнему подходит для многих специализированных применений, в то время как производители, обрабатывающие большие объемы повторяющихся изделий из листового металла, могут получить выгоду от эффективности ручной лазерной сварки.
Важность правильной подгонки соединения
Лазерная сварка обеспечивает наилучшие результаты, когда процесс сварки сопровождается тщательной подготовкой детали.
Некачественная подгонка листового металла может привести к следующим последствиям:
- Чрезмерные зазоры
- Неравномерное проникновение
- Нестабильный внешний вид сварного шва
- Неполное слияние
- Повышенные требования к присадочной проволоке.
Поэтому производителям корпусной мебели следует также оценивать процессы, предшествующие производству, такие как:
- Лазерная резка
- Изгиб
- перфорация
- Дизайн светильника
- позиционирование детали
Улучшение этих процессов часто приводит и к повышению стабильности качества сварки.
Проектирование осветительных приборов для шкафов и корпусов.
Приспособления особенно важны для тонколистовых конструкций.
При сварке могут помочь подходящие приспособления:
- Сохраняйте выравнивание углов.
- Уменьшить перемещение панелей
- Контроль зазоров в суставах
- Сохраните размеры ограждения.
- Повышение воспроизводимости
Светильник не обязательно должен быть сложным.
Для мелкосерийного производства могут быть достаточны простые инструменты позиционирования и зажима. При больших объемах производства специальные приспособления могут значительно повысить однородность деталей.
Как уменьшить деформацию при сварке тонкой нержавеющей стали
Даже при лазерной сварке неправильные параметры или плохой контроль процесса могут привести к деформации.
Используйте соответствующую мощность лазера.
Следует избегать чрезмерной энергии, если необходимого проникновения можно достичь при более низком значении параметра.
Поддерживайте постоянную скорость движения
Значительные изменения в движениях оператора могут повлиять на подвод тепла и глубину проплавления сварного шва.
Улучшение подгонки деталей
Большие или неравномерные зазоры могут потребовать дополнительного нагрева или использования наполнителя.
Используйте подходящие приспособления
Правильное позиционирование и зажим помогают поддерживать выравнивание панели во время сварки.
Проверьте процесс перед началом производства.
Перед началом крупномасштабного производства необходимо разработать и проверить параметры сварки на репрезентативных образцах.
Выбор подходящего ручного лазерного сварочного аппарата
Разные производители корпусной мебели предъявляют разные требования, поэтому не существует единого ручного сварочного аппарата, идеально подходящего для любого завода.
При оценке оборудования производителям следует учитывать следующие факторы:
- Основной материал
- Минимальная и максимальная толщина
- Требуемая скорость сварки
- Объем производства
- Требования к переносимости
- Система охлаждения
- Требования к подаче проволоки
- Доступные производственные площади
- Сервис и техническая поддержка
Компания STRION LASER предлагает несколько конфигураций ручных лазерных сварочных аппаратов для различных задач промышленной сварки.
Для производителей, специализирующихся на производстве относительно тонколистового металла, ручной лазерный сварочный аппарат серии LITE также может быть оценен в соответствии с реальными задачами применения.
Какую информацию следует предоставить перед запросом коммерческого предложения?
Для ускорения процесса выбора оборудования производителям шкафов следует подготовить следующую информацию:
| Информация | Пример |
|---|---|
| Продукт | Электрошкаф |
| Материал | нержавеющая сталь 304 |
| Толщина | 1 – 3 мм |
| Совместный тип | Поворот / Круг / Задница |
| Максимальная длина сварного шва | 1200 мм |
| Количество продукции | 100 шкафов в день |
| Существующий процесс | Сварка TIG |
| Главная проблема | Время деформации и шлифовки |
| Требования к завершению | Видимая поверхность из нержавеющей стали |
| Рисунки или фотографии | Рекомендованные |
Эта информация позволяет поставщику оборудования оценить область применения, а не рекомендовать станок, основываясь только на мощности лазера.
Часто задаваемые вопросы
Подходит ли ручная лазерная сварка для шкафов из нержавеющей стали?
Да. Корпуса из нержавеющей стали подходят для этой цели, поскольку часто изготавливаются из тонких листов, имеют длинные швы и видимые поверхности. Однако точный процесс сварки следует проверить в зависимости от материала, толщины и конструкции соединения.
Может ли ручная лазерная сварка уменьшить деформацию корпуса?
Концентрированный подвод тепла при лазерной сварке может помочь уменьшить деформацию при использовании соответствующих параметров. Конструкция оснастки, подготовка шва и техника работы оператора также остаются важными факторами.
Нужно ли шлифовать сварные швы шкафов после лазерной сварки?
В некоторых случаях шлифовка может быть минимальной или вовсе не потребоваться при условии надлежащего контроля параметров подготовки шва и сварки. Окончательные требования зависят от стандартов внешнего вида готового изделия.
Всегда ли требуется присадочная проволока?
Нет. Необходимость использования присадочной проволоки зависит от зазора в соединении, подгонки деталей, требуемого усиления и технических условий сварки.
Какой ручной лазерный сварочный аппарат мне следует выбрать?
Правильная конфигурация зависит, прежде всего, от материала, толщины, конструкции соединения, объема производства и условий эксплуатации. Производители должны предоставлять фактическую информацию о заготовке перед выбором системы.
Приобретите портативное решение для лазерной сварки для производства корпусной мебели.
Если ваше предприятие производит электротехнические шкафы, промышленные корпуса, мебель из нержавеющей стали, корпуса для оборудования, вентиляционные шкафы или другие изделия из листового металла, компания STRION LASER может оценить подходящее решение для сварки, исходя из ваших фактических производственных потребностей.
Для получения более точной рекомендации подготовьте следующее:
- Тип материала
- Максимальная и минимальная толщина
- Фотографии или чертежи продукции
- Совместный тип
- Суточный или ежемесячный объем производства
- Существующий метод сварки
- Основные производственные проблемы
Благодаря этой информации, сварочную систему можно выбрать в соответствии с реальным производственным процессом, а не полагаться только на общие технические характеристики оборудования.














