Ручной лазерный сварочный аппарат: почему диаметр сердечника волокна имеет большее значение, чем вы думаете.
Когда люди сравнивают ручные лазерные сварочные аппараты , первое, на что они обычно обращают внимание, — это мощность.
1,500 Вт. 2,000 Вт. 3,000 Вт.
Более высокая мощность звучит лучше. Но в реальной сварке мощность — это лишь часть дела.
Качество луча, диаметр сердцевины волокна, скорость сварки, фокусировка, настройки колебаний и свойства материала — все это влияет на то, что фактически происходит с заготовкой.
В компании STRION LASER мы считаем, что качество лазерной сварочной машины следует оценивать по результатам сварки, а не просто по техническим характеристикам, указанным в брошюре.
Именно поэтому мы протестировали три разных диаметра волоконного сердечника на одном и том же материале из нержавеющей стали толщиной 5 мм.
Результат был очевиден: диаметр сердцевины волокна — это параметр, который нельзя игнорировать при выборе ручного лазерного сварочного аппарата, особенно для толстых материалов.
Одинаковая мощность. Один и тот же материал. Разный диаметр сердцевины волокна.
Для обеспечения объективности сравнения мы сохранили основные условия сварки неизменными.
- Материал: нержавеющая сталь толщиной 5 мм.
- Та же мощность лазера
- Одинаковая скорость сварки
- Аналогичные условия расфокусировки
- Тот же метод сварки
- Изменился только диаметр сердцевины волокна.
Цель была проста:
Если все остальные параметры останутся неизменными, насколько сильно может повлиять диаметр сердцевины волокна?
Ответ был виден на поперечных сечениях.
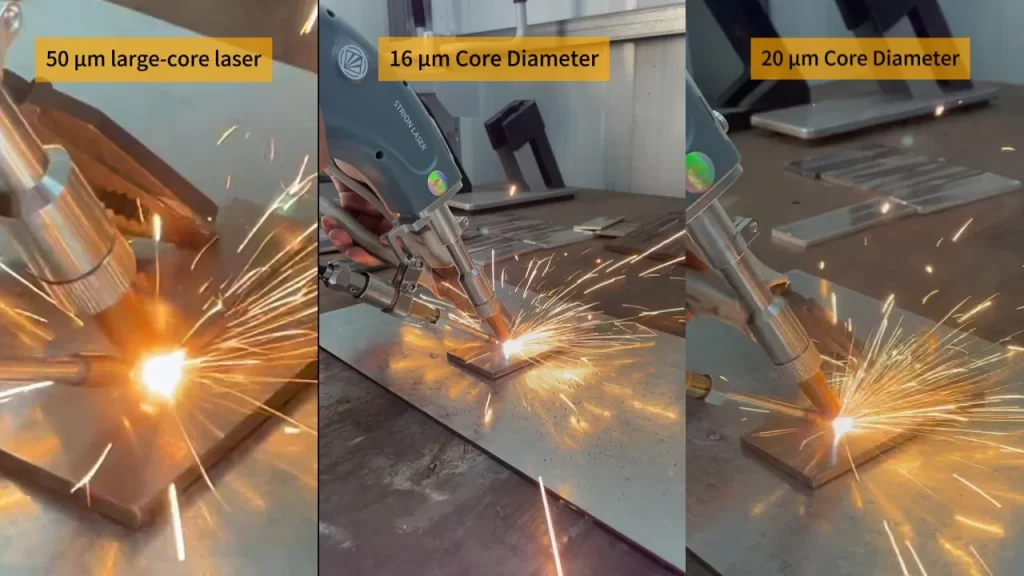
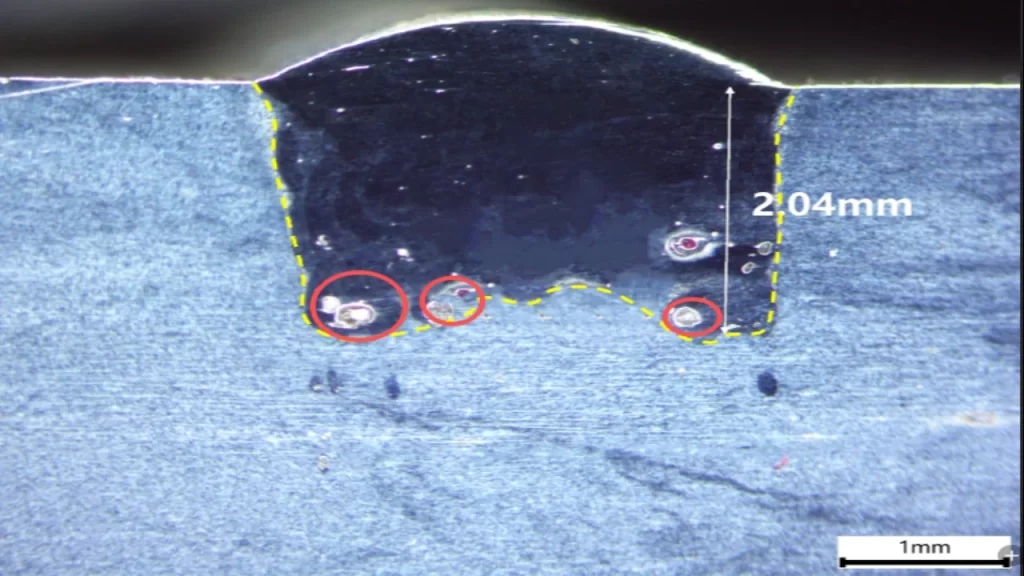
Волокнистый сердечник диаметром 50 мкм: энергия распространяется
В контрольной группе с концентрацией 50 мкм эффективное проникновение составило приблизительно 2.04 мм.
На поперечном сечении вблизи дна наблюдалось несколько округлых пор, а также менее однородный профиль сплавления.
Проблема здесь не сводится просто к недостатку мощности лазера.
Больший диаметр сердечника приводит к другому распределению энергии сварочного луча. Когда энергия концентрируется меньше, достижение более глубокого проплавления становится сложнее при тех же условиях сварки.
Именно здесь начинает даваться сбой распространенное мнение о том, что «чем больше ватт, тем лучше сварка».
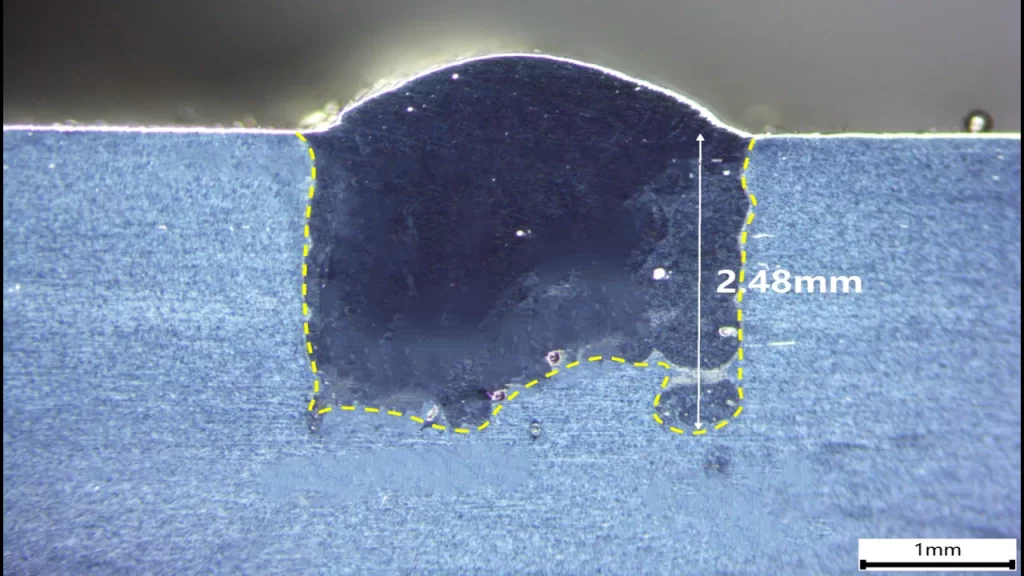
Сердцевина волокна диаметром 20 мкм: заметное улучшение.
В условиях испытаний оптоволоконный кабель MASTER X60 с сердцевиной из волокна диаметром 20 мкм обеспечил проникновение на глубину приблизительно 2.48 мм .
Это примерно на 21.6% глубже, чем в контрольной группе с глубиной проникновения 50 мкм.
Профиль сварного шва был заметно глубже и однороднее, с небольшим количеством мелких пор в нижней части.
Для нас этот результат важен, потому что изменялась не только мощность лазера.
Изменились характеристики доставки пучка.
И сварной шов отреагировал соответствующим образом.
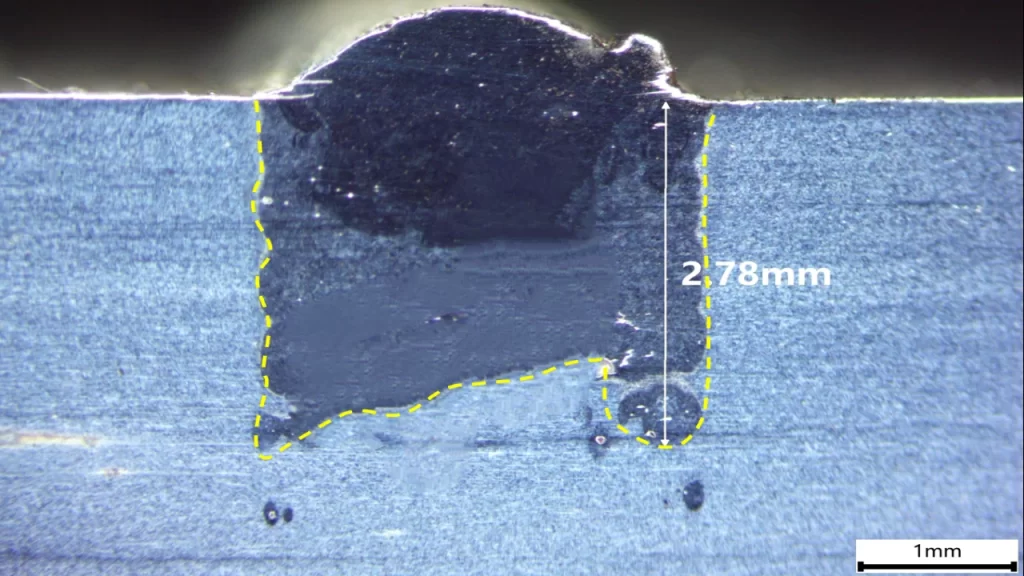
16 мкм MASTER X50: Самое глубокое проникновение в ходе испытаний.
Устройство MASTER X50 , использующее волоконный сердечник диаметром 16 мкм, обеспечило эффективную глубину проникновения приблизительно 2.78 мм.
По сравнению с контрольной группой с концентрацией 50 мкм, проникновение увеличилось примерно на 36.3%.
Среди трех тестовых групп установка с толщиной 16 мкм обеспечила наиболее глубокий и равномерный профиль сварного шва.
В исследованном поперечном сечении наблюдались лишь редкие, очень мелкие поры, и не было обнаружено каких-либо явных крупных дефектов сварки.
Это не означает, что 16 мкм автоматически является лучшим выбором для любого материала или любой сварочной операции.
Это означает нечто более практичное:
Диаметр сердцевины волокна может оказывать ощутимое влияние на качество лазерной сварки, и этому параметру следует уделять больше внимания при выборе оборудования для лазерной сварки.
Почему диаметр сердцевины волокна имеет значение?
Основная идея несложна.
Меньший диаметр волоконного сердечника позволяет сконцентрировать передаваемую лазерную энергию на меньшей площади.
Это может увеличить плотность энергии в обрабатываемой детали и создать более концентрированный подвод тепла.
В тех областях применения, где важна более глубокая проникающая способность, это может быть существенным преимуществом.
Это особенно актуально при использовании волоконного лазера с малым диаметром сердечника для сварки металлов средней толщины.
Меньший размер не всегда означает лучшее качество.
Мы бы не рекомендовали выбирать лазер только потому, что у него самый тонкий волоконный сердечник.
Сварка — это система.
Мощность лазера, качество луча, диаметр сердцевины волокна, положение фокуса, скорость сварки, ширина колебаний, защитный газ, тип материала и конструкция соединения — все эти факторы работают совместно.
Технические характеристики, которые выглядят впечатляюще на бумаге, не обязательно гарантируют более качественный сварной шов.
Настоящий вопрос:
Что происходит с лучом, когда он достигает материала?
Власть важна. Но одной власти недостаточно.
На рынке по-прежнему сохраняется устойчивая тенденция сравнивать лазерные сварочные аппараты практически исключительно по мощности в ваттах.
Это упрощает сравнение.
Но это также делает его неполным.
Установка мощностью 2,000 Вт с улучшенной подачей пучка и более подходящей технологической конфигурацией может дать совершенно иной результат, чем другая установка мощностью 2,000 Вт.
Именно поэтому мы рассматриваем лазерную сварку в более широком контексте:
Мощность × Качество луча × Диаметр сердцевины волокна × Параметры процесса × Материал
Такое сочетание имеет гораздо большее значение, чем одна цифра на этикетке продукта.
Для производителей эта разница в конечном итоге проявляется в самых практических моментах:
- проникновение
- внешний вид сварного шва
- стабильность сварки
- согласованность оператора
- переделывать
- измельчениия
- скорость производства
Именно эту задачу должен решать ручной лазерный сварочный аппарат .
MASTER X50 и MASTER X60Разработано с учетом результатов сварки.
Испытание с использованием нержавеющей стали толщиной 5 мм позволило нам провести полезное сравнение различных конфигураций волоконного сердечника.
В этом тесте наибольшую глубину проникновения обеспечил зонд MASTER X50 с сердечником диаметром 16 мкм, а зонд MASTER X60 с сердечником диаметром 20 мкм также продемонстрировал явное улучшение по сравнению с контрольной группой с сердечником диаметром 50 мкм.
Но суть не в том, чтобы превратить один тест в универсальное правило.
Суть в том, чтобы показать то, что часто не отображается в технических условиях:
Небольшие изменения в направлении луча могут привести к видимым изменениям на обрабатываемой детали.
Для нас это наиболее целесообразный способ разработки ручного лазерного сварочного аппарата.
Не просто за счёт увеличения мощности.
Но за счет более эффективного использования уже имеющейся мощности.
При выборе аппарата для лазерной сварки следует ориентироваться на обрабатываемую деталь.
В основе нашего подхода в STRION LASER лежит простой принцип :
В конечном итоге производители покупают не мощность лазера, а производственные мощности.
Хороший лазерный сварочный аппарат должен обеспечивать более легкое управление сваркой, более высокую повторяемость результатов и большую производительность.
Для этого требуется нечто большее, чем просто мощный лазерный источник.
Для этого необходимы правильные характеристики пучка, управление технологическим процессом и совместная работа конструкции оборудования.
Наш тест с использованием нержавеющей стали толщиной 5 мм — один из примеров такого подхода.
Полученные результаты не доказывают, что один диаметр сердцевины волокна является универсально лучшим.
Это доказывает, что диаметр сердцевины волокна является реальным и измеримым фактором, влияющим на эффективность лазерной сварки, и его следует учитывать наряду с мощностью при выборе ручного лазерного сварочного аппарата.
Для любого, кто оценивает портативный лазерный сварочный аппарат , это, вероятно, более уместный вопрос, чем просто:
«Сколько ватт у него?»
Контакты СТРИОН ЛАЗЕР
📞 +028-85812068
🌐 www.strlaser-en.com
???? str@strlaser.com