
Ручная лазерная сварка алюминия: проблемы и решения.
Несмотря на то, что алюминиевые сплавы широко используются в автомобилестроении, аэрокосмической отрасли, производстве листового металла и бытовой техники благодаря своей легкости и коррозионной стойкости, лазерная сварка алюминия остается одной из самых сложных задач в современном машиностроении.
Такие проблемы, как высокая отражательная способность, пористость, образование горячих трещин, нестабильная подача проволоки и быстрое рассеивание тепла, часто затрудняют достижение стабильного качества сварного шва.
В этом руководстве рассматриваются наиболее распространенные проблемы при ручной лазерной сварке алюминия и предлагаются проверенные решения, основанные на реальном опыте применения промышленного оборудования.
Основные проблемы ручной лазерной сварки алюминия
- Высокая отражательная способность лазера
Алюминий отражает почти 90% энергии инфракрасного лазера, что затрудняет зажигание, приводит к недостаточной проникающей способности и потенциальному повреждению лазерной оптики.
- Быстрое рассеивание тепла
Теплопроводность алюминия в 3–4 раза выше, чем у стали, что приводит к нестабильности расплавленного металла, неполному сплавлению и легкой деформации.
- Пористость и горячее растрескивание
Пленки оксида алюминия поглощают водород и легко образуют поры; быстрое затвердевание и сегрегация сплава приводят к горячему растрескиванию.
- Нестабильная подача проволоки
Мягкая алюминиевая проволока склонна к деформации, заклиниванию и неравномерной подаче, что приводит к разбрызгиванию металла и плохому качеству сварного шва.
- Окисление и воздействие окружающей среды
Высокотемпературное окисление и высокая влажность влияют на качество сварного шва; традиционное оборудование с трудом справляется с суровыми условиями эксплуатации.
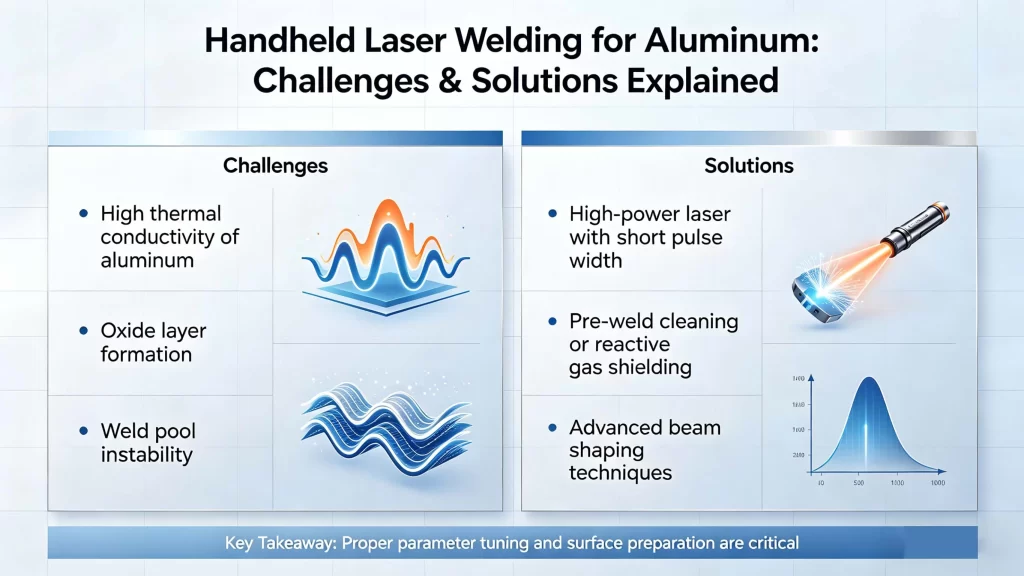
Эффективные решения для ручной лазерной сварки алюминия
1. Решение проблемы высокой отражательной способности и теплопотерь.
- Для улучшения поглощения энергии используйте одномодовый лазерный источник высокой яркости.
- Для стабилизации расплавленной ванны и улучшения отвода газов следует применять сварку с колебанием (круговую/восьмеркообразную).
- Используйте двухконтурную систему прямого охлаждения с хладагентом для поддержания стабильной производительности в течение длительного времени.
2. Снижение пористости и предотвращение растрескивания.
- Перед сваркой очистите поверхность от оксидов, масла и воды, чтобы уменьшить образование водородных пор.
- Используется защита с помощью высокочистого аргона и оптимизированная конструкция воздушного ножа.
- Для улучшения текучести и устойчивости к растрескиванию выбирайте присадочные проволоки из сплава Al-Si.
3. Стабильная подача проволоки для алюминия.
- Для подачи мягкой алюминиевой проволоки используйте устройство подачи проволоки с тягово-толкающим механизмом или сервоуправляемое устройство подачи проволоки.
- Поддерживаются алюминиевые проволоки стандартного диаметра 0.8/1.0/1.2/1.6 мм.
- Используйте поворотную ручку, сенсорный экран и приложение для точной и плавной подачи проволоки без задержек.
4. Стабильная работа в суровых условиях.
- Степень защиты IP53, подходит для условий высокой влажности 95% относительной влажности.
- Диапазон рабочих температур от −30°C до 60°C обеспечивает стабильную работу как в помещении, так и на открытом воздухе.
- Длительная непрерывная работа в течение 6,000 часов без снижения мощности.
СТРИОН ЛАЗЕР Ручные решения для сварки алюминия
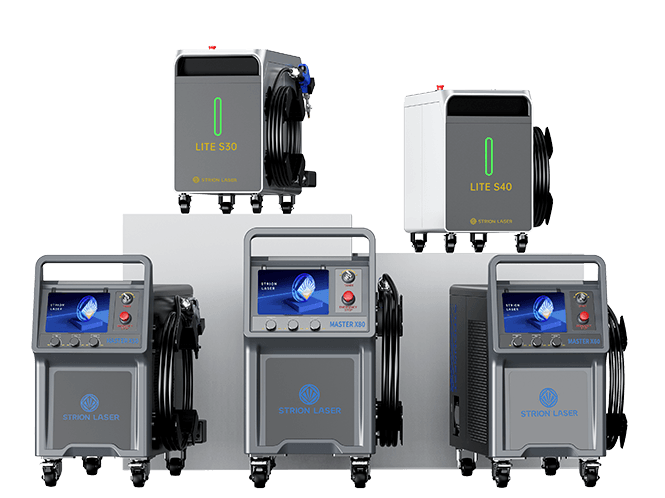
Ручные лазерные сварочные аппараты Strion Laser серий LITE S и MASTER X специально оптимизированы для сварки алюминия и имеют полностью разработанные собственными силами основные компоненты.
- ЛАЙТ С30 / С40: Универсальный ручной лазерный сварочный аппарат на 220 В, мощностью 900–1200 Вт, идеально подходит для алюминиевых листов толщиной 0.8–3 мм.
- MASTER X50 / X60 / X80: Мощность промышленного класса для обработки алюминия толщиной 4–8 мм, обеспечивающая автоматизированную сварку, резку и очистку.
- Все модели оснащены двухконтурной системой прямого охлаждения, горелкой с защитой от брызг, быстросменной линзой и более чем 20 встроенными процессами сварки алюминия.
Ручная лазерная сварка алюминия позволяет преодолеть проблемы, связанные с отражательной способностью, пористостью, растрескиванием и подачей проволоки, благодаря профессиональной оптической конструкции, стабильной подаче проволоки, эффективному охлаждению и оптимизированным процессам. Современное оборудование для ручной лазерной сварки обеспечивает надежные, эффективные и высококачественные решения для массового производства и ремонта алюминиевых деталей на месте.
Для стабильной и высококачественной сварки алюминия выбирайте ручные лазерные сварочные аппараты с одномодовым лазерным источником, двухтактной подачей проволоки, двухконтурным охлаждением и широким набором технологических пакетов для сварки алюминия.
Контакты СТРИОН ЛАЗЕР
📞 +028-85812068
🌐 www.strlaser-en.com
???? str@strlaser.com














