
Как отрегулировать фокусное расстояние для ручной лазерной сварки
(Пример: STRION LASER MASTER X60)
При неправильном фокусном расстоянии сварочная горелка может выделять тепло, но не обеспечивать достаточную глубину проплавления. Точная регулировка фокусного расстояния имеет решающее значение для обеспечения стабильной концентрации энергии и стабильного качества сварки.
В данном руководстве в качестве примера используется ручной лазерный сварочный аппарат MASTER X60, чтобы пошагово объяснить, как регулировать фокусное расстояние.
Почему важна регулировка фокусного расстояния
Правильно настроенная точка фокусировки позволяет точно сконцентрировать энергию лазера на обрабатываемой детали, что крайне важно для достижения оптимальной производительности ручных лазерных сварочных аппаратов , в результате чего:
- Надлежащее проникновение
- Стабильная расплавленная ванна
- Чистые и непрерывные сварные швы
Неправильное фокусное расстояние часто приводит к малому проплавлению, некачественной сварке или чрезмерному нагреву без плавления.
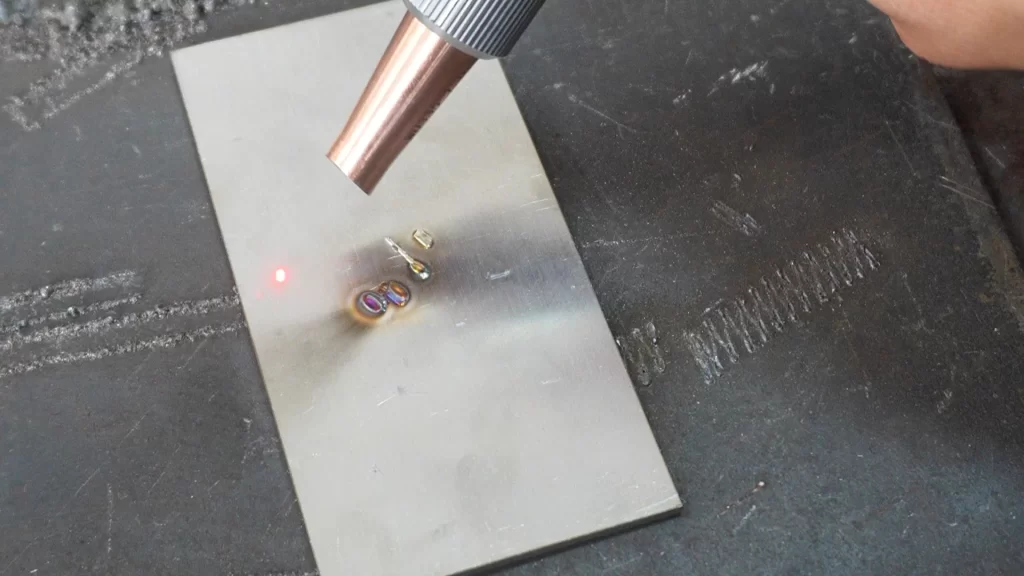
Пошаговая регулировка фокусного расстояния
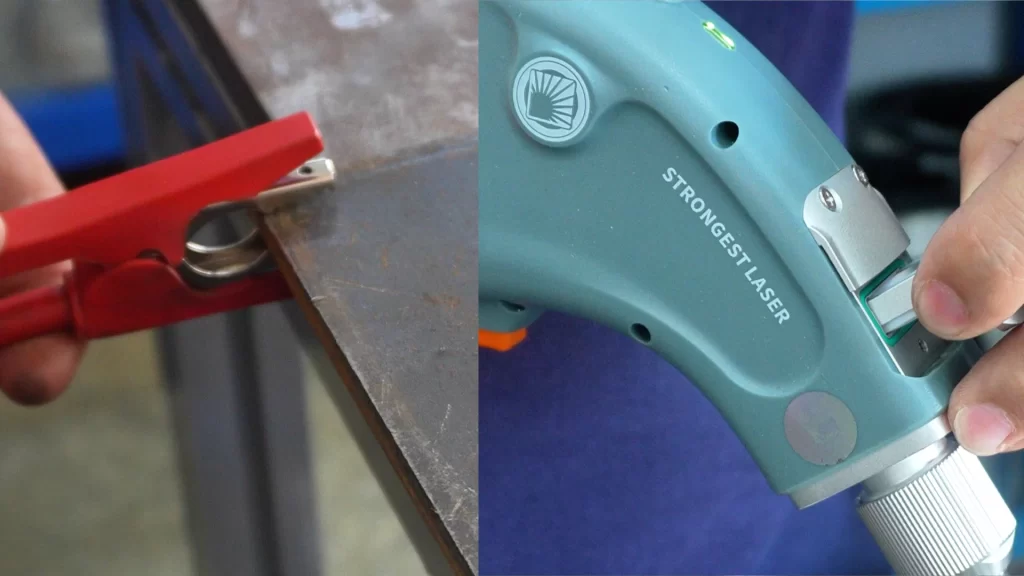
Шаг 1 — Проверка безопасности и подготовка
- Обеспечить предохранительный зажим к сварочному рабочему месту.
- Осмотрите защитная линза для удаления пыли, загрязнений или устранения дефектов.
- Проверить красный позиционирующий лазер и убедитесь, что в луче нет темных пятен.
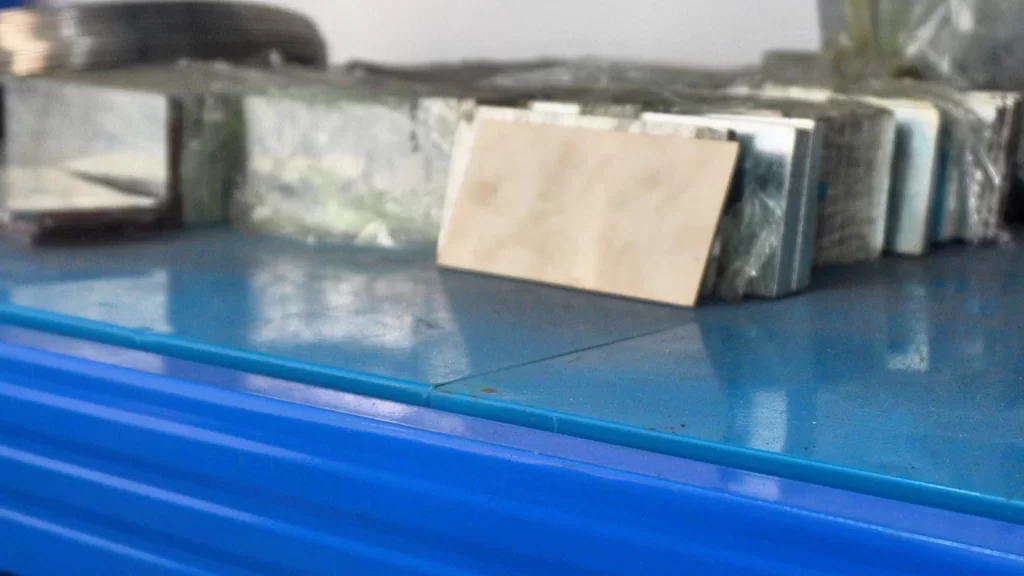
Шаг 2 — Подготовка заготовки
- Поместите пластина из нержавеющей стали на сварочном столе.
- Для точной настройки фокуса убедитесь, что поверхность чистая и устойчивая.
Шаг 3 — Установите начальное отрицательное расфокусирование
- Ослабьте стопорная гайка стержня горелки.
- Протолкните стержень горелки вперед к отрицательное положение расфокусировки.
- Поместите Направление сопла горелки непосредственно на поверхность нержавеющей стали.
- Проверьте, Красное лазерное пятно находится в центре. внутри насадки.
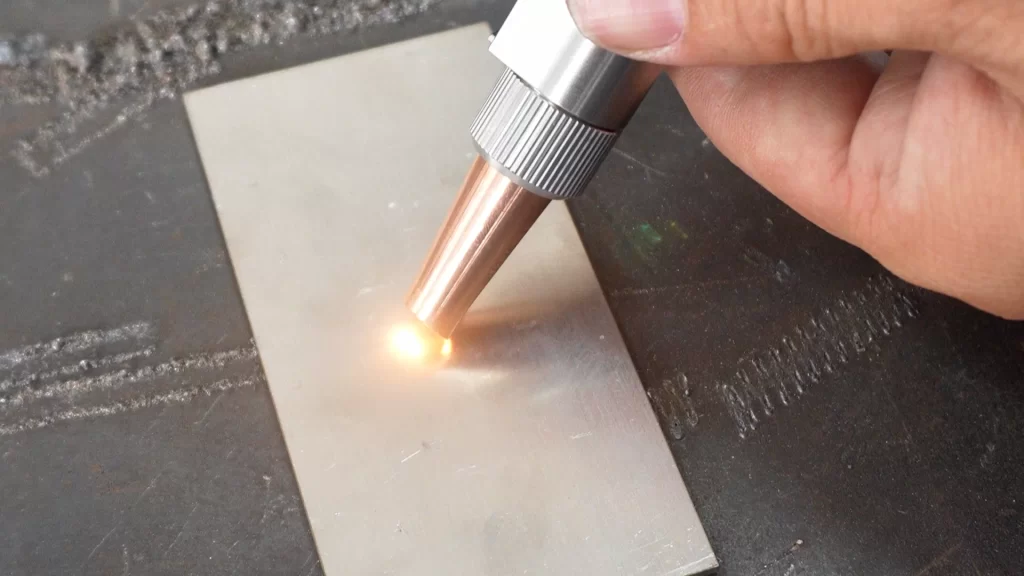
Шаг 4 — Определите фокусную точку
- Включите сварочную горелку.
- Медленно и плавно вытяните стержень горелки наружу.
Визуальные и звуковые индикаторы
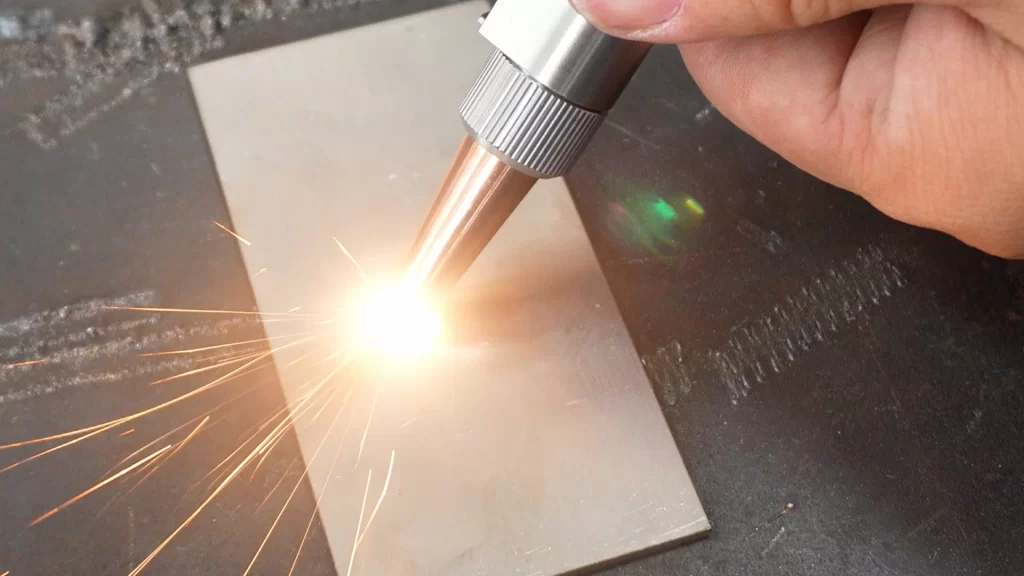
Когда будет достигнута фокусная точка, вы увидите:
- Видимый металлические искры
- A чистый, четкий звук сварки
Эти сигналы указывают на то, что энергия лазера сфокусирована правильно.
Шаг 5 — Зафиксируйте и подтвердите положение фокуса
- Затяните стопорная гайка стержня горелки чтобы закрепить положение.
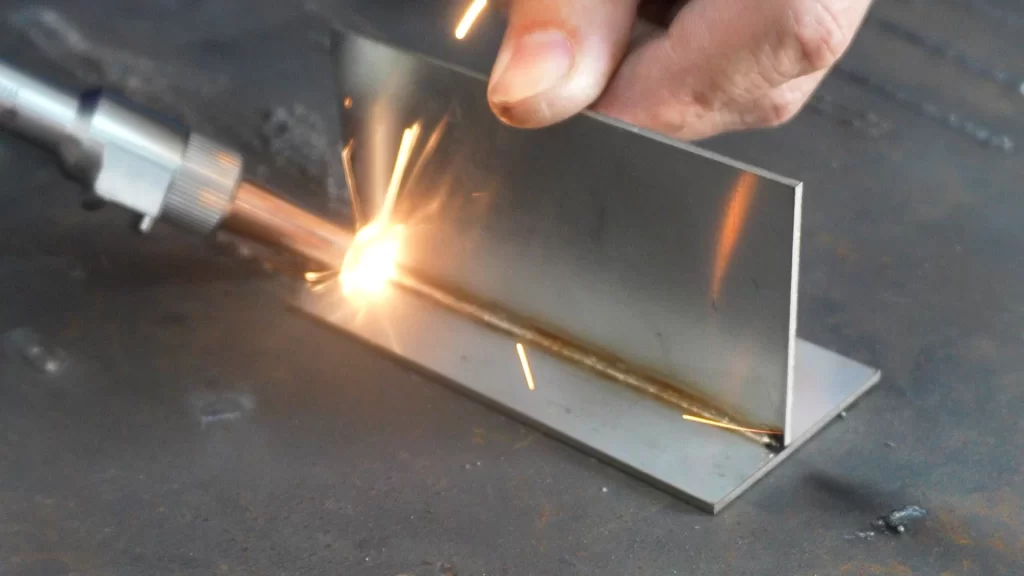
- Направьте горелку на нержавеющую сталь и излучайте лазерный луч.
Если виден четкий и непрерывный сварочный шов , значит, фокусное расстояние отрегулировано правильно.
Полезные советы для достижения лучших результатов сварки
- Небольшая корректировка расфокусировки может улучшить результаты для различных материалов и толщин.
- При переключении между режимами сварки или добавлении присадочной проволоки всегда выполняйте повторную калибровку.
- Регулярная очистка оптических компонентов необходима для поддержания стабильной работы лазера.
В современных портативных лазерных сварочных аппаратах часто используются оптимизированные системы подачи луча и технологии охлаждения, что является ключевым направлением деятельности ведущих производителей лазерного сварочного оборудования, таких как STRION LASER, для обеспечения стабильной работы и снижения ошибок, вызванных неправильной фокусировкой.
Вам также может понравиться
Серия STR-HW | Изучение эффективности ручной лазерной сварки алюминия
5 ключевых факторов, которые следует учитывать перед покупкой ручного лазерного сварочного аппарата
Как использовать ручной лазерный сварочный аппарат
Ручные лазерные сварочные аппараты против традиционных методов сварки
Контакты СТРИОН ЛАЗЕР
📞 +028-85812068
🌐 www.strlaser-en.com
???? str@strlaser.com










