
Сварка баллонов огнетушителей: технологические требования и практическое решение для лазерной сварки.
1. Материальные характеристики баллонов огнетушителей
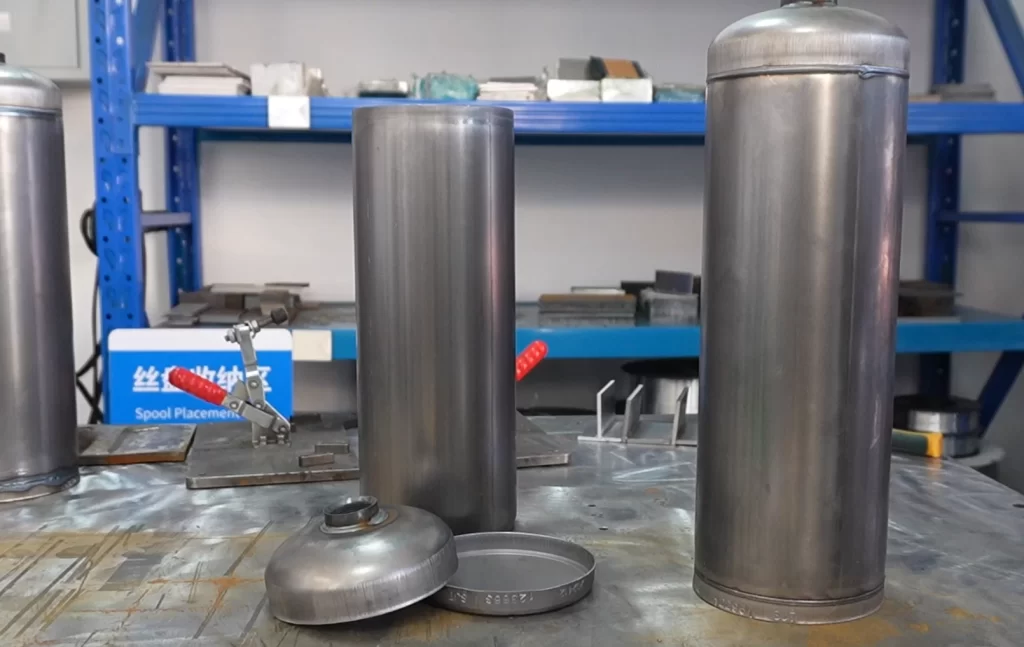
Баллоны огнетушителей обычно изготавливаются из углеродистой стали , чаще всего из низкоуглеродистой стали , благодаря благоприятному балансу между прочностью, ударной вязкостью и свариваемостью. В данном случае толщина стенки баллона обычно составляет около 1.2 мм , что предъявляет высокие требования к точности сварки и стабильности процесса.
В зависимости от содержания углерода углеродистая сталь подразделяется на три категории:
- Низкоуглеродистая сталь: ≤ 0.25% углерода
- Среднеуглеродистая сталь: 0.25%–0.6% углерода
- Высокая углеродистая сталь> 0.6% углерода
С увеличением содержания углерода повышаются прочность на растяжение и предел текучести, в то время как пластичность и ударная вязкость при низких температурах снижаются. Низкоуглеродистая сталь обладает лучшей ударной вязкостью и меньшей склонностью к растрескиванию, что делает ее предпочтительным материалом для сосудов под давлением, таких как баллоны огнетушителей.
2. Требования к сварке для обеспечения безопасности сосудов под давлением
Баллоны огнетушителей относятся к компонентам, работающим под давлением , что предъявляет строгие требования к качеству сварных швов. Сварной шов должен быть гладким и равномерным, обеспечивая как герметичность, так и прочность конструкции.
Ключевые требования к производительности включают:
- Высокая герметичность для предотвращения утечки газа
- Стабильная механическая прочность под внутренним давлением
- Стабильное качество сварки подходит для массового производства
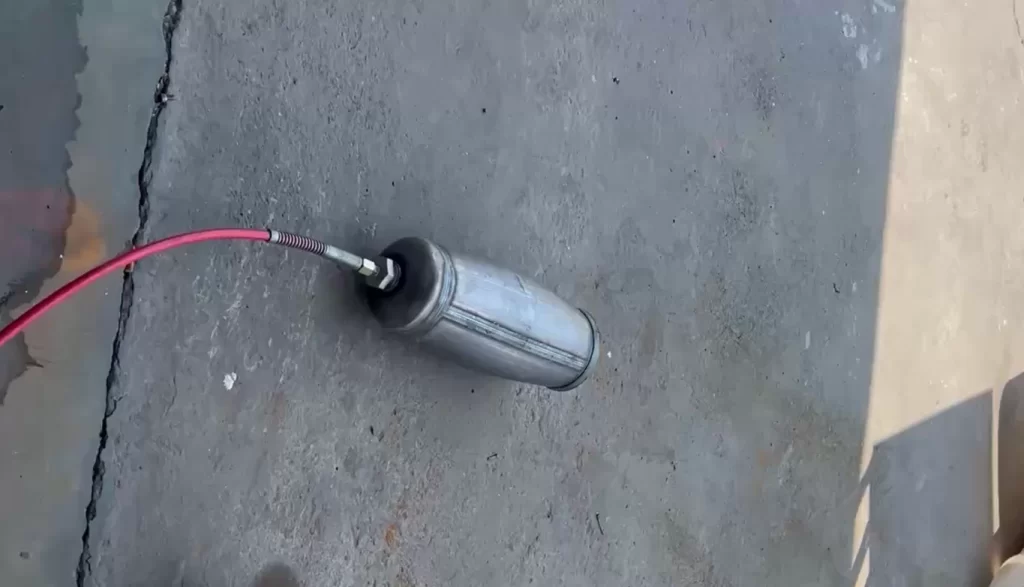
В ходе испытаний цилиндры непрерывно подвергаются давлению до 7.0 МПа , при котором корпус цилиндра может разорваться, но сварной шов должен оставаться целым и не трескаться.
3. Стандарты испытаний на давление и усталость
Помимо испытаний на статическое давление, баллоны огнетушителей должны пройти испытания на циклическое изменение давления (на усталость) . В соответствии с действующими стандартами:
- Давление повышается до 2.1 МПа а затем выпущены для 0 МПа
- Цикл повторяется 5,000 раз в соответствии с новым национальным стандартом
В условиях полевых испытаний количество циклов может быть ограничено примерно 1,100 повторениями , в то время как традиционные процессы MIG-сварки обычно достигают 2,000–3,000 циклов до отказа. Это подчеркивает важность повышения стабильности сварки и уменьшения зон термического воздействия.
4. Технология лазерной сварки для изготовления баллонов огнетушителей.
Для соответствия этим строгим требованиям ручная лазерная сварка обеспечивает очевидные преимущества в контроле температуры, стабильности сварных швов и эффективности производства.
В данном случае процесс сварки разделен на две части:
- Сварка верхней крышкиАвтогенная сварка (без присадочной проволоки)
- Сварка основания дна: сварка присадочной проволокой для повышения прочности соединения
Используемое оборудование — это ручной лазерный сварочный аппарат STR-HW550 Pro , предназначенный для сварки тонкостенных деталей из углеродистой стали под давлением.
5. Параметры лазерной сварки (справочные)
Параметры сварки верхней крышки (автогенная сварка)
- Мощность: 100%
- Частота: 50 Гц
- Ширина сварного шва: 4.0
- Рабочий цикл: 100%
- Частота импульсов: 2000 Гц
Параметры сварки основания нижней части (подача проволоки)
- Мощность: 100%
- Частота: 50 Гц
- Ширина сварного шва: 3.5
- Рабочий цикл: 100%
- Частота импульсов: 2000 Гц
- Скорость подачи проволоки: 55 см/мин
В оптимальных условиях самый быстрый производственный цикл достигает 18 секунд на цилиндр . Для более высоких требований к тактовому времени можно рассмотреть модели большей мощности, такие как серия 850 Вт .
6. Преимущества качества сварки и производительности
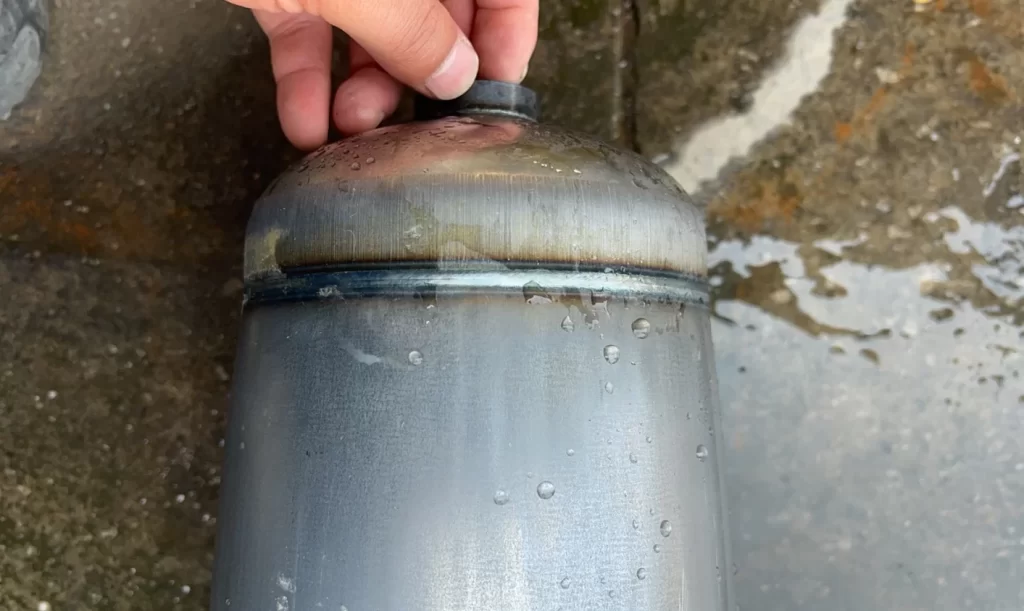
Лазерная сварка обеспечивает чистые, равномерные сварные швы с минимальным разбрызгиванием металла и узкой зоной термического воздействия. По сравнению с традиционными методами дуговой сварки, лазерная сварка уменьшает термическую деформацию и улучшает усталостную прочность — ключевые факторы в испытаниях на циклическое давление.
Для производителей баллонов с огнетушителями это означает следующее:
- Улучшены показатели успешного прохождения испытаний на давление и усталость.
- Более стабильное качество сварки в разных партиях.
- Сокращение объема доработок и отделочных работ после сварки.
- Повышение эффективности производства при стабильном тактовом времени.
7.Conclusion
Сварка баллонов огнетушителей — типичный пример изготовления тонкостенных сосудов под давлением, где необходимо тщательно сбалансировать свойства материала, целостность сварного шва и усталостную прочность . Применяя хорошо контролируемый процесс лазерной сварки и соответствующие параметры, производители могут добиться более прочных и надежных сварных швов, одновременно повышая эффективность производства.
По мере развития стандартов безопасности лазерная сварка становится все более практичным решением для применения в сосудах под давлением, где требуются как точность, так и долговременная надежность.
Контакты СТРИОН ЛАЗЕР
📞 +028-85812068
🌐 www.strlaser-en.com
???? str@strlaser.com












