
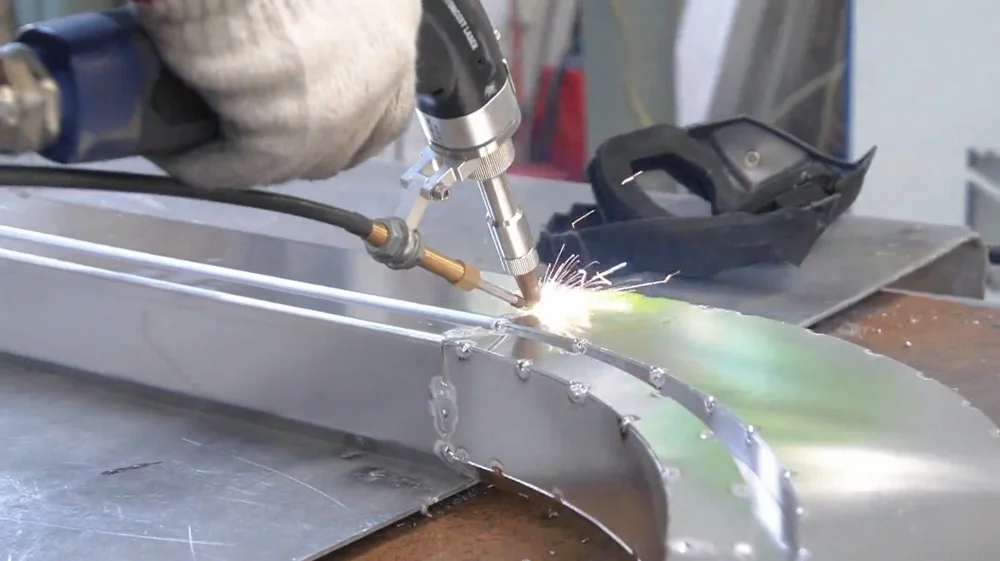
Алюминий и его сплавы широко используются в автомобильных компонентах, аэрокосмических конструкциях, строительных изделиях, бытовой технике и в общем производстве листового металла благодаря своей низкой плотности, коррозионной стойкости и благоприятному соотношению прочности к весу. Однако высокая теплопроводность, отражательная способность лазера и наличие поверхностного оксидного слоя могут затруднять сварку алюминия по сравнению со многими сталями.
Ручной лазерный сварочный аппарат для алюминия концентрирует энергию в контролируемой зоне, помогая производителям получать узкие сварные швы, ограничивать зоны термического воздействия и уменьшать деформацию заготовки. Успешная сварка алюминия по-прежнему зависит от подбора мощности лазера, скорости перемещения, ширины осцилляции, присадочной проволоки и защитного газа в соответствии с маркой сплава, толщиной материала и конструкцией соединения.
В этой статье объясняется, как серия STR-HW работает при сварке алюминия, и указываются распространенные ошибки при эксплуатации, которые могут привести к пористости, прожогам или неравномерному шву.
Почему для сварки алюминия лучше всего использовать ручной лазерный сварочный аппарат?
Если взять в качестве примера ручные лазерные сварочные аппараты, то эти устройства стали популярным выбором для сварки тонких алюминиевых листов (обычно от 0.1 мм до 5 мм) благодаря простоте использования и стабильной работе. Однако, учитывая внутренние свойства и характеристики алюминия, сварочные операции должны тщательно балансировать три ключевых фактора:
1. Низкое поглощение лазерного излучения и высокая теплопроводность алюминия.
2. Поверхность алюминия подвержена окислению, что приводит к пористости и образованию горячих трещин.
3. Распределение тепла в зоне сварки сильно зависит от условий сварки, что затрудняет зажигание и гашение дуги.
Ручные лазерные сварщики достигают высокоточной сварки посредством сфокусированной энергии высокой плотности. Благодаря высокой плотности энергии лазерного источника и постоянному качеству сварки лазерная сварка обеспечивает эффективную обработку, значительно повышает производительность труда и снижает затраты на электроэнергию.
Выдающиеся характеристики ручного лазерного сварочного аппарата серии STR-HW при сварке алюминия
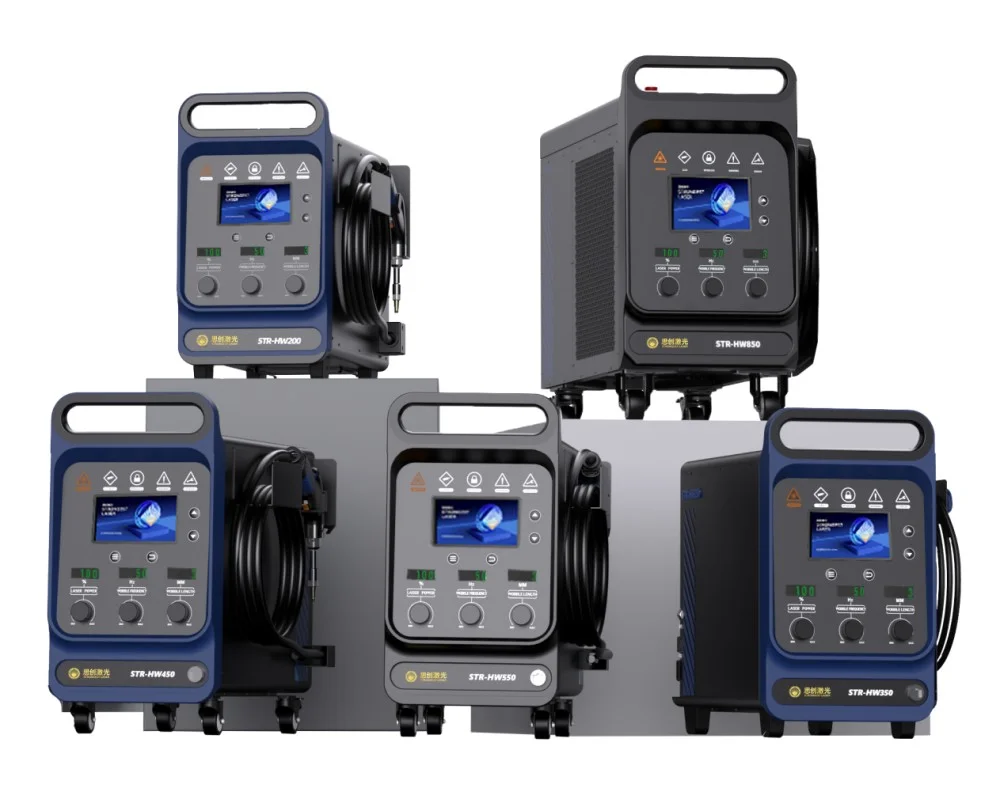
На основе обширных испытаний и проверок, проведенных нашей командой разработчиков с учетом вышеупомянутых балансирующих моментов сварочных работ, ручной сварочный аппарат серии STR-HW мощностью 700 Вт продемонстрировал выдающиеся результаты при сварке алюминия:
Лазерная технология «малого диаметра сердечника» для большей глубины проникновения
Независимо разработанная STRION LASER лазерная технология «малого диаметра сердечника» увеличивает выходную мощность лазера на 30% по сравнению с обычным лазерным оборудованием. Повышая выходную мощность энергии и одновременно уменьшая зону термического воздействия, эта технология обеспечивает более высокую точность сварки алюминиевых материалов, достигая исключительно высокого соотношения глубины к ширине.

Синхронизация подачи проволоки в реальном времени с интеллектуальным контролем обрыва проволоки
Учитывая высокую отражательную способность и сильную теплопроводность алюминия, необходимо найти новый баланс между мощностью лазера и скоростью сварки во время работы. Поэтому при проектировании синхронизации подачи проволоки в реальном времени для серии STR-HW реализован буфер отвода проволоки после отпускания триггера. Кроме того, оптимизированы параметры снижения мощности для предотвращения чрезмерной глубины расплавленной ванны в конце сварки, что позволяет избежать дефектов сварки.

Соответствие параметров процесса для достижения оптимальных результатов
Пакеты параметров процесса, проверенные десятками тысяч тестов нашей научно-исследовательской группой в стандартных рабочих условиях, предлагают опыт «сварки одним касанием» для клиентов с типичными требованиями. Для клиентов с более высокими требованиями мы предоставляем разнообразные и индивидуальные пакеты услуг процесса, соответствующие их конкретным потребностям.

Ручные лазерные сварочные аппараты делают сварку алюминия проще и эффективнее. Широко используемые в различных металлообрабатывающих приложениях, они обеспечивают более надежную поддержку развития отраслей по всему миру.
Мнение клиентов: основные ошибки при ручной лазерной сварке алюминия и способы их устранения
После консолидации отзывов от нескольких клиентов, которые также использовали ручные сварочные аппараты других марок, мы обнаружили, что требования к сварке алюминиевых листов значительно различаются у разных производителей. При корректировке параметров процесса необходимо провести несколько испытаний и тонкую настройку на основе конкретных сценариев применения алюминиевого материала для достижения оптимальных результатов сварки.
Заблуждение 1: использование ручной сварки для укладки и заполнения сварных швов

Сварщики, привыкшие к использованию сварки MIG, часто полагаются на укладку присадочной проволоки для заполнения сварных швов. Однако такой подход при обработке алюминия может значительно увеличить как материальные, так и трудовые затраты. Из-за высокой плотности энергии лазерной сварки многократная сварка одного и того же места может легко привести к прожогу, что приведет к неудовлетворительному качеству сварки. Вместо этого рекомендуется увеличить мощность лазера или отрегулировать ширину колебаний в сочетании с несколькими тестовыми сварками для достижения оптимальных результатов, адаптированных к конкретной среде сварки.
Заблуждение 2: Выполнение нескольких сварочных проходов вдоль одного и того же шва
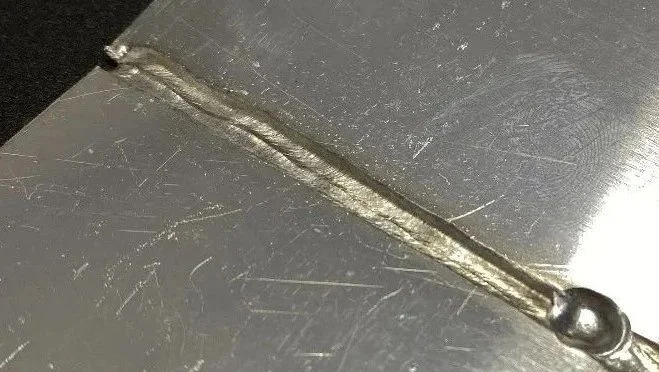
Некоторые сварщики, которые не до конца понимают принципы лазерной сварки или не имеют точного контроля над мощностью лазера, ошибочно полагают, что ручная лазерная сварка производит минимальное разбрызгивание и тепло и не может полностью проникнуть в материал. В результате они выполняют несколько сварочных проходов по одному и тому же шву. При обработке алюминия из-за сильной склонности алюминия к окислению такая практика часто приводит к пористости сварного шва. Если, несмотря на оптимизированные параметры процесса, необходим второй проход на том же месте, рекомендуется дать заготовке остыть, отшлифовать область, а затем продолжить сварочную операцию.
Заблуждение 3: Приложение чрезмерной силы при завершении сварки, приводящее к образованию раковины на конце шва
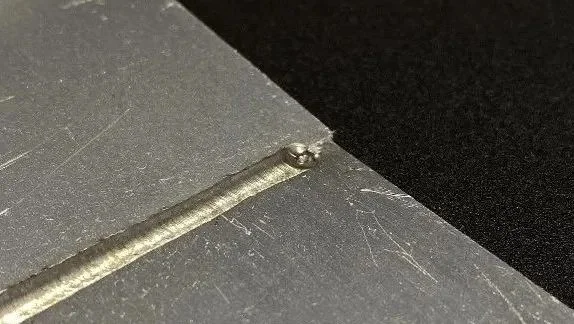
Высокая теплопроводность алюминия и относительно мягкая текстура по сравнению с другими металлами означают, что время пребывания лазера в одном месте должно быть сведено к минимуму. Из-за особенностей лазерной сварки, когда скорость сварки уменьшается до отключения лазера, а отключение лазера не синхронизируется мгновенно со скоростью подачи проволоки, в конце сварного шва может образоваться более глубокая расплавленная ванна. Начинающие сварщики, столкнувшиеся с этой проблемой, могут использовать вторичную прихватку в противоположном направлении, чтобы заполнить хвостовую часть шва.
Благодаря глубокому пониманию рынка и потребностей клиентов, STRION LASER стремится настраивать параметры сварки, такие как мощность лазера и ширина колебаний, на основе конкретной среды сварки, толщины листа и типа материала для обеспечения оптимальных результатов сварки. Мы также призываем клиентов изучить полную адаптивность пакетов ручных сварочных процессов серии STR-HW посредством практического использования, что позволяет быстро разрабатывать индивидуальные пакеты процессов, соответствующие их конкретным рабочим сценариям.














