
Компания STRION LASER достигла революционных успехов в технологии сварки разнородных материалов, в частности, решая давнюю проблему соединения меди (Cu) и алюминия (Al) — важнейшего сочетания для таких отраслей, как производство аккумуляторов для электромобилей (ЭМ), аэрокосмическая промышленность и электроника.
В данной статье подробно описываются решения компании STRION LASER, подкрепленные экспериментальными данными (таблицы 1–2), и демонстрируется их промышленная применимость для достижения более чем на 30% более прочных соединений и проводимости, близкой к проводимости исходного материала.
| Характеристика | Cu | Al | Влияние различий на сварку |
| Температура плавления | 1083 ℃ | 660 ℃ | При плавлении меди алюминий склонен к перегреву и испарению, что приводит к неравномерному распределению расплавленной массы. |
| Теплопроводность | 401 Вт/м·К(при 20℃) | 237 Вт/м·К(при 20℃) | Медь быстро рассеивает тепло и требует больших затрат энергии для плавления, что может легко привести к чрезмерному плавлению алюминия. |
| Поглощение лазерного излучения (инфракрасное) | <20%(@1064нм) | ~60%(@1064нм) | Медь обладает высокой отражательной способностью по отношению к инфракрасному излучению и низким энергопотреблением. |
| Коэффициент температурного расширения | 16.5×10⁻⁶/℃(при 20℃) | 23.6×10⁻⁶/℃(при 20℃) | Разница в усадке при охлаждении велика, и соединение подвержено растрескиванию под напряжением. |
| Интерметаллические соединения | Результат в виде хрустящей фазы CuAl₂、Cu₉Al₄. | - | При толщине слоя соединения более 5 мкм прочность соединения существенно снижается. |
Таблица.1 Трудности, связанные с характеристиками материала
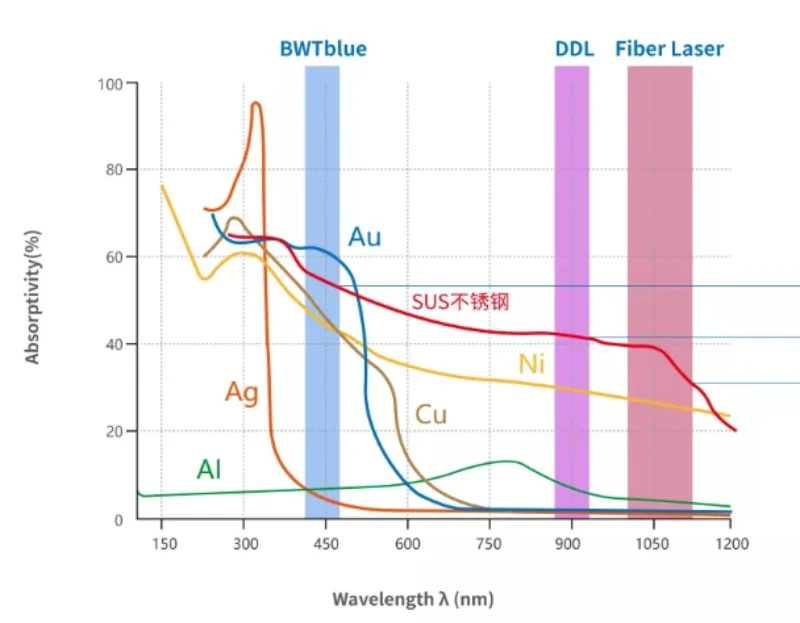
Таблица 2. Скорость поглощения различных материалов
Технология предварительной обработки поверхности
Текстурирование медной поверхности: лазерное травление формирует микробороздки (глубиной 5–10 мкм), что увеличивает площадь смачивания расплавленного алюминия и повышает прочность соединения на 30%.
Меднение поверхности алюминия: на поверхности алюминия методом электроосаждения или химического осаждения формируется слой меди толщиной 5–10 мкм для уменьшения бурной реакции, возникающей при прямом контакте меди и алюминия.
Выбор длины волны
Синий лазер (450 нм): обладает высоким поглощением меди, подходит для сварки листового металла из меди и алюминия толщиной ≤2 мм (например, контактных площадок аккумуляторных батарей).
Зеленый лазер (532 нм): компромиссное поглощение меди и алюминия, подходит для сварки материалов средней толщины (2–5 мм).
Композитный лазер (синий свет + инфракрасный свет): синий свет нагревает медь, инфракрасный свет нагревает алюминий, и осуществляется синхронное плавление.
Средний уровень представляет технологию
Нанопокрытие: На поверхность меди наносится нанослой графена (толщиной < 10 нм), который может подавлять диффузию атомов меди и увеличивать коэффициент поглощения лазерного излучения на 15–20%.
Прорыв компании STRION LASER в сварке разнородных металлов медь-алюминий устанавливает новый стандарт точности и надежности при соединении нескольких материалов.
Поскольку в промышленности все чаще требуются легкие гибриды с высокой проводимостью (например, шины Cu-Al в электромобилях), технология STRION LASER прокладывает путь к массовому производству с повторяемым качеством. Будущие НИОКР будут сосредоточены на системах мониторинга в реальном времени и оптимизации параметров на основе ИИ для дальнейшего улучшения целостности сварного шва.














