
В данном документе сравниваются скорости сварки, достигаемые при лазерной сварке и сварке вольфрамовым электродом в среде инертного газа (TIG), и подчеркиваются значительные преимущества лазерной технологии. Также обсуждаются ключевые факторы, влияющие на качество лазерной сварки, в частности, связанные с подачей проволоки и трением.
Скорость сварки TIG
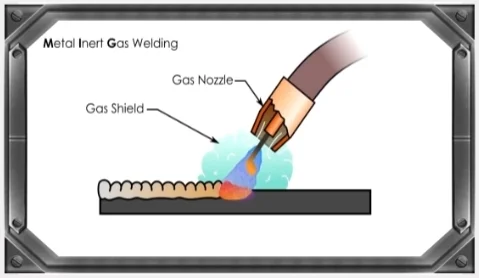
Сварка TIG подразделяется на ручную сварку TIG вольфрамовым электродом (TIG) и сварку MIG, а скорость зависит от режима работы, толщины материала и формы шва.
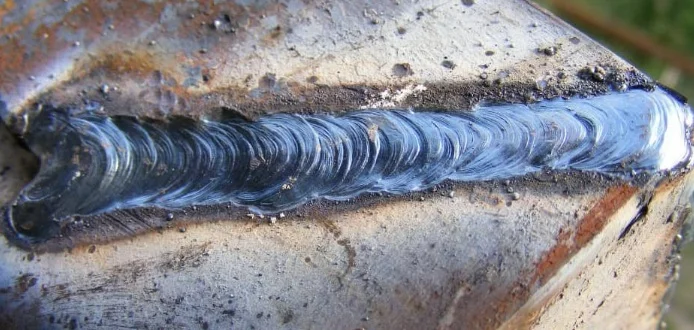
Ручная сварка TIG:
Сварка TIG подразделяется на ручную сварку TIG вольфрамовым электродом (TIG) и сварку MIG, а скорость зависит от режима работы, толщины материала и формы шва.
Сварка листов (0.5–3 мм): типичная скорость составляет 50–300 мм/мин (например, ~100–200 мм/мин для тонкостенных труб из нержавеющей стали).
Сварка толстых листов (5–10 мм): Скорость может быть всего 30–100 мм/мин из-за необходимости многопроходной сварки.
Основные ограничивающие факторы: высокие требования к стабильности дуги, слишком высокая скорость легко приводит к несплавлению и пористости; при ручной работе физическая сила и точность сварщика также ограничивают скорость.
Скорость ЛАЗЕРНОЙ сварки
Лазерная сварка (в качестве примера рассмотрим волоконный лазер) имеет концентрированную энергию, небольшое тепловложение и значительные преимущества в скорости, что создает идеальный сварочный луч.
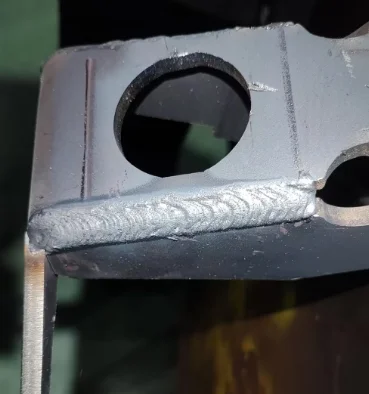
Сварка листов (0.1 – 3 мм):
Типичный диапазон скоростей: 1000–5000 мм/мин (1–5 м/мин).
Примеры:
Скорость сварки фольги из нержавеющей стали толщиной 0.3 мм может превышать 8000 мм/мин.
Тонкостенные детали автомобилей (например, дверные рамы) обычно свариваются со скоростью 2000–4000 мм/мин.
Сварка пластин (3 – 10 мм):
При использовании высокомощных лазеров (например, > 6000 Вт) скорость сварки остается значительно выше, чем при сварке TIG при сопоставимой толщине.
Типичный диапазон скоростей: 500–2000 мм/мин.
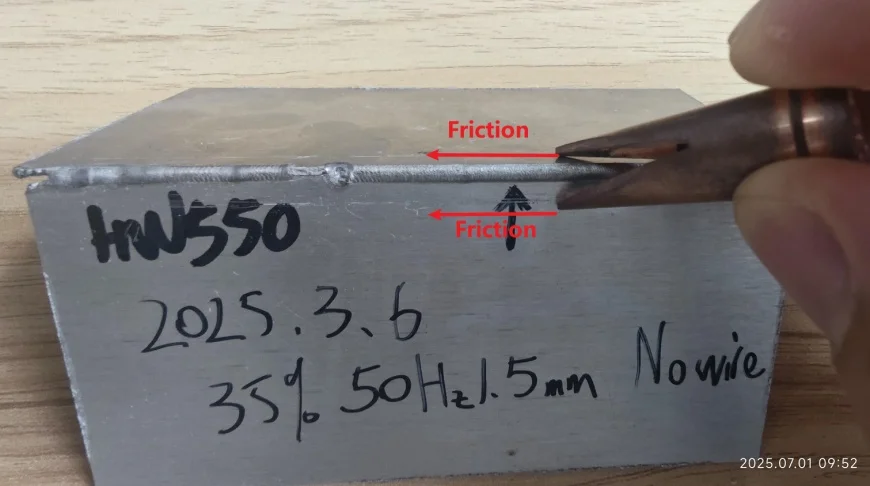
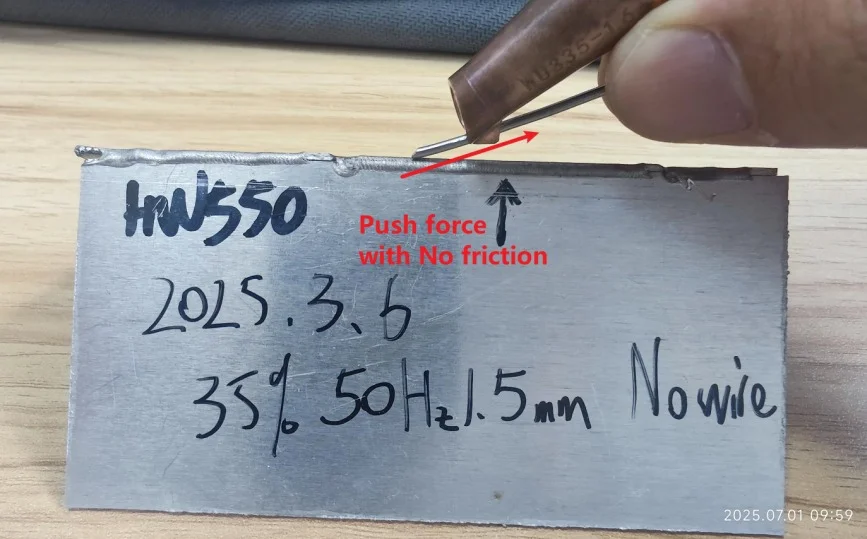
Трение и сила ЛАЗЕРНОЙ сварки
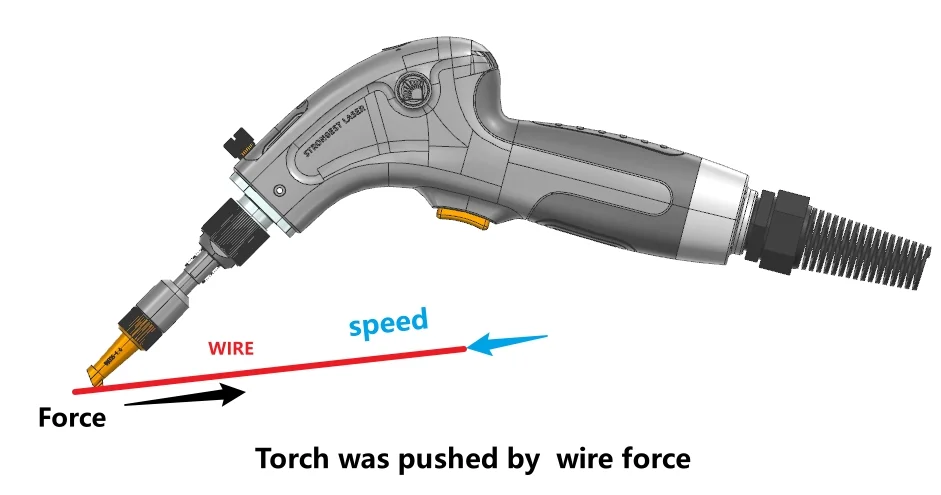
Скорость подачи проволоки и трение между соплом и заготовкой будут влиять на поверхность луча, стабильная скорость подачи проволоки оптимизирует однородность сварки. Для лучшего вида лучше использовать лазерную сварку. (контролируйте скорость подачи проволоки и выбирайте сопло с меньшим трением).
Сварка без подачи проволоки
Подача сварочной проволоки
Лазерная сварка обеспечивает значительные преимущества в скорости по сравнению с TIG-сваркой при различной толщине материала благодаря высокой плотности энергии и низкому тепловому воздействию. В STRION LASER мы совершенствуем технологии лазерной сварки, чтобы обеспечить превосходное качество сварных швов и эффективность производства. Благодаря инновациям мы предлагаем решения, которые повышают скорость и качество сварки.














