
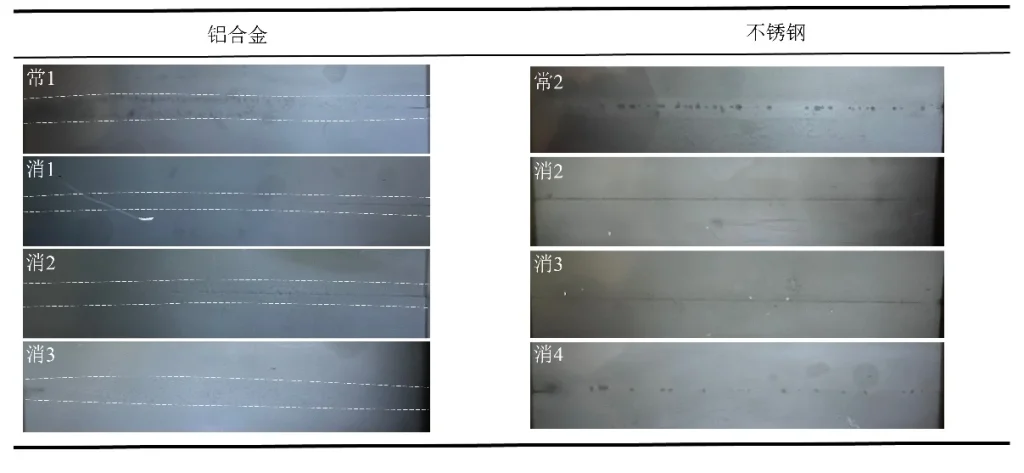
1. Пористость
Причины:
Чрезмерная скорость сварки: высокая скорость сокращает время нахождения расплавленной ванны в расплавленном состоянии, что приводит к образованию пузырьков газа.
Поверхностные загрязнения: масло, влага или ржавчина на нержавеющей стали разлагаются в газообразном состоянии во время сварки, образуя поры.
Решения:
✔ Уменьшите скорость сварки, чтобы обеспечить выход газа.
✔ Тщательно очистите поверхности (используйте ацетон или спирт).
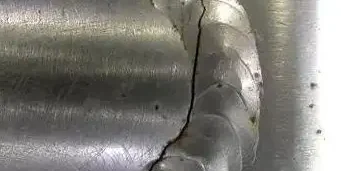
2. Трещины
Причины:
Сварочные напряжения: Быстрый нагрев/охлаждение создают напряжения, превышающие предел текучести материала.
Неправильный состав материала: высокое содержание углерода или несбалансированные сплавы снижают сопротивление растрескиванию.
Чрезмерно быстрое охлаждение: приводит к образованию хрупкого мартенсита, увеличивая риск образования трещин.
Решения:
✔ Предварительно нагрейте материалы, чтобы замедлить скорость охлаждения.
✔ Оптимизировать состав сплава (например, контролировать содержание углерода).
3. Искры и брызги
Причины:
Чрезмерная энергия лазера: переплавление вызывает интенсивное испарение металла.
Неправильное положение фокуса: неравномерное распределение энергии дестабилизирует расплавленный бассейн.
Низкая скорость сварки: перегрев повышает текучесть металла, вызывая искры.
Решения:
✔ Откалибруйте мощность лазера в соответствии с толщиной материала.
✔ Отрегулируйте положение фокуса для равномерной плотности энергии.
✔ Умеренно увеличивайте скорость сварки.














