Guia de gases de proteção para máquinas de soldagem a laser portáteis | Argônio, Nitrogênio, CO₂ e Ar Comprimido
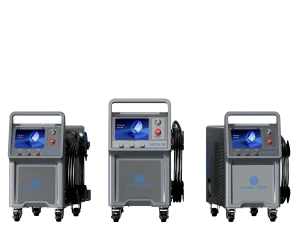
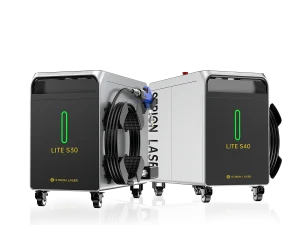
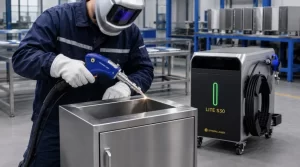
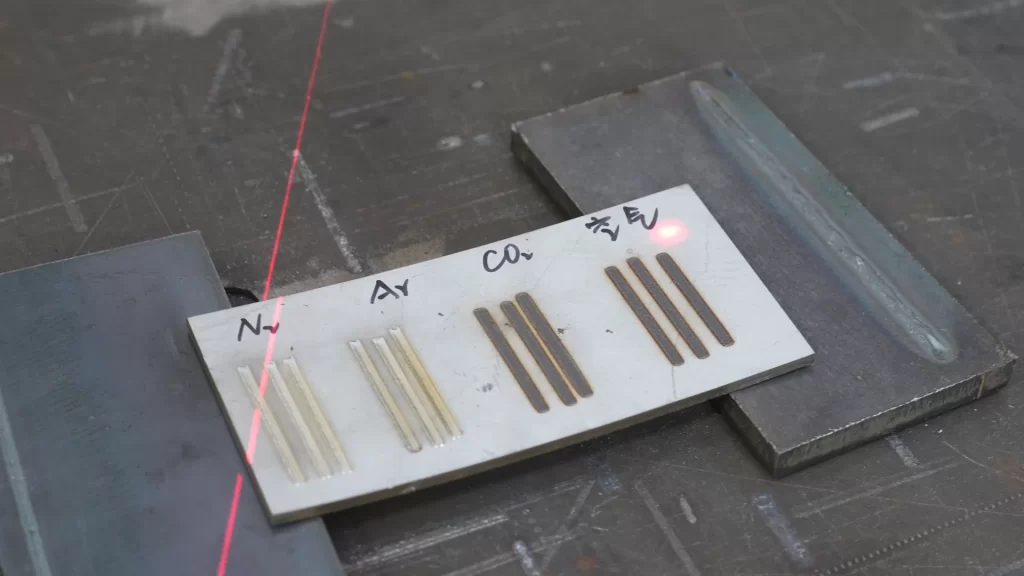
Com a rápida popularização das máquinas de solda a laser portáteis na fabricação de metais, processamento de chapas metálicas, fabricação de ferragens e indústrias de máquinas de engenharia, um número crescente de usuários se depara com problemas como instabilidade na qualidade da solda, porosidade, cordões de solda escurecidos e defeitos de oxidação. A maioria desses problemas não é causada por falhas no equipamento, mas sim pela seleção incorreta do gás de proteção. Como fabricantes profissionais de máquinas de solda a laser portáteis , analisamos sistematicamente a influência do argônio, nitrogênio, dióxido de carbono e ar comprimido nos resultados da soldagem, com foco em máquinas de solda a laser portáteis para aço inoxidável , alumínio e aço carbono . Este guia auxilia os usuários a maximizar o desempenho de suas máquinas de solda a laser portáteis e a reduzir efetivamente o índice de refugo na soldagem.
Por que o gás de proteção é importante na soldagem a laser portátil
A tecnologia de soldagem a laser portátil utiliza feixes de laser de alta energia para fundir peças metálicas e formar juntas de solda firmes. A poça de fusão é extremamente ativa em altas temperaturas e oxida-se facilmente em contato com oxigênio, umidade e poeira presentes no ar. Um gás de proteção de alta qualidade isola o ar, suprime o plasma do laser, reduz os respingos de solda e garante soldas lisas, bonitas e de alta resistência. Para equipamentos de soldagem a laser portáteis com fibra óptica , diferentes metais base requerem gases de proteção específicos; a incompatibilidade de gases resulta em soldas mal formadas, baixa resistência à tração e resistência insuficiente à corrosão, afetando seriamente o rendimento do produto.
1. Gás argônio: gás de proteção inerte universal para soldagem a laser de precisão
O argônio de alta pureza é o gás de proteção inerte mais utilizado em máquinas de soldagem a laser portáteis e é reconhecido como o gás universal para soldagem multimetálica. Ele apresenta propriedades químicas estáveis, não reage a altas temperaturas e possui excelente efeito de isolamento.
- Para máquina de soldagem a laser portátil para aço inoxidávelO argônio proporciona um isolamento perfeito de oxigênio para materiais de aço inoxidável 201, 304 e 316. Ele evita eficazmente a oxidação e o escurecimento da solda, produz cordões de solda impecáveis e com brilho prateado, e atende aos altos padrões exigidos para soldagem de aço inoxidável em decoração, louças sanitárias e vasos de pressão. É o gás preferido para soldagem a laser de aço inoxidável de alta precisão.
- Para máquina de solda a laser portátil para alumínioO alumínio e suas ligas possuem alta condutividade térmica e forte atividade oxidante. Somente o argônio de alta pureza pode prevenir a formação de nitreto de alumínio e óxido de alumínio, materiais frágeis. Isso resolve completamente problemas comuns na soldagem de alumínio, como porosidade, trincas e defeitos de fusão, garantindo juntas de solda de alumínio perfeitas e com excelente acabamento.
- Para máquina de soldagem a laser portátil para aço carbonoO argônio pode formar cordões de solda lisos e planos com respingos extremamente baixos, melhorando efetivamente o acabamento superficial das soldas de aço carbono, sendo adequado para soldagem de chapas e perfis de aço carbono de alta precisão.
Vantagens : Proteção estável, ampla compatibilidade com materiais, zero defeitos de solda, alto rendimento de soldagem.
Desvantagens : Custo mais elevado do que o nitrogênio e o dióxido de carbono, adequado para cenários de soldagem de alta precisão e alta tecnologia.
2. Gás Nitrogênio: Gás com Ótimo Custo-Benefício para Soldagem a Laser de Aço
O nitrogênio é um gás de proteção alternativo e econômico para máquinas de soldagem a laser portáteis industriais , preferido por fábricas de processamento de produção em massa devido ao seu baixo preço e desempenho de proteção estável para materiais de aço.
- Para máquina de soldagem a laser portátil para aço inoxidávelO nitrogênio funciona perfeitamente para a soldagem convencional de aço inoxidável 304 e 201. Ele permite obter soldas brilhantes com baixo nível de respingos, reduzindo significativamente os custos de produção. É a melhor opção para peças estruturais comuns de aço inoxidável com requisitos de resistência à corrosão não extremos.
- Para máquina de soldagem a laser portátil para aço carbonoPossui excelente proteção para chapas de aço carbono macio, aço carbono médio e aço carbono espesso, com efeito de soldagem estável e baixo custo total de uso, sendo muito adequado para o processamento em lote de aço carbono.
- Para materiais de alumínioEstritamente proibido! O nitrogênio reage quimicamente com o alumínio fundido, gerando nitretos frágeis, o que resulta em fissuras na solda, baixa resistência e descarte imediato das peças de alumínio.
Vantagens : Baixo custo, alta relação custo-benefício, adequado para produção de soldagem de aço em grandes lotes.
Desvantagens : Não pode ser usado para soldagem de ligas de alumínio; efeito de proteção ligeiramente inferior ao do argônio para peças de aço inoxidável de alta resistência à corrosão.
3. Dióxido de carbono (CO₂): Aplicação limitada para soldagem de aço carbono de baixa qualidade
4. Ar comprimido: gás de proteção proibido para soldagem a laser
O ar comprimido contém uma grande quantidade de oxigênio, umidade, névoa de óleo e impurezas de poeira. Muitos usuários iniciantes tentam usar ar comprimido em vez de gás de proteção para economizar custos, o que é o erro mais comum na soldagem a laser.
O ar comprimido só pode ser usado para limpar peças e remover respingos de solda. Não pode ser usado para proteção de máquinas de solda a laser portáteis . Altos teores de oxigênio e umidade causam oxidação completa da poça de fusão, resultando em cordões de solda escuros, porosidade densa, fissuras graves e qualidade de soldagem totalmente inadequada. O uso prolongado também corrói os acessórios da máquina de solda a laser e afeta a estabilidade do equipamento.
Guia de compatibilidade de materiais e gases de proteção para soldagem a laser portátil
| Material de soldagem | Gás de proteção recomendado | Notas de aplicação |
|---|---|---|
| Aço inoxidável | Argônio / Nitrogênio | Argônio para trabalhos de alta precisão e anticorrosivos; nitrogênio para produção em lotes comuns. |
| Alumínio e liga de alumínio | Somente argônio puro | Proibir o uso de nitrogênio, CO₂ e ar comprimido para evitar falhas na soldagem. |
| Aço carbono | Argônio / Nitrogênio / CO₂ | CO₂ apenas para soldagem grosseira de baixa qualidade. |
Dicas profissionais do fabricante de máquinas de solda a laser portáteis
Como fabricante profissional de máquinas de solda a laser portáteis com vasta experiência em produção industrial, sugerimos que todos os usuários selecionem o gás de proteção de alta pureza de acordo com os materiais a serem soldados. Utilize parâmetros de fluxo de gás específicos para máquinas de solda a laser portáteis para aço inoxidável , alumínio e aço carbono . O fluxo de gás padrão evita turbulências e infiltrações de ar, garantindo uma soldagem de qualidade estável e o funcionamento contínuo das máquinas de solda a laser portáteis industriais.
Perguntas frequentes
P1: O nitrogênio pode substituir completamente o argônio em uma máquina de solda a laser portátil para aço inoxidável?
P2: Por que não posso usar nitrogênio em uma máquina de solda a laser portátil para alumínio?
P3: O CO₂ é adequado para máquinas de soldagem a laser portáteis para aço carbono?
Q4: Posso usar ar comprimido como gás de proteção para reduzir custos em máquinas de solda a laser portáteis?
Q5: Qual a taxa de fluxo de gás que devo configurar para soldagem a laser manual?
Contato LASER DE ESTRIÃO
📞 +028-85812068
🌐 www.strlaser-en.com
📧 str@strlaser.com