
Producenci szaf ze stali nierdzewnej, obudów elektrycznych, skrzynek sterowniczych i obudów przemysłowych stają przed częstym wyzwaniem związanym ze spawaniem: materiał jest często cienki, widoczne powierzchnie muszą pozostać czyste i płaskie, a produkcja może wymagać wykonywania dziesiątek, a nawet setek spoin każdego dnia.
Tradycyjne spawanie TIG i MIG pozwala na wykonanie tych prac, ale nadmierna ilość wprowadzanego ciepła może zwiększyć odkształcenia, odbarwienia i wymagania dotyczące szlifowania po spawaniu, szczególnie w przypadku cienkich paneli ze stali nierdzewnej.
W przypadku tego typu zastosowań przenośna spawarka laserowa oferuje producentom wydajne rozwiązanie umożliwiające wykonywanie czystych i jednolitych spoin, przy jednoczesnym ograniczeniu zbędnej obróbki końcowej.
Ręczne spawanie laserowe nadaje się do wielu zastosowań w szafach i obudowach, w tym szafach elektrycznych, obudowach maszyn, meblach ze stali nierdzewnej, urządzeniach wentylacyjnych i innych produktach z blachy.
Dlaczego spawanie szafek i obudów jest trudne
Produkcja szafek może wydawać się prosta w porównaniu z ciężką obróbką konstrukcyjną, jednak wyroby z cienkich arkuszy wymagają wysokiej jakości spawania.
Typowe produkty obejmują:
- Szafy sterownicze elektryczne
- Obudowy urządzeń przemysłowych
- Skrzynki rozdzielcze
- Szafy serwerowe i komunikacyjne
- Meble ze stali nierdzewnej
- Obudowy maszyn
- Obudowy baterii
- Szafki wentylacyjne
- Szafki na sprzęt do przetwarzania żywności
W przypadku tych produktów wydajność spawania ocenia się nie tylko na podstawie wytrzymałości połączeń. Producenci muszą również kontrolować:
- Deformacja panelu
- Przebarwienia spoiny
- Widoczny wygląd szwu
- Dokładność wymiarowa
- Czas szlifowania i polerowania
- Prędkość produkcji
- Spójność między operatorami
Proces spawania, który wiąże się z wprowadzeniem nadmiernej ilości ciepła, może wymagać dodatkowej korekty po spawaniu, co obniża wydajność całego procesu produkcyjnego.
Dlaczego ręczne spawanie laserowe sprawdza się w przypadku szafek z cienkich blach
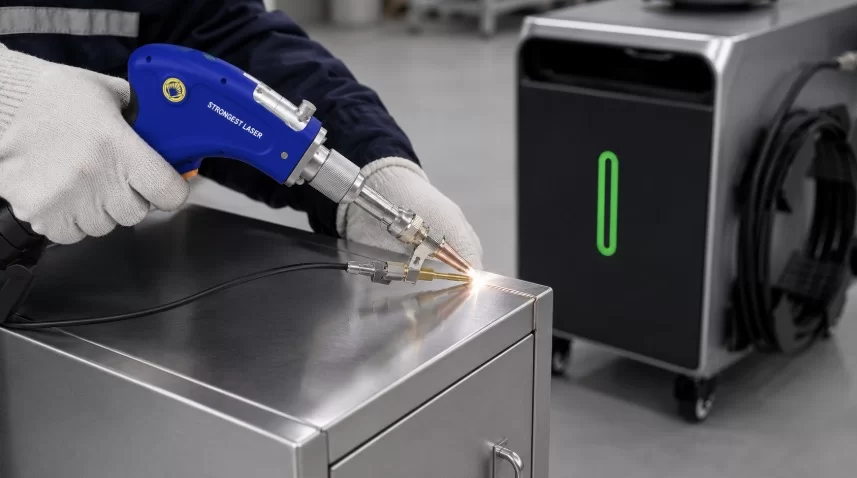
Ręczne spawanie laserowe wykorzystuje skoncentrowaną wiązkę lasera do wykonania spoiny. W porównaniu z wieloma konwencjonalnymi metodami spawania łukowego, ciepło jest skoncentrowane na stosunkowo niewielkim obszarze wokół spoiny.
Cecha ta sprawia, że przenośna spawarka laserowa jest szczególnie przydatna do produkcji cienkich blach, gdzie odkształcenia, wygląd i wydajność produkcji mają istotne znaczenie.
Niższe wprowadzanie ciepła i mniejsze zniekształcenia
Cienkie panele ze stali nierdzewnej mogą się odkształcać, gdy wokół obszaru spawania gromadzi się zbyt dużo ciepła.
Ponieważ spawanie laserowe koncentruje energię w miejscu połączenia, producenci mogą ograniczyć niepotrzebne narażenie na ciepło otaczającego panelu, jeśli zastosują odpowiednie parametry.
Dla producentów szaf i obudów może to pomóc w utrzymaniu:
- Płaskie panele
- Prostsze krawędzie
- Lepsze wyrównanie drzwi
- Dokładniejsze wymiary obudowy
Mniejsze odkształcenie może również zmniejszyć zakres korekcji mechanicznej niezbędnej po spawaniu.
Czystszy wygląd spoiny
Szafki, obudowy i meble ze stali nierdzewnej często zawierają widoczne powierzchnie spawane.
Klienci mogą oczekiwać gładkich połączeń przy minimalnych:
- Rozprysk
- Ślady oparzeń
- Odbarwienie
- Nadmierne wzmocnienie spoiny
- Ślady szlifowania
Gdy przygotowanie złącza i parametry spawania są prawidłowo kontrolowane, ręczne spawanie laserowe może zapewnić wąskie i wizualnie spójne spoiny.
Jest to szczególnie cenne w przypadku produktów ze stali nierdzewnej, gdzie wygląd wykończonej powierzchni stanowi element jakości produktu.
Mniej szlifowania i polerowania po spawaniu
Sama operacja spawania stanowi tylko część całkowitych kosztów produkcji.
Po spawaniu konwencjonalnym w fabrykach mogą zachodzić konieczność wykonania dodatkowych czynności, takich jak:
- Szlifowanie spoiny
- Usuwanie odprysków
- Korygowanie deformacji
- Polerowanie powierzchni
- Przywracanie wyglądu panelu
Ograniczenie tych procesów wtórnych może poprawić ogólną wydajność produkcji.
Szybsza produkcja w przypadku powtarzalnych spoin szafek
Produkcja szafek zwykle wiąże się z powtarzalnymi połączeniami, takimi jak:
- Długie proste szwy
- Połączenia narożne
- Stawy zakładkowe
- Ramy obudowy
- Konstrukcje wzmacniające wewnętrzne
- Zestawy drzwi i paneli
Po ustaleniu odpowiednich parametrów spawania, ręczne spawanie laserowe może pomóc producentom wydajniej wykonywać powtarzalne spoiny.
Rzeczywisty wzrost wydajności zależy od materiału, grubości, konstrukcji złącza, doświadczenia operatora i wymaganej jakości spoiny, dlatego producenci powinni sami oceniać swoje elementy obrabiane, zamiast opierać się na uniwersalnej wartości prędkości spawania.
Typowe zastosowania szafek i obudów

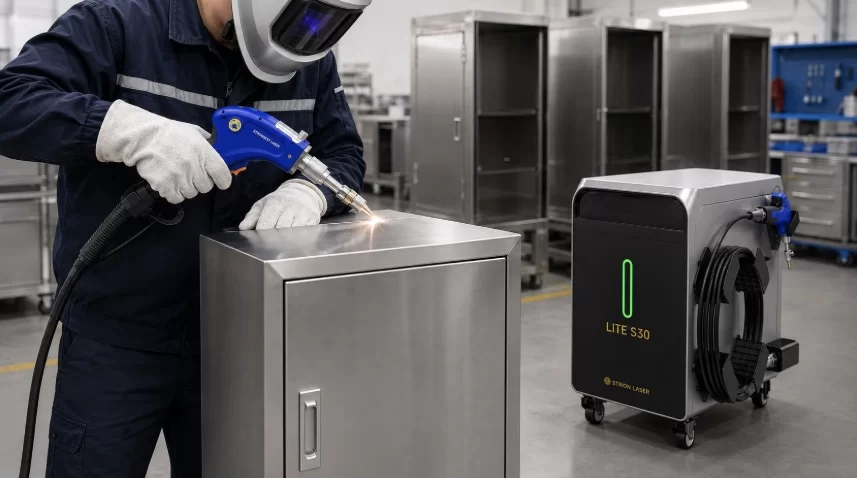
Szafy sterownicze elektryczne
Do produkcji szaf elektrycznych stosuje się zazwyczaj stal nierdzewną, stal węglową lub blachę powlekaną.
Typowe obszary spawania obejmują:
- Narożniki szafki
- Ramy wewnętrzne
- Konstrukcje montażowe
- Drzwi
- Elementy wzmacniające
Głównymi priorytetami produkcyjnymi są zazwyczaj dokładność wymiarowa, stabilność spoin i kontrolowana ilość wprowadzanego ciepła.
Obudowy urządzeń przemysłowych
Producenci maszyn często wymagają obudów z blachy w następujących przypadkach:
- Sprzęt CNC
- Systemy automatyki
- Sprzęt laserowy
- Maszyny pakujące
- Sprzęt elektryczny
- Przemysłowe systemy sterowania
Produkty te często zawierają długie, widoczne szwy i stosunkowo duże, płaskie panele. Zmniejszenie zniekształceń może uprościć późniejszy montaż i poprawić wygląd gotowego produktu.
Meble ze stali nierdzewnej
Ręczne spawanie laserowe można stosować również do takich produktów jak:
- Szafy na dokumenty
- Szafy magazynowe
- Półki
- Sejfy
- Szafki
- Stoły robocze ze stali nierdzewnej
Produkty te często wymagają zarówno niezawodnych połączeń, jak i czystych widocznych powierzchni.
Obudowy HVAC i wentylacyjne
Do budowy szaf wentylacyjnych, urządzeń wentylacyjnych i obudów stosuje się często stosunkowo cienką blachę.
Typowe składniki mogą zawierać:
- Długie szwy
- Połączenia narożne
- Ramki
- Drzwi wejściowe
- Przegrody wewnętrzne
W przypadku producentów wytwarzających te komponenty partiami skrócenie czasu spawania i wykańczania może przyczynić się do poprawy ogólnego przepływu produkcji.
Jakie materiały można spawać?
Producenci szaf i obudów zazwyczaj przetwarzają kilka różnych metali.
Stal nierdzewna
Stal nierdzewna to jeden z materiałów najczęściej stosowanych do wyrobu wyrobów wymagających odporności na korozję, schludnego wyglądu i długiej żywotności.
Typowe zastosowania obejmują szafy elektryczne, sprzęt spożywczy, sprzęt laboratoryjny i meble ze stali nierdzewnej.
Stal węglowa
Stal węglowa jest powszechnie stosowana do produkcji obudów przemysłowych i ram urządzeń.
W zależności od gotowego produktu, elementy spawane mogą później otrzymać:
- Powłoka proszkowa
- Obraz
- Platerowanie
- Inne obróbki powierzchni
Jednolite spawanie może uprościć te dalsze procesy wykańczania.
Stali ocynkowanej
Ocynkowane blachy stalowe są często stosowane do produkcji obudów elektrycznych, HVAC i przemysłowych.
Proces spawania należy ocenić dokładnie, ponieważ powłoka cynkowa ma wpływ na zachowanie się materiału podczas spawania.
Aluminium
Obudowy aluminiowe są atrakcyjnym rozwiązaniem, gdy istotna jest redukcja masy i odporność na korozję.
Aluminium wymaga jednak odpowiednich parametrów spawania i stabilnej kontroli energii. Przed wdrożeniem procesu produkcyjnego zaleca się przeprowadzenie próbnych badań.
Więcej przykładów materiałów można znaleźć w opisie zastosowań ręcznego spawania laserowego STRION LASER.
Jaką grubość blachy może obrabiać ręczna spawarka laserowa?
Nie ma jednego ograniczenia grubości, które dotyczyłoby każdej ręcznej spawarki laserowej.
Rzeczywista zdolność spawania zależy od takich czynników jak:
- moc lasera
- Typ materiału
- Wspólny projekt
- Wymagana penetracja
- Prędkość spawania
- Szczelina stawowa
- Drut wypełniający
- Konfiguracja głowicy spawalniczej
Dlatego producenci szaf nie powinni wybierać sprzętu wyłącznie na podstawie zakupu najwyższej dostępnej mocy lasera.
Lepszym rozwiązaniem jest dostarczenie dostawcy:
- Typ materiału
- Minimalna i maksymalna grubość
- Rodzaj połączenia
- Wymagana penetracja
- Wielkość produkcji
- Zdjęcia lub rysunki produktów
Następnie można wybrać system spawalniczy w zależności od konkretnego przedmiotu obrabianego.
Jak wybrać moc lasera do produkcji szafek
W produkcji szafek celem nie jest maksymalna moc lasera.
Celem jest stabilne spawanie z odpowiednim wtopieniem i akceptowalną prędkością produkcji, bez zbędnego wprowadzania ciepła.
Minimalna i maksymalna grubość blachy
Jeśli w większości produkcji stosuje się stosunkowo cienką stal nierdzewną, wybranie systemu zaprojektowanego przede wszystkim do znacznie grubszych materiałów może przynieść ograniczone korzyści praktyczne.
glowny material
W przypadku stali nierdzewnej, stali węglowej, stali ocynkowanej i aluminium obowiązują różne zasady postępowania.
Wielkość produkcji
Mały warsztat produkujący szafki na zamówienie ma inne wymagania sprzętowe niż fabryka produkująca setki identycznych obudów każdego dnia.
Wspólny projekt
Do typowych połączeń szafek należą:
- Stawy doczołowe
- Stawy zakładkowe
- Zewnętrzne narożniki
- Wewnętrzne narożniki
- Stawy pachwinowe
Rzeczywista geometria połączenia ma wpływ na penetrację i dobór parametrów.
Bardziej szczegółowe porównanie mocy znajdziesz w poradniku doboru mocy przenośnej spawarki laserowej.
Kiedy wymagane jest podawanie drutu?
Nie każde spawanie szafki wymaga drutu spawalniczego.
Spawanie laserowe autogeniczne może być przydatne w następujących przypadkach:
- Dopasowanie części jest dokładne
- Szczelina między stawami jest mała
- Wystarczającą wytrzymałość spoiny można uzyskać bez dodatkowego materiału wypełniającego
Podawanie drutu może okazać się przydatne, gdy producenci muszą:
- Kompensacja większych szczelin
- Zwiększenie zbrojenia spoiny
- Poprawa tolerancji stawów
- Spełnia określone wymagania mechaniczne
Decyzja powinna zatem opierać się na rzeczywistych warunkach połączenia, a nie na założeniu, że każde zastosowanie wymaga drutu spawalniczego.
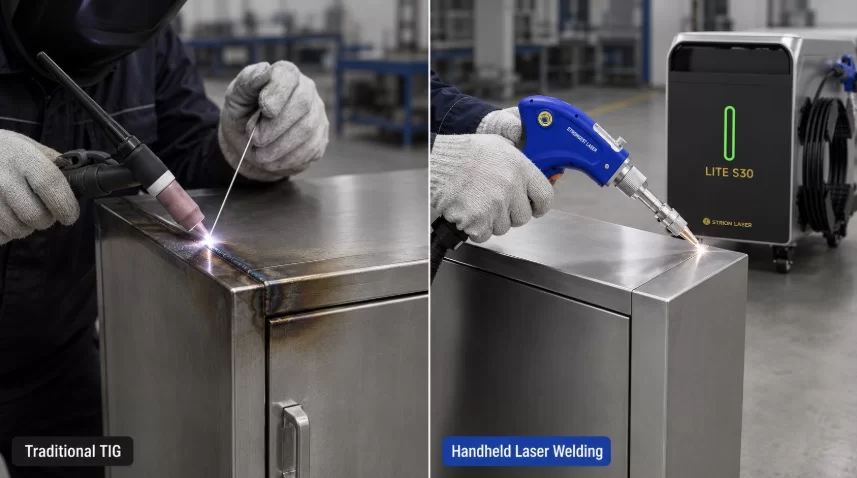
Spawanie laserowe ręczne a spawanie metodą TIG w produkcji szafek
| Czynnik | Ręczne spawanie laserowe | Spawanie metodą TIG |
|---|---|---|
| Wkład ciepła | Bardziej skoncentrowany | Szerszy dopływ ciepła |
| Zniekształcenie cienkich arkuszy | Może być niższa przy odpowiednich parametrach | Może być wyższa w przypadku cienkich paneli |
| Prędkość produkcji | Wysoki potencjał produktywności | Generalnie wolniej |
| Wygląd spoiny | Możliwe czyste i wąskie szwy | Wysoka jakość, ale w dużym stopniu zależna od operatora |
| Szkolenie operatorów | Stosunkowo proste w przypadku powtarzalnych zadań | Wymagane są umiejętności spawalnicze |
| Przetwarzanie końcowe | Może zmniejszyć szlifowanie i polerowanie | Może być konieczne wykonanie dodatkowych prac wykończeniowych |
| Elastyczność | Dobre do powtarzalnej produkcji blach | Bardzo elastyczne |
| Początkowa inwestycja w sprzęt | Wyższy | Opuść |
Prawidłowy proces nadal zależy od obrabianego przedmiotu i wymagań produkcyjnych.
Metoda TIG nadaje się do wielu specjalistycznych zastosowań, natomiast producenci przetwarzający większe ilości powtarzalnych produktów z blachy mogą skorzystać z wydajności ręcznego spawania laserowego.
Znaczenie dopasowania stawów
Spawanie laserowe jest najbardziej efektywne, gdy procesowi spawania towarzyszy odpowiednie przygotowanie części.
Niewłaściwe dopasowanie blachy może spowodować:
- Nadmierne odstępy
- Nierównomierna penetracja
- Niestabilny wygląd spoiny
- Niepełna fuzja
- Wyższe wymagania dotyczące drutu wypełniającego
Producenci szafek powinni zatem ocenić również procesy poprzedzające, takie jak:
- Cięcie laserowe
- Gięcie
- Tłoczenie
- Projekt oprawy
- Pozycjonowanie części
Udoskonalenie tych procesów często poprawia również spójność spawania.
Projektowanie osprzętu do szafek i obudów
Osprzęt jest szczególnie ważny w przypadku montażu cienkich arkuszy.
Podczas spawania pomocne mogą okazać się odpowiednie przyrządy:
- Utrzymaj wyrównanie narożników
- Zredukuj ruch panelu
- Szczeliny w złączach kontrolnych
- Zachowaj wymiary obudowy
- Popraw powtarzalność
Osprzęt nie musi być koniecznie skomplikowany.
W przypadku produkcji małoseryjnej wystarczą proste narzędzia do pozycjonowania i zaciskania. W przypadku większych wolumenów produkcji, dedykowane oprzyrządowanie może znacznie poprawić spójność między częściami.
Jak zmniejszyć odkształcenia podczas spawania cienkich elementów ze stali nierdzewnej
Nawet przy spawaniu laserowym nieprawidłowe parametry lub słaba kontrola procesu mogą powodować odkształcenia.
Użyj odpowiedniej mocy lasera
Należy unikać nadmiernej energii, jeśli wymaganą penetrację można uzyskać przy niższym ustawieniu.
Utrzymuj stałą prędkość podróży
Duże zmiany w ruchach operatora mogą mieć wpływ na ilość wprowadzanego ciepła i penetrację spoiny.
Popraw dopasowanie części
Duże lub nierównomierne szczeliny mogą wymagać dodatkowego ciepła lub materiału wypełniającego.
Użyj odpowiednich opraw
Prawidłowe pozycjonowanie i mocowanie pozwalają zachować wyrównanie paneli podczas spawania.
Przetestuj proces przed produkcją
Przed rozpoczęciem produkcji wielkoseryjnej należy opracować parametry spawania i zweryfikować je na reprezentatywnych próbkach.
Wybór odpowiedniej ręcznej spawarki laserowej
Każdy producent szafek ma inne wymagania, dlatego nie ma jednej ręcznej spawarki, która sprawdziłaby się idealnie w każdej fabryce.
Przy ocenie sprzętu producenci powinni wziąć pod uwagę:
- Główny materiał
- Minimalna i maksymalna grubość
- Wymagana prędkość spawania
- Wielkość produkcji
- Wymagania dotyczące przenośności
- Układ chłodzenia
- Wymagania dotyczące podawania drutu
- Dostępna przestrzeń fabryczna
- Serwis i wsparcie techniczne
STRION LASER oferuje wiele konfiguracji przenośnych urządzeń do spawania laserowego, dostosowanych do różnych wymagań przemysłowych.
Producenci skupiający się na produkcji stosunkowo cienkich blach mogą także ocenić ręczną spawarkę laserową serii LITE pod kątem konkretnego zastosowania.
Jakie informacje należy przesłać przed złożeniem prośby o wycenę?
Aby szybciej dokonać wyboru sprzętu, producenci szaf powinni przygotować następujące informacje:
| Informacje | Przykład |
|---|---|
| Produkt | Rozdzielnica |
| Materiał | 304 stal nierdzewna |
| Grubość | 1 – 3 mm |
| Rodzaj połączenia | Narożnik / Zakład / Pośladek |
| Maksymalna długość spoiny | 1200 mm |
| Ilość produkcyjna | 100 szafek dziennie |
| Istniejący proces | Spawanie metodą TIG |
| Główny problem | Czas zniekształcenia i szlifowania |
| Wymagania dotyczące wykończenia | Widoczna powierzchnia ze stali nierdzewnej |
| Rysunki lub zdjęcia | Polecane |
Informacje te pozwalają dostawcy sprzętu ocenić zastosowanie zamiast zalecać maszynę wyłącznie na podstawie mocy lasera.
Najczęściej zadawane pytania
Czy ręczne spawanie laserowe nadaje się do szafek ze stali nierdzewnej?
Tak. Szafki ze stali nierdzewnej nadają się do tego zastosowania, ponieważ często występują w nich cienkie blachy, długie szwy i widoczne powierzchnie. Dokładny proces spawania należy jednak przetestować pod kątem materiału, grubości i konstrukcji złącza.
Czy ręczne spawanie laserowe może zmniejszyć deformację szafek?
Skoncentrowane ciepło spawalnicze laserowe może pomóc w redukcji odkształceń, jeśli zostaną zastosowane odpowiednie parametry. Konstrukcja oprzyrządowania, przygotowanie spoin i technika pracy operatora również pozostają istotne.
Czy spoiny szafek nadal wymagają szlifowania po spawaniu laserowym?
Niektóre zastosowania mogą wymagać minimalnego lub żadnego szlifowania, jeśli odpowiednio kontroluje się parametry przygotowania spoiny i spawania. Ostateczne wymagania zależą od standardu wyglądu gotowego produktu.
Czy drut wypełniający jest zawsze potrzebny?
Nie. To, czy konieczne jest zastosowanie drutu spawalniczego, zależy od wielkości szczeliny, dopasowania części, wymaganego zbrojenia i specyfikacji spawania.
Którą przenośną spawarkę laserową powinienem wybrać?
Prawidłowa konfiguracja zależy przede wszystkim od materiału, grubości, konstrukcji złącza, wielkości produkcji i warunków pracy. Producenci powinni podać rzeczywiste informacje o przedmiocie obrabianym przed wyborem systemu.
Zdobądź przenośne rozwiązanie do spawania laserowego do produkcji szafek
Jeśli w Twojej fabryce produkuje się szafy elektryczne, obudowy przemysłowe, meble ze stali nierdzewnej, obudowy maszyn, szafy wentylacyjne lub inne produkty z blachy, STRION LASER może oszacować odpowiednie rozwiązanie spawalnicze na podstawie Twoich rzeczywistych wymagań produkcyjnych.
Aby otrzymać dokładniejszą rekomendację, przygotuj:
- Typ materiału
- Maksymalna i minimalna grubość
- Zdjęcia lub rysunki produktów
- Rodzaj połączenia
- Dzienna lub miesięczna wielkość produkcji
- Obecna metoda spawania
- Główne wyzwania produkcyjne
Dzięki tym informacjom możliwe jest wybranie systemu spawalniczego uwzględniającego rzeczywisty proces produkcyjny, zamiast opierać się wyłącznie na ogólnych specyfikacjach maszyny.














