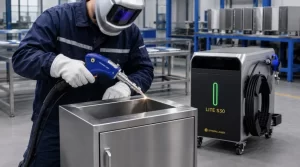
STRION LASER는 이종 소재 용접 기술에서 획기적인 발전을 이루었으며, 특히 전기 자동차(EV) 배터리 제조, 항공우주, 전자 산업과 같은 산업에서 중요한 조합인 구리(Cu)와 알루미늄(Al) 접합의 오랜 과제를 목표로 삼았습니다.
이 기사에서는 실험 데이터(표 1~2)를 바탕으로 STRION LASER의 솔루션을 자세히 설명하고, 30% 이상 강한 접합부와 모재에 가까운 전도성을 달성하는 산업적 적용 가능성을 보여줍니다.
| 특성 | Cu | Al | 용접에 대한 차이의 영향 |
| 녹는 점 | 1083 ℃ | 660 ℃ | 구리가 녹으면 알루미늄은 과열되고 증발하기 쉬워 녹은 웅덩이가 고르지 않게 됩니다. |
| 열전도율 | 401 W/m·K(@20℃) | 237 W/m·K(@20℃) | 구리는 열을 빠르게 소실하고 녹이기 위해 더 높은 에너지 입력이 필요하므로 알루미늄이 과도하게 녹기 쉽습니다. |
| 레이저 흡수도(적외선) | <20%(@1064nm) | ~60% (@1064nm) | 구리는 적외선에 대한 반사율이 높고 에너지 활용도가 낮습니다. |
| 열팽창 계수 | 16.5×10⁻⁶/℃(20℃에서) | 23.6×10⁻⁶/℃(20℃에서) | 냉각 시 수축 차이가 크고, 접합부에 응력 균열이 발생하기 쉽다. |
| 금속간 화합물 | 바삭바삭한 CuAl2、Cu₉Al₄ 상이 생성됩니다. | - | 복합층의 두께가 5μm를 초과하면 접합 인성이 현저히 감소합니다. |
표 1 재료 특성에 따른 어려움
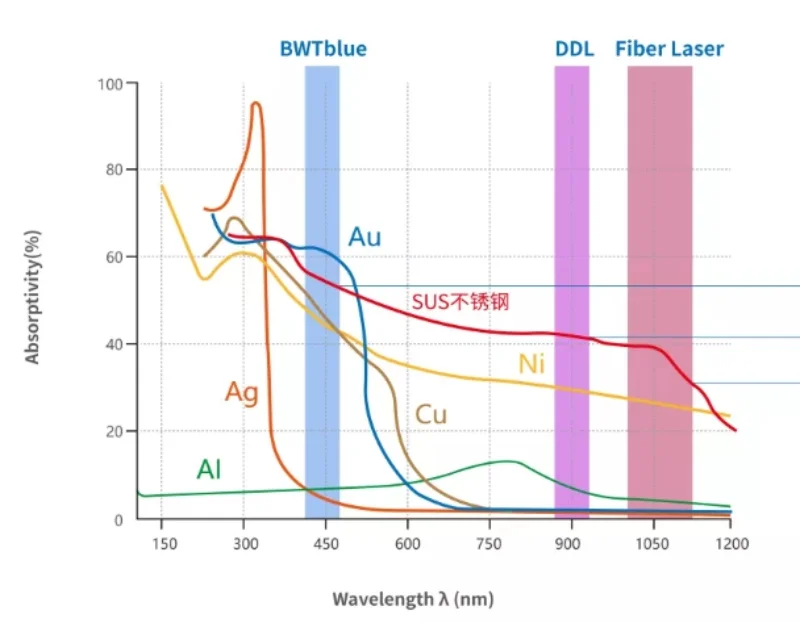
표 2 다양한 재료의 흡수율
표면 전처리 기술
구리 표면 텍스처링: 레이저 에칭으로 미크론 수준의 홈(깊이 5~10μm)을 형성하여 용융 알루미늄의 젖음 면적을 증가시키고 접합 강도를 30% 향상시킵니다.
알루미늄 표면의 구리 도금: 구리와 알루미늄의 직접 접촉으로 인한 격렬한 반응을 완화하기 위해 전기 도금 또는 무전해 도금을 통해 알루미늄 표면에 5~10μm 두께의 구리층을 형성합니다.
파장 선택
청색 레이저(450nm): 구리 흡수율이 높아 두께 2mm 이하의 구리 및 알루미늄 판재 용접(예: 배터리 단자)에 적합합니다.
녹색 레이저(532nm): 구리와 알루미늄의 흡수율을 고려하여 중간 두께(2~5mm) 용접에 적합합니다.
복합 레이저(청색광 + 적외선): 청색광은 구리를 가열하고, 적외선은 알루미늄을 가열하여 동시 용융이 실현됩니다.
중간 계층은 기술을 소개합니다
나노 코팅: 구리 표면에 그래핀 나노층(두께 < 10nm)을 코팅하여 구리 원자의 확산을 억제하고 레이저 흡수율을 15%~20% 향상시킬 수 있습니다.
STRION LASER는 구리-알루미늄 이종 용접 분야에서 획기적인 기술을 선보이며 다중 소재 접합 분야의 정밀성과 신뢰성에 새로운 기준을 제시했습니다.
산업계에서 경량 고전도성 하이브리드(예: 전기차용 Cu-Al 버스바)에 대한 수요가 점차 증가함에 따라, STRION LASER의 기술은 반복 가능한 품질을 갖춘 대량 생산의 길을 열어줍니다. 향후 R&D는 실시간 모니터링 시스템과 AI 기반 매개변수 최적화에 집중하여 용접 무결성을 더욱 개선할 것입니다.