
ステンレス鋼製のキャビネット、電気筐体、制御ボックス、産業用筐体の製造業者は、共通の溶接上の課題に直面している。材料が薄いことが多く、目に見える表面は清潔で平坦な状態を保つ必要があり、製造工程では毎日数十箇所、場合によっては数百箇所もの溶接箇所が発生する可能性がある。
従来のTIG溶接やMIG溶接でもこれらの作業は可能ですが、特に薄いステンレス鋼板を扱う場合、過剰な熱入力によって変形、変色、溶接後の研磨作業の必要性が増加する可能性があります。
これらの用途において、携帯型レーザー溶接機は、不要な後処理を削減しながら、きれいで均一な溶接を実現するための効率的な選択肢を製造業者に提供します。
携帯型レーザー溶接は、電気キャビネット、機械筐体、ステンレス製家具、換気装置、その他の板金製品など、多くのキャビネットや筐体用途に適しています。
キャビネットや筐体の溶接が難しい理由
キャビネット製造は、重厚な構造物の製造に比べると単純に見えるかもしれないが、薄板製品の製造には溶接品質に対する高い要求が課せられる。
代表的な製品は次のとおりです。
- 電気制御キャビネット
- 産業機器の筐体
- 配電ボックス
- サーバーおよび通信キャビネット
- ステンレス製の家具
- 機械ハウジング
- バッテリーエンクロージャ
- 換気キャビネット
- 食品加工機器キャビネット
これらの製品の場合、溶接性能は接合部の強度だけでなく、製造業者が管理する必要がある以下の点も評価されます。
- パネルの変形
- 溶接部の変色
- 縫い目が目立つ
- 寸法精度
- 研磨と研削時間
- 生産速度
- オペレーター間の一貫性
過剰な熱を発生させる溶接プロセスでは、溶接後に追加の修正が必要になる場合があり、製造プロセス全体の効率が低下する可能性がある。
薄板キャビネットに携帯型レーザー溶接が適している理由
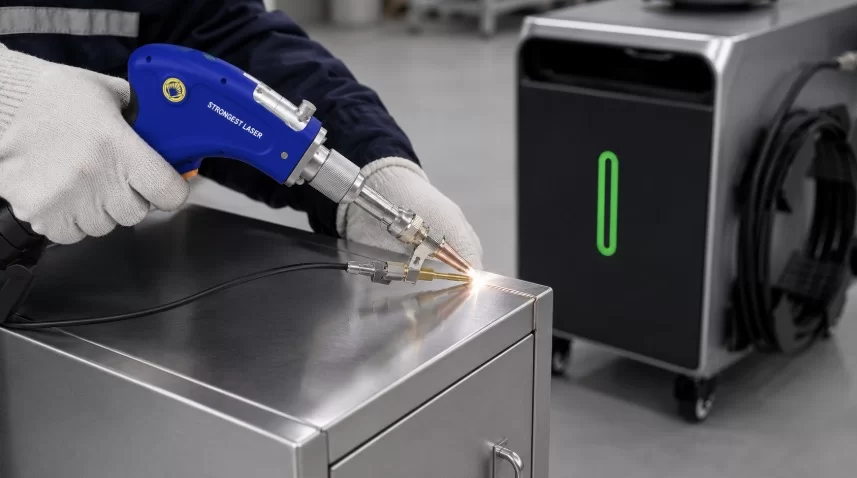
携帯型レーザー溶接は、集束されたレーザービームを用いて溶接を行う。従来のアーク溶接プロセスと比較して、熱は接合部周辺の比較的狭い範囲に集中する。
この特性により、手持ち式レーザー溶接機は、歪み、外観、生産効率が重要な考慮事項となる薄板製品の加工に特に適しています。
熱入力の低減と歪みの低減
薄いステンレス鋼板は、溶接部周辺に過度の熱が蓄積すると歪むことがある。
レーザー溶接は接合部にエネルギーを集中させるため、適切なパラメータを使用すれば、製造業者は周囲のパネルへの不要な熱曝露を低減できる。
キャビネットおよび筐体メーカーにとって、これは以下の維持に役立ちます。
- より平らなパネル
- よりまっすぐなエッジ
- ドアの位置合わせを改善
- より正確な筐体寸法
変形が減少すれば、溶接後に必要となる機械的修正の量も減らすことができる。
よりきれいな溶接外観
キャビネット、筐体、ステンレス製の家具には、溶接面が目に見えることが多い。
お客様は、最小限の継ぎ目で滑らかな接合部を期待されるかもしれません。
- スパッタ
- 焼き跡
- 変色
- 過剰な溶接補強
- 研磨跡
接合部の準備と溶接のパラメータを適切に制御すれば、ハンドヘルドレーザー溶接によって、狭く見た目にも均一な継ぎ目を作り出すことができる。
これは、仕上がりの表面の外観が製品品質の一部となるステンレス鋼製品にとって特に価値があります。
溶接後の研削・研磨作業の削減
溶接作業自体は、製造コスト全体のほんの一部に過ぎない。
従来の溶接作業の後、工場では以下のような追加作業が必要になる場合があります。
- 溶接部の研磨
- 飛び散った汚れの除去
- 変形の修正
- 表面を磨く
- パネルの外観を復元する
これらの二次工程を削減することで、生産全体の効率を向上させることができる。
キャビネット溶接の反復作業における生産性向上
キャビネット製造では、一般的に以下のような繰り返し接合部が用いられます。
- 長い直線縫い目
- コーナージョイント
- ラップジョイント
- 筐体フレーム
- 内部補強構造
- ドアおよびパネルアセンブリ
適切な溶接パラメータが確立されれば、携帯型レーザー溶接は、製造業者が繰り返し行う溶接作業をより効率的に完了させるのに役立つ。
実際の生産性向上は、材料、厚み、接合部の設計、作業者の経験、および要求される溶接品質によって異なるため、製造業者は普遍的な溶接速度の数値に頼るのではなく、自社のワークピースを評価すべきである。
一般的なキャビネットおよび筐体用途

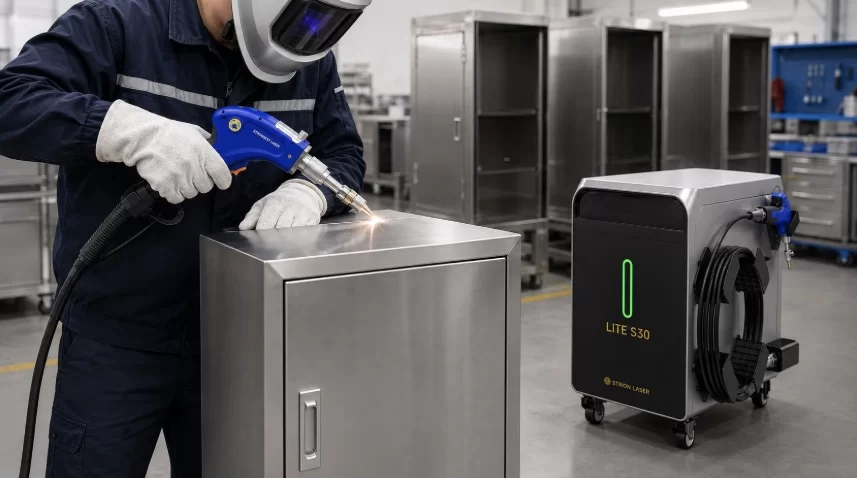
電気制御キャビネット
電気キャビネットには、一般的にステンレス鋼、炭素鋼、またはコーティングされた板金が使用されます。
一般的な溶接箇所は以下のとおりです。
- キャビネットの角
- 内部フレーム
- 取り付け構造
- ドア
- 補強部品
主な生産上の優先事項は、通常、寸法精度、安定した溶接部、および制御された熱入力である。
産業機器エンクロージャ
機械メーカーは、以下のような用途で板金製の筐体を必要とすることがよくあります。
- CNC機器
- オートメーションシステム
- レーザー機器
- 包装機
- 電気設備
- 産業用制御システム
これらの製品には、目立つ長い継ぎ目や比較的大きな平面パネルが含まれていることが多い。歪みを軽減することで、その後の組み立てが容易になり、完成品の見た目も向上する。
ステンレス家具
携帯型レーザー溶接は、以下のような製品にも使用できます。
- ファイリングキャビネット
- 保管キャビネット
- 棚
- 室内セーフティーボックス
- ロッカー
- ステンレス製作業台
これらの製品には、信頼性の高い接合部と清潔な表面の両方が求められることが多い。
HVACおよび換気用エンクロージャー
換気キャビネット、空調設備、および関連する筐体には、比較的薄い板金がよく使用される。
一般的な構成要素には以下が含まれる場合があります。
- 長い縫い目
- コーナージョイント
- フレーム
- アクセスドア
- 内部パーティション
これらの部品をバッチ生産するメーカーにとって、溶接と仕上げにかかる時間を短縮することは、生産フロー全体の改善に役立つ。
溶接可能な材料はどれですか?
キャビネットや筐体の製造業者は、一般的に複数の異なる金属を加工する。
ステンレス鋼
ステンレス鋼は、耐腐食性、清潔な外観、そして長い耐用年数が求められる製品において、最も一般的な材料の一つです。
代表的な用途としては、電気キャビネット、食品機器、実験機器、ステンレス製家具などが挙げられる。
炭素鋼
炭素鋼は、工業用筐体や機器フレームに広く使用されている。
完成品によっては、溶接された部品は後日、以下の処理を受ける場合があります。
- パウダーコーティング
- 絵画
- メッキ
- その他の表面処理
安定した溶接は、これらの後工程の仕上げ工程を簡素化できる。
亜鉛めっき鋼
亜鉛メッキ鋼板は、電気設備、空調設備、産業用筐体の製造によく使用されます。
亜鉛めっきは溶接時の材料挙動に影響を与えるため、溶接工程を慎重に評価する必要がある。
アルミ
軽量化と耐腐食性が重要な場合、アルミニウム製の筐体は魅力的な選択肢となる。
しかし、アルミニウムの溶接には適切な溶接条件と安定したエネルギー制御が必要です。生産工程を確立する前に、サンプル試験を実施することをお勧めします。
STRION LASER社の携帯型レーザー溶接アプリケーションに関するその他の材料例は、そちらをご覧ください。
携帯型レーザー溶接機は、どのくらいの厚さの材料に対応できますか?
すべての携帯型レーザー溶接機に適用される単一の板厚制限はありません。
実際の溶接能力は、次のような要因によって左右されます。
- レーザー出力
- 材質の種類
- 共同設計
- 必要な貫通力
- 溶接速度
- 関節の隙間
- フィラーワイヤー
- 溶接ヘッドの構成
したがって、キャビネットメーカーは、入手可能なレーザー出力が最も高い機器を購入するだけで機器を選定すべきではない。
より良いアプローチは、サプライヤーに以下の情報を提供することです。
- 材質の種類
- 最小厚さと最大厚さ
- ジョイントタイプ
- 必要な貫通力
- 生産量
- 製品の写真または図面
溶接システムは、実際の加工対象物に応じて選択することができる。
キャビネット製造におけるレーザー出力の選び方
キャビネット製造においては、レーザー出力の最大化が目的ではない。
目標は、不必要な熱入力なしに、十分な溶け込みと許容可能な生産速度を備えた安定した溶接を実現することである。
最小および最大板厚
生産の大部分が比較的薄いステンレス鋼で行われる場合、より厚い材料向けに設計されたシステムを選択しても、実用的なメリットは限られる可能性がある。
主要材料
ステンレス鋼、炭素鋼、亜鉛メッキ鋼、アルミニウムは、それぞれ異なる加工上の考慮事項を必要とする。
生産量
特注キャビネットを製作する小規模な工房と、毎日何百個もの同一の筐体を生産する工場では、必要な設備が異なります。
共同設計
一般的なキャビネットの接合部には以下のようなものがあります。
- 突合せ継手
- ラップジョイント
- 外側の角
- 内側の角
- フィレットジョイント
実際の接合部の形状は、貫入深さとパラメータの選択に影響を与える。
より詳細な出力比較については、携帯型レーザー溶接機の出力選択ガイドを参照してください。
ワイヤ送給はどのような場合に必要ですか?
すべてのキャビネット溶接に溶加材が必要なわけではありません。
自家レーザー溶接は、次のような場合に適している可能性があります。
- 部品の嵌合精度は正確です
- 関節の隙間は小さい
- 追加の溶加材を使用しなくても、十分な溶接強度が得られる。
ワイヤ送給は、製造業者が次のようなことを必要とする場合に役立つ可能性があります。
- より大きなギャップを補正する
- 溶接補強を強化する
- 関節の耐性を向上させる
- 特定の機械的要件を満たす
したがって、すべての用途に溶加材が必要だと想定するのではなく、実際の接合部の状態に基づいて判断すべきである。
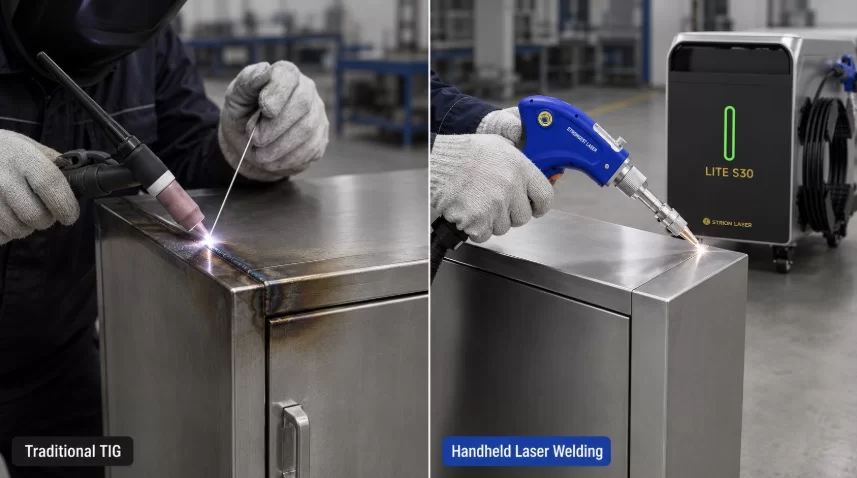
キャビネット製造におけるハンドヘルドレーザー溶接とTIG溶接の比較
| 因子 | ハンドヘルドレーザー溶接 | TIG溶接 |
|---|---|---|
| 入熱 | より集中的に | より広範囲な熱入力 |
| 薄板の歪み | 適切なパラメータを使用すれば、さらに低く設定できます。 | 薄型パネルではさらに高くなる可能性がある |
| 生産速度 | 高い生産性ポテンシャル | 一般に遅い |
| 溶接外観 | きれいで細い縫い目が可能 | 高品質だが、オペレーターの技量に大きく左右される |
| オペレータートレーニング | 反復作業には比較的簡単 | 熟練した溶接技術が必要 |
| 後処理 | 研磨や研削を減らすことができます | 仕上げ作業がさらに必要になる場合があります |
| 柔軟性 | 板金加工の反復作業に適しています | 柔軟性の高いです |
| 初期設備投資 | より高い | 低くなる |
適切な工程は、加工対象物と生産要件によって異なります。
TIG溶接は多くの特殊な用途に適している一方、大量の反復的な板金製品を製造するメーカーは、携帯型レーザー溶接の効率性から恩恵を受ける可能性がある。
関節の適合性の重要性
レーザー溶接は、溶接工程が均一な部品準備によって支えられている場合に最高の性能を発揮します。
板金加工の精度が低いと、以下のような問題が発生する可能性があります。
- 過剰な隙間
- 不均一な浸透
- 溶接部の外観が不安定
- 不完全な融合
- より高い溶加材要求
したがって、キャビネットメーカーは、以下のような上流工程も評価すべきである。
- レーザー切断
- 曲げ
- 打ち抜き
- 固定具の設計
- 部品の位置決め
これらの工程を改善することで、溶接の一貫性も向上することが多い。
キャビネットおよび筐体の固定具設計
治具は、薄板アセンブリにおいて特に重要である。
溶接作業中、適切な治具を使用すると次のようなことが可能になります。
- コーナーの位置合わせを維持する
- パネルの動きを減らす
- ジョイントギャップを制御する
- 囲いの寸法を維持する
- 再現性を向上させる
照明器具は必ずしも複雑である必要はない。
少量生産の場合は、シンプルな位置決め・固定ツールで十分な場合もあります。しかし、大量生産の場合は、専用治具を使用することで部品間のばらつきを大幅に減らすことができます。
薄いステンレス鋼を溶接する際の歪みを軽減する方法
レーザー溶接であっても、パラメータの誤りや工程管理の不備によって変形が生じる可能性がある。
適切なレーザー出力を使用する
より低い設定で必要な浸透度が得られる場合は、過剰なエネルギーの使用は避けるべきである。
一定の移動速度を維持する
作業者の動きに大きなばらつきがあると、熱入力や溶接の溶け込み具合が変化する可能性があります。
部品の嵌合精度を向上させる
隙間が大きかったり、隙間が不均一な場合は、追加の加熱や充填材が必要になる場合があります。
適切な治具を使用する
適切な位置決めと固定は、溶接中のパネルの位置ずれを防ぐのに役立ちます。
生産前にプロセスをテストする
溶接条件は、量産を開始する前に、代表的なサンプルを用いて開発および検証する必要がある。
適切な携帯型レーザー溶接機の選び方
キャビネットメーカーによって要求事項が異なるため、すべての工場に最適な単一の携帯型溶接機は存在しません。
機器を評価する際、メーカーは以下の点を考慮すべきである。
- 主要材料
- 最小厚さと最大厚さ
- 必要な溶接速度
- 生産量
- 移植性要件
- 冷却系
- ワイヤ送給要件
- 利用可能な工場スペース
- サービスおよび技術サポート
STRION LASERは、さまざまな産業溶接ニーズに対応するため、複数のハンドヘルド型レーザー溶接機構成を提供しています。
比較的薄い板金加工を専門とするメーカーであれば、LITEシリーズのハンドヘルドレーザー溶接機は実際の用途に応じて評価することも可能です。
見積もりを依頼する前に、どのような情報を送るべきですか?
機器選定を迅速に行うため、キャビネットメーカーは以下の情報を準備しておく必要があります。
| 情報 | 例: |
|---|---|
| 製品 | 電気キャビネット |
| 材料 | 304ステンレス鋼 |
| 厚さ | 1〜3 mm |
| ジョイントタイプ | コーナー/ラップ/バット |
| 最大溶接長さ | 20 mm |
| 生産量 | 1日あたり100個のキャビネット |
| 既存のプロセス | TIG溶接 |
| 主な問題 | 歪みと研削時間 |
| 完了要件 | 目に見えるステンレス鋼の表面 |
| 絵や写真 | おすすめ |
この情報により、機器供給業者はレーザー出力のみに基づいて機械を推奨するのではなく、用途を評価することができる。
よくある質問
手持ち式レーザー溶接はステンレス製キャビネットの溶接に適していますか?
はい。ステンレス鋼製のキャビネットは、薄い板材、長い継ぎ目、そして目に見える表面が頻繁に用いられるため、溶接に適した用途と言えます。ただし、正確な溶接方法は、材質、板厚、接合部の設計に応じて、必ず事前にテストする必要があります。
携帯型レーザー溶接はキャビネットの変形を軽減できるか?
レーザー溶接の集中した熱入力は、適切なパラメータを使用すれば歪みを軽減するのに役立ちます。治具の設計、接合部の準備、および作業者の技術も依然として重要です。
キャビネットの溶接部分は、レーザー溶接後も研磨が必要ですか?
接合部の準備と溶接条件が適切に管理されていれば、研削作業はほとんど、あるいは全く必要ない場合もあります。最終的な要件は、完成品の外観基準によって異なります。
溶加材は必ず必要ですか?
いいえ。溶加材が必要かどうかは、接合部の隙間、部品の嵌合状態、必要な補強、および溶接仕様によって異なります。
どの携帯型レーザー溶接機を選べば良いでしょうか?
最適な構成は、主に材質、厚み、接合部の設計、生産量、および作業条件によって決まります。製造業者は、システムを選定する前に、実際のワークピースの情報を提供する必要があります。
キャビネット製造に最適なハンディレーザー溶接ソリューションをご利用ください
貴社工場で電気キャビネット、工業用筐体、ステンレス製家具、機械筐体、換気キャビネット、その他の板金製品を製造されている場合、STRION LASERは貴社の実際の生産要件に基づいて最適な溶接ソリューションを評価いたします。
より正確な推奨事項を受け取るには、以下の準備をしてください。
- 材質の種類
- 最大厚さと最小厚さ
- 製品の写真または図面
- ジョイントタイプ
- 日次または月次の生産量
- 現在の溶接方法
- 主な生産上の課題
この情報があれば、一般的な機械仕様だけに頼るのではなく、実際の製造工程に合わせて溶接システムを選定することができる。














