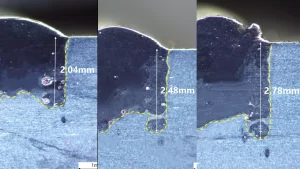
STRION LASER は、電気自動車 (EV) のバッテリー製造、航空宇宙、電子機器などの業界にとって重要な組み合わせである銅 (Cu) とアルミニウム (Al) の接合という長年の課題に特化し、異種材料溶接技術において画期的な進歩を達成しました。
この記事では、実験データ(表 1 ~ 2)に基づいて STRION LASER のソリューションについて詳しく説明し、30% 以上強力な接合部とほぼ母材の導電性を実現する産業応用可能性を実証します。
| 特性 | Cu | Al | 溶接における差異の影響 |
| 融点 | 1083℃ | 660℃ | 銅を溶かすとアルミニウムは過熱して蒸発しやすく、溶融池が不均一になる。 |
| 熱伝導率 | 401 W/m·K(@20℃) | 237 W/m·K(@20℃) | 銅は熱を急速に放散し、溶解するためにはより多くのエネルギー入力を必要とするため、アルミニウムの過剰な溶解につながる可能性がある。 |
| レーザー吸収(赤外線) | <20%(@1064nm) | 約60%(@1064nm) | 銅は赤外線の反射率が高く、エネルギー利用率が低い |
| 熱膨張係数 | 16.5×10⁻⁶/℃(@20℃) | 23.6×10⁻⁶/℃(@20℃) | 冷却時の収縮差が大きく、接合部に応力割れが発生しやすい |
| 金属間化合物 | クリスピー相の結果 CuAl₂、Cu₉Al₄ | - | 化合物層の厚さが5μmを超えると、接合部の靭性が大幅に低下します。 |
表1 材料特性による問題点
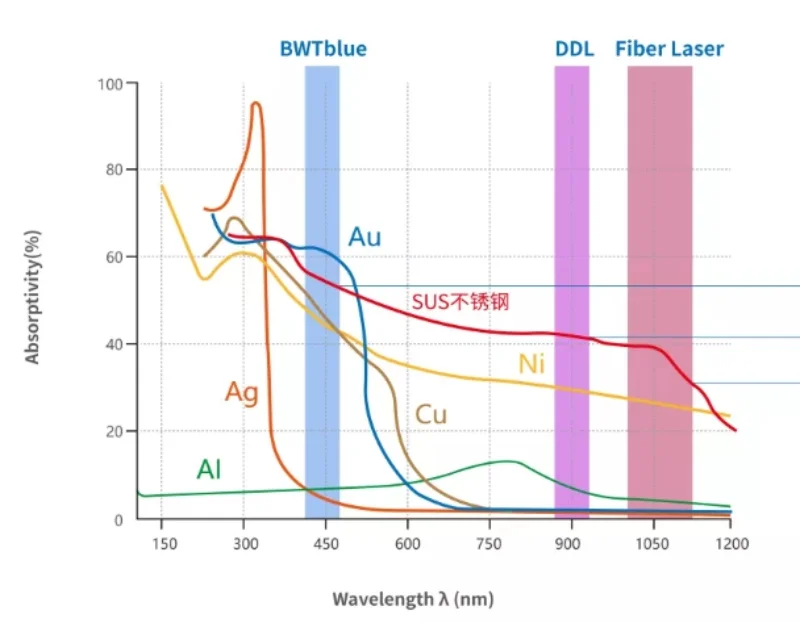
表2 各種物質の吸収率
表面前処理技術
銅表面のテクスチャリング:レーザーエッチングによりミクロンレベルの溝(深さ5~10μm)が形成され、溶融アルミニウムの濡れ面積が増加し、接合強度が30%向上します。
アルミニウム表面への銅めっき:銅とアルミニウムの直接接触によって引き起こされる激しい反応を緩和するために、電気めっきまたは無電解めっきによってアルミニウム表面に5~10μmの銅層を形成します。
波長選択
青色レーザー(450nm):銅の吸収率が高く、厚さ2mm以下の銅板やアルミニウム板(バッテリータブなど)の溶接に適しています。
緑色レーザー(532nm):銅とアルミニウムの吸収特性が中程度で、中厚(2~5mm)の溶接に適しています。
複合レーザー(青色光+赤外線光):青色光で銅を加熱し、赤外線光でアルミニウムを加熱することで、同時溶融を実現します。
中間層はテクノロジーを導入する
ナノコーティング:銅表面にグラフェンナノ層(厚さ10nm未満)をコーティングすることで、銅原子の拡散を抑制し、レーザー吸収率を15%~20%向上させることができます。
STRION LASER の銅とアルミニウムの異種材料溶接における画期的な進歩は、多材料接合の精度と信頼性の新たなベンチマークを確立しました。
産業界における軽量で高導電性のハイブリッド(例:EVのCu-Alバスバー)の需要が高まる中、STRION LASERの技術は、再現性の高い品質での量産への道を切り開きます。今後の研究開発では、リアルタイム監視システムとAIを活用したパラメータ最適化に重点を置き、溶接の完全性をさらに向上させます。