
Soudage laser portatif pour acier inoxydable : paramètres et conseils
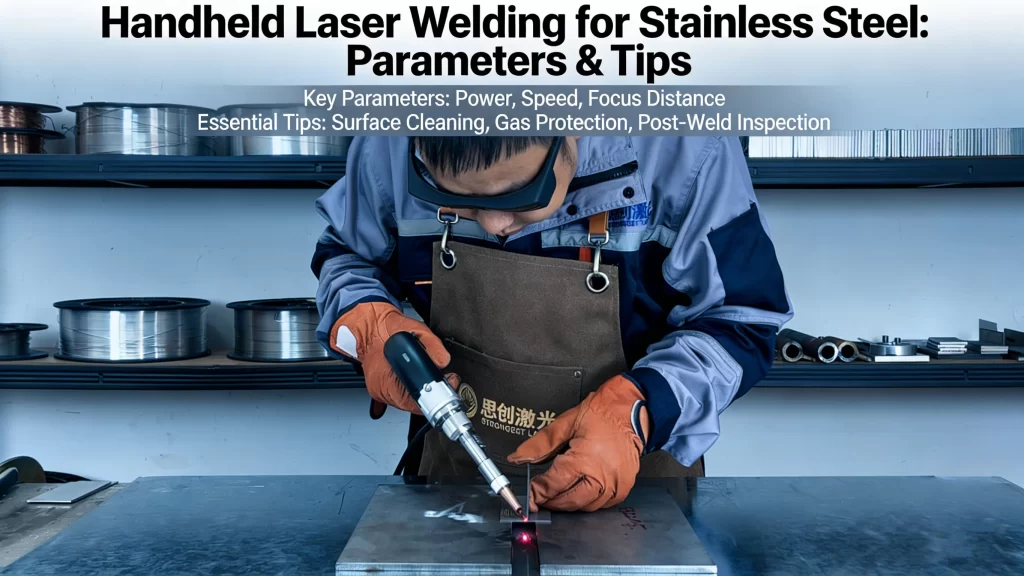
L'acier inoxydable est largement utilisé dans la fabrication, la construction et les biens de consommation grâce à sa résistance à la corrosion, sa durabilité et son aspect esthétique. Cependant, le soudage de l'acier inoxydable exige une grande précision, ce qui explique la popularité croissante des machines de soudage laser portables. Un apport de chaleur excessif peut facilement entraîner des déformations, des soudures irrégulières ou une diminution de la résistance à la corrosion.
Les machines de soudage laser portables sont devenues une solution idéale pour la fabrication de l'acier inoxydable. Grâce à leur faible apport de chaleur, leur rendement élevé et la qualité de leurs soudures, elles permettent aux fabricants d'obtenir des soudures robustes et visuellement homogènes, tout en minimisant les déformations et les opérations de post-traitement.
En tant que fabricant professionnel d'équipements de soudage laser doté de capacités de R&D indépendantes dans ce domaine, STRION LASER a optimisé ses soudeuses laser portatives des séries MASTER X et LITE S pour les applications sur acier inoxydable. Fort de son expertise technique et de son expérience pratique, cet article présente les principaux paramètres de soudage, des conseils d'utilisation et des méthodes de dépannage courantes pour vous aider à réaliser des soudures fiables et de haute qualité sur acier inoxydable au quotidien.
Paramètres clés du soudage laser de l'acier inoxydable
La correspondance des paramètres détermine directement la qualité de la soudure ; les packages de processus pré-calibrés de STRION LASER simplifient cette opération, mais la compréhension des paramètres de base permet d’affiner le réglage en fonction des besoins spécifiques.
1. Sélectionnez la puissance du laser en fonction de l'épaisseur de l'acier inoxydable.
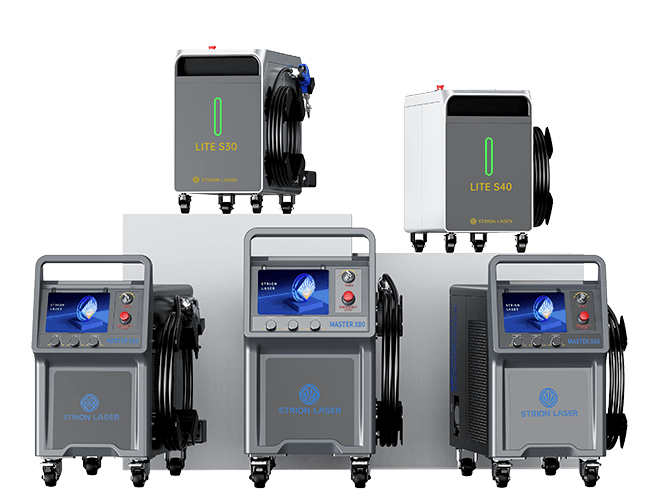
L'épaisseur du matériau est le principal facteur à prendre en compte pour le choix de la puissance du laser. Les systèmes de soudage portables STRION LASER sont conçus pour couvrir toutes les épaisseurs courantes d'acier inoxydable.
- Feuilles minces (≤3 mm) :
LITE S30 (900W) est le choix optimal. Son rendement est parfaitement adapté au soudage de l'acier inoxydable de 1 à 3 mm, assurant une pénétration suffisante tout en minimisant l'apport de chaleur et la déformation. - Épaisseur moyenne (3–6 mm) :
LITE S40 (1200W) or MASTER X50 (1500W) sont recommandés. Le LITE S40 permet de réaliser un soudage en une seule passe sur de l'acier inoxydable de 4 mm, tandis que le MASTER X50 offre une pénétration plus profonde et une fusion plus stable pour les pièces de 5 mm. - Plaques épaisses (6–8 mm) :
MASTER X60 (2000W) or MASTER X80 (3000W) sont nécessaires. En particulier, le X80 permet un soudage stable et à pleine pénétration sur de l'acier inoxydable jusqu'à 8 mm d'épaisseur sans nécessiter plusieurs passes.
2. Vitesse de soudage et distance de défocalisation
- Vitesse de soudage:
Pour les tôles minces en acier inoxydable (1 à 3 mm), une vitesse de 120–180 cm/min grâce à la fonction Série LITE S équilibre l'efficacité et la qualité de la soudure. Pour les plaques plus épaisses (5 à 8 mm), réduire la vitesse à 80–120 cm/min grâce à la fonction Série MASTER X pour assurer une fusion complète et une pénétration stable. - Distance de défocalisation :
Lors du soudage de tôles minces, utilisez un Défocalisation positive de +1 à +3 mm pour agrandir légèrement la taille du spot, réduire la densité d'énergie et éviter la perforation. Pour les plaques épaisses, appliquez un léger flou négatif de 0 à –1 mm pour augmenter la profondeur de pénétration et améliorer la résistance de la soudure.
3. Réglages de la vitesse d'alimentation du fil et du gaz de protection
- Sélection du fil de remplissage :
Utilisez le Fil de remplissage en acier inoxydable ER308L ou ER316L (diamètre 0.8 – 1.6 mm) pour maintenir la résistance à la corrosion et la solidité mécanique. - Vitesse d'alimentation du fil :
- Fil de 0.8 à 1.2 mm (série LITE S) : 40–80 cm/min
- Fil de 1.2 à 1.6 mm (série MASTER X) : 60–100 cm/min
Un bon raccordement assure une fusion complète du fil et contribue à éviter les projections.
- Gaz de protection:
Utilisez le Argon de haute pureté à 99.99 % avec un débit de 15-25 L/minL’ Torche de soudage STRION série K assure une couverture gazeuse uniforme, empêchant efficacement l'oxydation et produisant des cordons de soudure propres et brillants.
Conseils pratiques pour réussir des soudures parfaites sur acier inoxydable
1. Préparation avant soudage : nettoyage et ajustement
- Nettoyage de surface: L'acier inoxydable est très sensible à la contamination. Nettoyez soigneusement la zone de joint avant de souder : essuyez l'huile et la graisse avec de l'acétone ou de l'éthanol, et éliminez les couches d'oxydation ou les traces de doigts à l'aide d'une brosse métallique en acier inoxydable ou par un léger sablage. Tout résidu peut provoquer de la porosité, des projections ou des soudures fragiles.
- Contrôle de l'ajustement des joints : Conservez l'écartement du joint. ≤ 0.3 mm Utilisez des gabarits ou des pinces pour garantir un alignement correct. Un mauvais ajustement entraîne des cordons de soudure irréguliers et une pénétration instable. Pour les tôles minces (≤ 2 mm), des joints étanches et sans jeu sont recommandés afin d'éviter la perforation.
- Évitez les préchauffages inutiles : Les nuances d'acier inoxydable les plus courantes (telles que 304 et 316) ne nécessitent pas de préchauffage. Seuls les plats épais (≥ 8 mm) nécessitent un léger préchauffage. 80-120 ° C recommandé pour réduire les contraintes thermiques et améliorer la stabilité des soudures.
2. Opération de soudage : stabilité et technique
- Tenez fermement la torche :
Le Torche de soudage STRION LASER série K (pesant seulement 390 g) est doté d'une poignée ergonomique, réduisant la fatigue lors de longues heures de travail. Maintenez la buse à une distance constante de 3 – 5 mm de la pièce à usiner afin d'assurer une couverture gazeuse stable et d'éviter l'oxydation. - Maintenir une trajectoire de soudage régulière :
Pour les soudures bout à bout, suivez une trajectoire rectiligne et régulière afin d'assurer une pénétration uniforme. Pour les assemblages d'angle, utilisez un mouvement en zigzag pour garantir une fusion optimale. Évitez les changements brusques de vitesse, car ils peuvent entraîner une formation irrégulière du cordon et des soudures plus fragiles. - Tirez parti des fonctionnalités intelligentes :
Les postes de soudage portables STRION LASER sont équipés de programmes de soudage pour acier inoxydable qui adaptent automatiquement les paramètres aux matériaux. Ainsi, même les opérateurs les moins expérimentés peuvent réaliser des soudures de qualité professionnelle sans réglages manuels, ce qui est idéal pour les usines disposant d'un personnel moins qualifié.
3. Traitement après soudage : préservation de la résistance à la corrosion
- Nettoyer la zone de soudure :
Enlevez tout résidu restant à l'aide d'une brosse métallique en acier inoxydable, puis essuyez le joint avec un chiffon propre et non pelucheux afin d'éviter toute accumulation de contamination. - Appliquer la passivation lorsque nécessaire :
Pour des applications critiques telles que équipement de transformation des aliments or dispositifs médicaux, utiliser un traitement de passivation à base d'acide nitrique pour restaurer la couche d'oxyde de chrome et améliorer la résistance à la corrosion. - Évitez les broyages inutiles :
Un meulage excessif peut endommager la couche passive protectrice. Meulez uniquement en présence de défauts et procédez systématiquement à une repassivation de la soudure afin de garantir une protection anticorrosion durable.
Problèmes courants et solutions pour le soudage de l'acier inoxydable
| Problème commun | Cause première | Solution |
| Soudures poreuses | Surface contaminée, gaz impur ou vitesse excessive | Nettoyer soigneusement la pièce ; utiliser de l'argon de haute pureté ; réduire la vitesse de 10 à 15 %. |
| Soudures noires/foncées | Protection contre les gaz insuffisante ou position incorrecte de la buse | Régler le débit de gaz à 20-25 L/min ; maintenir une distance de buse de 3 à 5 mm |
| Brûlure (feuilles minces) | Puissance excessive ou vitesse trop lente | Réduisez la puissance de 5 à 10 % ; augmentez la vitesse de 20 % ; utilisez un flou positif (+2 mm). |
| Pénétration incomplète (plaques épaisses) | Puissance insuffisante ou défocalisation incorrecte | Passez à la série MASTER X (1500 W et plus) ; utilisez un léger flou négatif. |
| Éclaboussures de soudure | Débit d'alimentation du fil inadapté ou déséquilibre des paramètres | Ajustez la vitesse de dévidage du fil à la puissance ; utilisez la conception anti-éclaboussures de la torche STRION LASER |
Pourquoi STRION LASER excelle dans le soudage de l'acier inoxydable
La machine de soudage laser STRION LASER pour acier inoxydable intègre des technologies adaptées aux caractéristiques de l'acier inoxydable :
- Sortie laser stableUne atténuation annuelle de la puissance inférieure à 1 % et une fluctuation à long terme inférieure à 1 % garantissent une fourniture d'énergie constante, évitant ainsi une fusion irrégulière.
- Protection anti-éclaboussures et anti-gazLa fonction de couteau à air et le canal de flux de gaz optimisé de la torche de la série K empêchent les projections et l'oxydation, assurant des soudures brillantes.
- Adaptabilité aux environnements extrêmes: Les indices de protection contre la poussière IP5X et l'étanchéité à l'eau IPX3, ainsi que le refroidissement direct par réfrigérant à double circuit (fonctionnement de -30 à 60 °C), garantissent des performances stables dans divers ateliers.
- Extension flexibleLa série MASTER X prend en charge le soudage, le nettoyage et la découpe ; une seule machine gère le traitement de l’acier inoxydable et le nettoyage après soudage, ce qui améliore l’efficacité.
Étude de cas : Comment un fabricant d’ustensiles de cuisine a amélioré la qualité de ses soudures
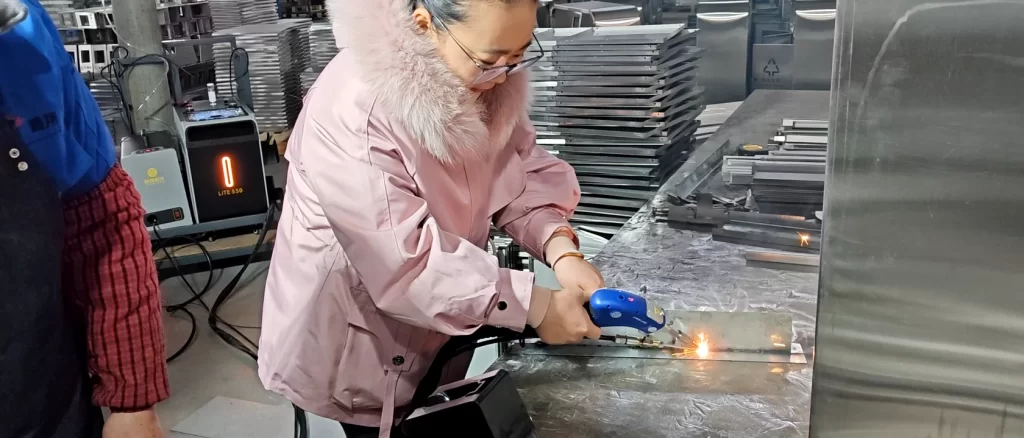
Une usine d'ustensiles de cuisine en acier inoxydable du Zhejiang était depuis longtemps confrontée aux limites des méthodes de soudage traditionnelles : projections excessives, cordons de soudure noircis et coûts élevés de nettoyage après soudage. Après le passage au poste de soudage laser portatif STRION LASER LITE S30 (900 W) , les résultats ont été clairs et mesurables :
- Les éclaboussures ont été efficacement éliminées. en utilisant le processus pré-calibré pour l'acier inoxydable de 3 mm
(Puissance de 1000 W, vitesse de soudage de 150 cm/min, défocalisation de +2 mm). - cordons de soudure brillants et propres ont été obtenus grâce à la conception optimisée du gaz de protection de la torche de soudage de la série K, réduisant ainsi le travail de polissage de 60 %.
- La vitesse de soudage des tôles minces a doublé., tandis que le taux de réussite du produit est passé de 85% à 99.5%, améliorant considérablement l'efficacité et la régularité globales de la production.
Cette application concrète démontre comment des paramètres laser correctement adaptés et une protection gazeuse stable peuvent améliorer considérablement la qualité du soudage de l'acier inoxydable tout en réduisant les coûts de main-d'œuvre et de finition.
Conclusion : Réussir un soudage de l’acier inoxydable de haute qualité commence par le choix des outils et des techniques appropriés.
L'obtention de soudures en acier inoxydable robustes et uniformes repose sur un paramétrage précis, une préparation adéquate des joints et un équipement fiable. Les systèmes STRION LASER LITE S et MASTER X sont conçus pour simplifier ce processus grâce à des programmes pré-calibrés, des torches portatives ergonomiques et une puissance laser stable, ce qui les rend adaptés à une large gamme de pièces, des produits grand public fins aux composants industriels épais.
En appliquant les paramètres et les conseils pratiques décrits ci-dessus, les fabricants peuvent réaliser des soudures propres et résistantes à la corrosion, avec une efficacité accrue et un post-traitement réduit. Pour des recommandations personnalisées en fonction de la nuance et de l'épaisseur de votre acier inoxydable, consultez le site www.strlaser-en.com ou contactez STRION LASER au +86-28-85812068 pour une assistance technique directe.
Vous aimeriez aussi
Série STR-HW | Exploration de l'efficacité du soudage laser portatif pour l'aluminium
STRION LASER nommé parmi les 10 meilleurs mondiaux
5 facteurs clés à prendre en compte avant d'acheter un soudeur laser portatif
Comment utiliser une machine de soudage laser portable
Machines de soudage laser portatives et méthodes de soudage traditionnelles
Les 5 points essentiels à connaître avant d'acheter un poste de soudage laser portatif














