
Hersteller von Edelstahlgehäusen, elektrischen Gehäusen, Schaltschränken und Industriegehäusen stehen vor einer gemeinsamen Schweißherausforderung: Das Material ist oft dünn, sichtbare Oberflächen müssen sauber und eben bleiben, und die Produktion kann Dutzende oder sogar Hunderte von Schweißnähten pro Tag umfassen.
Diese Arbeiten können mit herkömmlichen WIG- und MIG-Schweißverfahren durchgeführt werden, jedoch kann eine übermäßige Wärmeeinbringung zu Verformungen, Verfärbungen und einem erhöhten Nachschleifaufwand führen, insbesondere bei der Bearbeitung dünner Edelstahlbleche.
Für diese Anwendungen bietet eine handgeführte Laserschweißanlage den Herstellern eine effiziente Möglichkeit, saubere und gleichmäßige Schweißnähte zu erzeugen und gleichzeitig unnötige Nachbearbeitungen zu reduzieren.
Das Handlaserschweißen eignet sich für viele Anwendungen im Bereich von Schränken und Gehäusen, darunter Elektroschränke, Maschinengehäuse, Edelstahlmöbel, Lüftungsanlagen und andere Blechprodukte.
Warum das Schweißen von Schaltschränken und Gehäusen eine Herausforderung darstellt
Die Herstellung von Schränken mag im Vergleich zur Fertigung schwerer Stahlkonstruktionen einfach erscheinen, doch bei Produkten aus dünnen Blechen werden hohe Anforderungen an die Schweißqualität gestellt.
Typische Produkte sind:
- Elektrische Schaltschränke
- Gehäuse für Industrieanlagen
- Verteilerkästen
- Server- und Kommunikationsschränke
- Möbel aus Edelstahl
- Maschinengehäuse
- Batteriegehäuse
- Lüftungsschränke
- Schränke für Lebensmittelverarbeitungsanlagen
Bei diesen Produkten wird die Schweißleistung nicht nur anhand der Nahtfestigkeit beurteilt. Die Hersteller müssen außerdem Folgendes kontrollieren:
- Plattenverformung
- Schweißnahtverfärbung
- Sichtbare Nahtoptik
- Maßhaltigkeit
- Schleif- und Polierzeit
- Produktionsgeschwindigkeit
- Konsistenz zwischen den Bedienern
Bei einem Schweißprozess, der zu viel Hitze erzeugt, können nachträgliche Korrekturen erforderlich sein, was die Effizienz des gesamten Fertigungsprozesses verringert.
Warum das Handlaserschweißen für Dünnblechgehäuse gut funktioniert
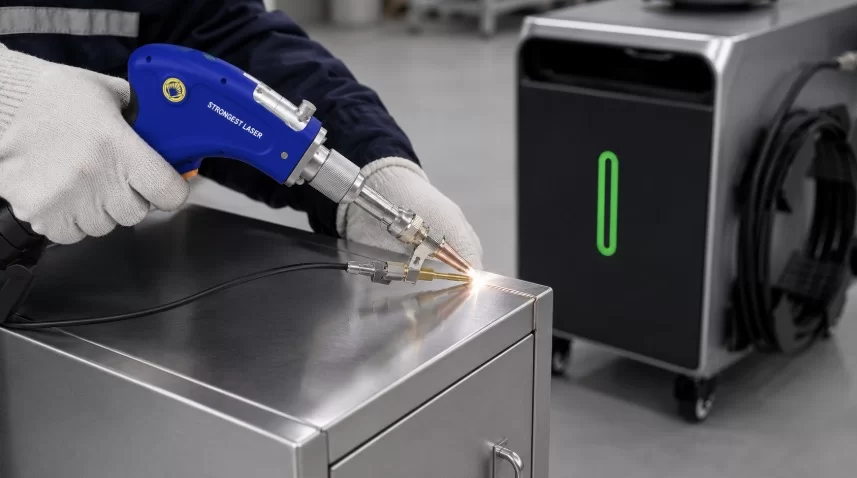
Beim handgeführten Laserschweißen wird ein konzentrierter Laserstrahl zur Schweißung eingesetzt. Im Vergleich zu vielen herkömmlichen Lichtbogenschweißverfahren konzentriert sich die Wärme auf einen relativ kleinen Bereich um die Fügestelle herum.
Diese Eigenschaft macht ein handgeführtes Laserschweißgerät besonders nützlich für Dünnblechprodukte, bei denen Verformung, Aussehen und Produktionseffizienz wichtige Kriterien sind.
Geringere Wärmezufuhr und geringere Verformung
Dünne Edelstahlplatten können sich verziehen, wenn sich im Bereich der Schweißnaht übermäßige Hitze ansammelt.
Da beim Laserschweißen die Energie auf die Schweißnaht konzentriert wird, können Hersteller durch die Verwendung geeigneter Parameter die unnötige Wärmeeinwirkung auf die umliegende Fläche reduzieren.
Für Hersteller von Schaltschränken und Gehäusen kann dies zur Wartung beitragen:
- Flachere Paneele
- Geradere Kanten
- Bessere Türausrichtung
- Genauere Gehäuseabmessungen
Durch die Verringerung der Verformung kann auch der nach dem Schweißen erforderliche mechanische Korrekturaufwand reduziert werden.
Saubereres Schweißnahtbild
Schränke, Gehäuse und Edelstahlmöbel weisen oft sichtbare Schweißnähte auf.
Kunden können reibungslose Verbindungen mit minimalem Verschleiß erwarten:
- Spritzer
- Brandflecken
- Verfärbung
- Übermäßige Schweißnahtverstärkung
- Schleifspuren
Bei korrekter Vorbereitung der Schweißnaht und Kontrolle der Schweißparameter lassen sich mit handgeführten Lasern schmale und optisch gleichmäßige Schweißnähte erzeugen.
Dies ist besonders wertvoll für Edelstahlprodukte, bei denen das Erscheinungsbild der fertigen Oberfläche Teil der Produktqualität ist.
Weniger Nachschleifen und Polieren nach dem Schweißen
Der Schweißvorgang selbst ist nur ein Teil der gesamten Herstellungskosten.
Nach dem herkömmlichen Schweißen können in den Fabriken zusätzliche Arbeitsgänge erforderlich sein, wie zum Beispiel:
- Schweißnaht abschleifen
- Entfernen von Spritzern
- Korrektur der Deformation
- Polieren der Oberfläche
- Wiederherstellung des Erscheinungsbildes der Platte
Die Reduzierung dieser sekundären Prozesse kann die Gesamteffizienz der Produktion verbessern.
Schnellere Produktion für wiederkehrende Schweißarbeiten an Gehäusen
Bei der Herstellung von Schränken sind häufig wiederkehrende Verbindungen erforderlich, wie zum Beispiel:
- Lange, gerade Nähte
- Eckverbindungen
- Überlappungsverbindungen
- Gehäuserahmen
- Interne Verstärkungsstrukturen
- Tür- und Paneelbaugruppen
Sobald geeignete Schweißparameter festgelegt sind, kann das handgeführte Laserschweißen Herstellern helfen, wiederkehrende Schweißarbeiten effizienter durchzuführen.
Die tatsächliche Produktivitätssteigerung hängt vom Material, der Dicke, der Nahtgestaltung, der Erfahrung des Bedieners und der geforderten Schweißnahtqualität ab. Daher sollten Hersteller ihre eigenen Werkstücke bewerten, anstatt sich auf eine universelle Schweißgeschwindigkeitsangabe zu verlassen.
Typische Anwendungen für Schränke und Gehäuse

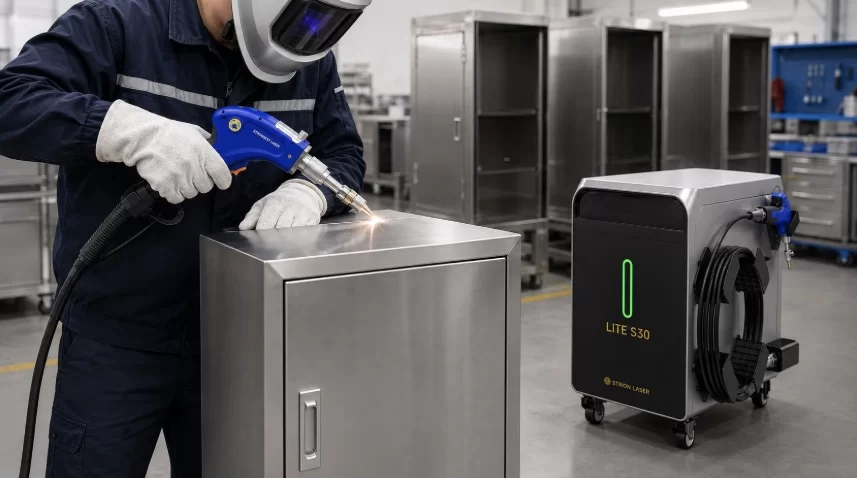
Elektrische Schaltschränke
Für elektrische Schaltschränke werden üblicherweise Edelstahl, Kohlenstoffstahl oder beschichtetes Blech verwendet.
Typische Schweißbereiche umfassen:
- Schrankecken
- Innenrahmen
- Montagestrukturen
- Türen
- Verstärkungskomponenten
Die wichtigsten Produktionsprioritäten sind in der Regel Maßgenauigkeit, stabile Schweißnähte und kontrollierte Wärmeeinbringung.
Gehäuse für Industrieanlagen
Maschinenhersteller benötigen häufig Blechgehäuse für:
- CNC-Ausrüstung
- Automatisierungssysteme
- Laserausrüstung
- Verpackungsmaschinen
- Elektrische Ausrüstung
- Industrielle Steuerungssysteme
Diese Produkte weisen häufig lange, sichtbare Nähte und relativ große, flache Platten auf. Durch die Reduzierung von Verformungen lässt sich die nachfolgende Montage vereinfachen und das Erscheinungsbild des fertigen Produkts verbessern.
Möbel aus rostfreiem Stahl
Das Handlaserschweißen kann auch für Produkte wie die folgenden verwendet werden:
- Aktenschränke
- Lagerschränke
- Regale
- Tresore
- Schließfächer
- Arbeitstische aus Edelstahl
Diese Produkte erfordern oft sowohl zuverlässige Verbindungen als auch saubere, sichtbare Oberflächen.
HLK- und Lüftungsgehäuse
Lüftungsschränke, Luftaufbereitungsanlagen und zugehörige Gehäuse bestehen häufig aus relativ dünnem Blech.
Typische Komponenten können Folgendes enthalten:
- Lange Nähte
- Eckverbindungen
- Bilderrahmen
- Zugangstüren
- Interne Trennwände
Für Hersteller, die diese Bauteile in Serien fertigen, kann die Reduzierung der Schweiß- und Nachbearbeitungszeiten zur Verbesserung des gesamten Produktionsablaufs beitragen.
Welche Materialien lassen sich verschweißen?
Hersteller von Gehäusen und Schränken verarbeiten üblicherweise mehrere verschiedene Metalle.
Edelstahl
Edelstahl ist eines der gebräuchlichsten Materialien für Produkte, die Korrosionsbeständigkeit, ein sauberes Aussehen und eine lange Lebensdauer erfordern.
Typische Anwendungsbereiche sind Schaltschränke, Lebensmittelgeräte, Laborgeräte und Edelstahlmöbel.
Kohlenstoffstahl
Kohlenstoffstahl wird häufig für industrielle Gehäuse und Geräterahmen verwendet.
Je nach Endprodukt können geschweißte Bauteile später Folgendes erhalten:
- Pulverbeschichtung
- Lackierung
- Galvanotechnik
- Andere Oberflächenbehandlungen
Durch gleichmäßiges Schweißen lassen sich diese nachfolgenden Bearbeitungsprozesse vereinfachen.
Verzinkter Stahl
Verzinkte Stahlbleche werden häufig für die Herstellung von Elektro-, HLK- und Industriegehäusen verwendet.
Der Schweißprozess sollte sorgfältig geprüft werden, da die Zinkbeschichtung das Materialverhalten während des Schweißens beeinflusst.
Aluminium
Aluminiumgehäuse sind dann attraktiv, wenn Gewichtsreduzierung und Korrosionsbeständigkeit wichtig sind.
Aluminium erfordert jedoch geeignete Schweißparameter und eine stabile Energieregelung. Vor der Festlegung eines Produktionsprozesses werden Stichprobenprüfungen empfohlen.
Weitere Materialbeispiele finden Sie in den Anwendungen für handgeführte Laserschweißgeräte von STRION LASER.
Welche Materialstärke kann ein handgeführtes Laserschweißgerät verarbeiten?
Es gibt keine einheitliche Dickenbegrenzung, die für alle handgeführten Laserschweißgeräte gilt.
Die tatsächliche Schweißleistung hängt von Faktoren wie beispielsweise Folgendem ab:
- Laserleistung
- Materialart
- Gelenkgestaltung
- Erforderliche Penetration
- Schweißgeschwindigkeit
- Fugenspalt
- Fülldraht
- Schweißkopfkonfiguration
Deshalb sollten Gehäusehersteller die Geräte nicht einfach nach dem Prinzip der höchsten verfügbaren Laserleistung auswählen.
Ein besserer Ansatz ist es, dem Lieferanten Folgendes zur Verfügung zu stellen:
- Materialart
- Minimale und maximale Dicke
- Gelenkart
- Erforderliche Penetration
- Produktionsvolumen:
- Produktfotos oder Zeichnungen
Das Schweißsystem kann dann entsprechend dem jeweiligen Werkstück ausgewählt werden.
Wie man die Laserleistung für die Schrankherstellung auswählt
Bei der Gehäuseherstellung ist nicht die maximale Laserleistung das Ziel.
Ziel ist ein stabiles Schweißen mit ausreichendem Einbrand und akzeptabler Produktionsgeschwindigkeit ohne unnötigen Wärmeeintrag.
Minimale und maximale Blechdicke
Wenn der Großteil der Produktion aus relativ dünnem Edelstahl besteht, bietet die Wahl eines Systems, das primär für deutlich dickere Materialien konzipiert ist, möglicherweise nur einen begrenzten praktischen Nutzen.
Hauptmaterial
Edelstahl, Kohlenstoffstahl, verzinkter Stahl und Aluminium erfordern unterschiedliche verfahrenstechnische Überlegungen.
Produktionsvolumen
Eine kleine Werkstatt, die kundenspezifische Gehäuse herstellt, hat andere Ausrüstungsanforderungen als eine Fabrik, die täglich Hunderte von identischen Gehäusen produziert.
Gemeinsames Design
Gängige Schrankverbindungen sind:
- Stoßfugen
- Überlappungsverbindungen
- Außenecken
- Innenecken
- Kehlnähte
Die tatsächliche Geometrie der Fuge beeinflusst die Penetration und die Parameterwahl.
Einen detaillierteren Leistungsvergleich finden Sie im Leitfaden zur Leistungsauswahl für handgeführte Laserschweißgeräte.
Wann ist eine Drahtzufuhr erforderlich?
Nicht jede Schweißnaht an einem Schrank erfordert Schweißdraht.
Autogenes Laserschweißen kann geeignet sein, wenn:
- Die Teile passen genau zusammen.
- Der Fugenspalt ist klein
- Eine ausreichende Schweißnahtfestigkeit kann ohne zusätzliches Zusatzmaterial erreicht werden.
Die Drahtzuführung kann sich als nützlich erweisen, wenn Hersteller Folgendes benötigen:
- Größere Lücken ausgleichen
- Schweißnahtverstärkung erhöhen
- Verbesserung der Gelenktoleranz
- Spezifische mechanische Anforderungen erfüllen
Die Entscheidung sollte daher auf den tatsächlichen Fugenbedingungen basieren und nicht auf der Annahme, dass für jede Anwendung Fülldraht erforderlich ist.
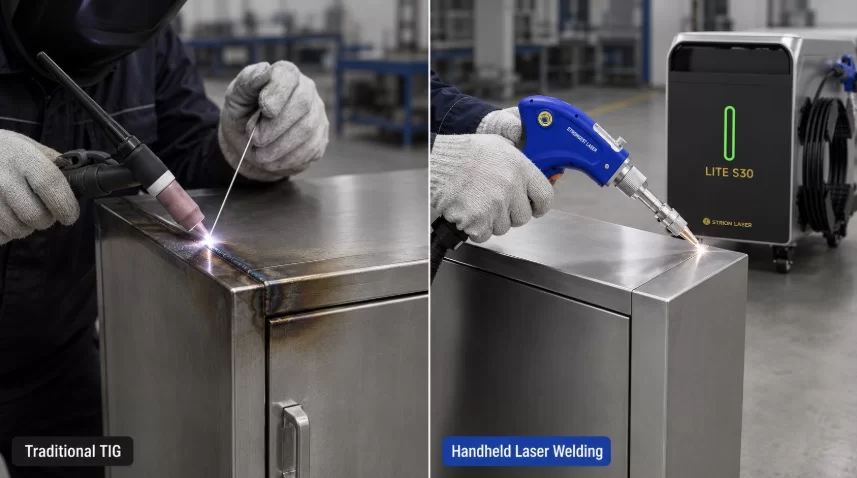
Handlaserschweißen vs. WIG-Schweißen für die Schrankfertigung
| Faktor | Handgeführtes Laserschweißen | WIG-Schweißen |
|---|---|---|
| Wärmeeintrag | Konzentrierter | Breiterer Wärmeeintrag |
| Dünnblechverzerrung | Kann mit geeigneten Parametern niedriger sein | Kann bei dünnen Paneelen höher sein. |
| Produktionsgeschwindigkeit | Hohes Produktivitätspotenzial | Generell langsamer |
| Schweißnahtbild | Saubere und schmale Nähte möglich | Hohe Qualität, aber stark bedienerabhängig |
| Bedienerschulung | Für sich wiederholende Arbeiten relativ unkompliziert. | Erfordert fundierte Schweißkenntnisse. |
| Nachbearbeitung | Kann Schleif- und Polierarbeiten reduzieren | Weitere Nachbearbeitungen könnten erforderlich sein. |
| Flexibilität | Gut geeignet für die Serienfertigung von Blechteilen | Hochflexible |
| Erstinvestition in die Ausrüstung | Höher | Senken |
Das korrekte Vorgehen hängt weiterhin vom Werkstück und den Produktionsanforderungen ab.
Das WIG-Schweißen eignet sich nach wie vor für viele Spezialanwendungen, während Hersteller, die größere Mengen an sich wiederholenden Blechprodukten verarbeiten, von der Effizienz des handgeführten Laserschweißens profitieren können.
Bedeutung der Gelenkpassung
Die besten Ergebnisse beim Laserschweißen erzielt man, wenn der Schweißprozess durch eine konsequente Teilevorbereitung unterstützt wird.
Eine mangelhafte Blechpassung kann folgende Folgen haben:
- Übermäßige Lücken
- Ungleichmäßige Penetration
- Instabiles Schweißnahtbild
- Unvollständige Fusion
- Höhere Anforderungen an Fülldraht
Küchenmöbelhersteller sollten daher auch vorgelagerte Prozesse wie die folgenden bewerten:
- Laserschneiden
- Beugung
- Lochung
- Vorrichtungsdesign
- Teilepositionierung
Die Verbesserung dieser Prozesse führt oft auch zu einer höheren Schweißkonsistenz.
Konstruktion von Einbauten für Schränke und Gehäuse
Vorrichtungen sind besonders wichtig für Dünnblechbaugruppen.
Geeignete Vorrichtungen können beim Schweißen hilfreich sein:
- Eckausrichtung beibehalten
- Paneelbewegung reduzieren
- Fugenspalte kontrollieren
- Abmessungen des Gehäuses beibehalten
- Wiederholbarkeit verbessern
Eine Vorrichtung muss nicht unbedingt komplex sein.
Für die Kleinserienfertigung können einfache Positionier- und Spannvorrichtungen ausreichen. Bei größeren Produktionsmengen können spezielle Vorrichtungen die Gleichmäßigkeit der Teile deutlich verbessern.
Wie man Verformungen beim Schweißen von dünnem Edelstahl reduziert
Auch beim Laserschweißen können falsche Parameter oder eine mangelhafte Prozesssteuerung zu Verformungen führen.
Angemessene Laserleistung verwenden
Übermäßiger Energieaufwand sollte vermieden werden, wenn die erforderliche Eindringtiefe mit einer niedrigeren Einstellung erreicht werden kann.
Behalten Sie eine konstante Reisegeschwindigkeit bei
Große Abweichungen in den Bewegungen des Bedieners können die Wärmeeinbringung und den Schweißdurchdringungsgrad verändern.
Teilepassung verbessern
Bei großen oder ungleichmäßigen Spalten kann zusätzliche Wärme oder Füllmaterial erforderlich sein.
Verwenden Sie geeignete Vorrichtungen
Die richtige Positionierung und Klemmung trägt dazu bei, die Ausrichtung der Bleche während des Schweißens beizubehalten.
Testen Sie den Prozess vor der Produktion
Die Schweißparameter sollten vor Beginn der Serienproduktion entwickelt und an repräsentativen Mustern verifiziert werden.
Die richtige Handlaserschweißmaschine auswählen
Da die Anforderungen der verschiedenen Schrankhersteller unterschiedlich sind, gibt es keine einzige Handschweißmaschine, die für jede Fabrik ideal ist.
Bei der Bewertung von Geräten sollten Hersteller Folgendes berücksichtigen:
- Hauptwerkstoff
- Minimale und maximale Dicke
- Erforderliche Schweißgeschwindigkeit
- Produktionsvolumen:
- Portabilitätsanforderungen
- Kühlsystem
- Anforderungen an die Drahtzuführung
- Verfügbare Fabrikfläche
- Service und technischer Support
STRION LASER bietet verschiedene Konfigurationen von handgeführten Laserschweißmaschinen für unterschiedliche industrielle Schweißanforderungen an.
Für Hersteller, die sich auf die Produktion von relativ dünnen Blechen konzentrieren, kann das handgeführte Laserschweißgerät der LITE-Serie auch anhand der konkreten Anwendung bewertet werden.
Welche Informationen sollten Sie vor der Angebotsanfrage übermitteln?
Zur schnelleren Auswahl der Geräte sollten Schrankhersteller folgende Informationen bereithalten:
| Info | Beispiel |
|---|---|
| Produkt | Sicherungskasten |
| Material | 304 Edelstahl |
| Materialstärke | 1 – 3 mm |
| Gelenkart | Kurve / Runde / Heck |
| Maximale Schweißnahtlänge | 1200mm |
| Produktionsmenge | 100 Schränke pro Tag |
| Bestehender Prozess | WIG-Schweißen |
| Hauptproblem | Verzerrungs- und Schleifzeit |
| Abschlussanforderung | Sichtbare Edelstahloberfläche |
| Zeichnungen oder Fotos | Empfohlen |
Diese Informationen ermöglichen es dem Gerätehersteller, die Anwendung zu bewerten, anstatt eine Maschine nur auf Basis der Laserleistung zu empfehlen.
Häufig gestellte Fragen
Ist das Handlaserschweißen für Edelstahlgehäuse geeignet?
Ja. Edelstahlschränke eignen sich gut für diese Anwendung, da sie häufig aus dünnen Blechen, langen Nähten und sichtbaren Oberflächen bestehen. Das genaue Schweißverfahren sollte jedoch je nach Material, Dicke und Nahtdesign geprüft werden.
Kann das Laserschweißen mit Handgeräten die Gehäuseverformung verringern?
Die konzentrierte Wärmeeinbringung beim Laserschweißen kann bei Verwendung geeigneter Parameter zur Reduzierung von Verformungen beitragen. Vorrichtungsdesign, Nahtvorbereitung und Bedienertechnik bleiben jedoch weiterhin wichtig.
Müssen die Schweißnähte an den Gehäusen nach dem Laserschweißen noch nachgeschliffen werden?
Bei manchen Anwendungen ist unter optimalen Bedingungen für die Nahtvorbereitung und die Schweißparameter nur wenig oder gar kein Schleifen erforderlich. Die endgültige Anforderung hängt von den optischen Ansprüchen des Endprodukts ab.
Ist Fülldraht immer erforderlich?
Nein. Ob Schweißdraht benötigt wird, hängt von der Fugenbreite, der Passung der Teile, der erforderlichen Verstärkung und den Schweißspezifikationen ab.
Welches Handlaserschweißgerät sollte ich wählen?
Die korrekte Konfiguration hängt primär von Material, Dicke, Verbindungsdesign, Produktionsvolumen und Betriebsbedingungen ab. Hersteller sollten vor der Systemauswahl konkrete Werkstückdaten bereitstellen.
Sichern Sie sich eine handgeführte Laserschweißlösung für Ihre Schrankproduktion
Wenn Ihre Fabrik Schaltschränke, Industriegehäuse, Edelstahlmöbel, Maschinengehäuse, Lüftungsschränke oder andere Blechprodukte herstellt, kann STRION LASER eine geeignete Schweißlösung auf Basis Ihrer tatsächlichen Produktionsanforderungen ermitteln.
Um eine genauere Empfehlung zu erhalten, bereiten Sie Folgendes vor:
- Materialart
- Maximale und minimale Dicke
- Produktfotos oder Zeichnungen
- Gelenkart
- Tägliches oder monatliches Produktionsvolumen
- Aktuelles Schweißverfahren
- Wichtigste Produktionsherausforderungen
Mit diesen Informationen kann das Schweißsystem entsprechend dem tatsächlichen Fertigungsprozess ausgewählt werden, anstatt sich nur auf allgemeine Maschinenspezifikationen zu verlassen.














