Handlaserschweißgerät: Warum der Faserkerndurchmesser wichtiger ist, als Sie denken
Wenn man verschiedene Handlaserschweißgeräte vergleicht , ist die erste Zahl, auf die man normalerweise achtet, die Leistung.
1,500 W. 2,000 W. 3,000 W.
Mehr Leistung klingt besser. Aber beim Schweißen ist die Leistung nur ein Teil der Wahrheit.
Strahlqualität, Faserkerndurchmesser, Schweißgeschwindigkeit, Fokus, Wobbeleinstellungen und Materialeigenschaften beeinflussen allesamt, was tatsächlich am Werkstück passiert.
Wir bei STRION LASER sind der Ansicht, dass eine Laserschweißmaschine anhand ihrer Schweißergebnisse beurteilt werden sollte – und nicht einfach anhand der in einer Broschüre abgedruckten Spezifikationen.
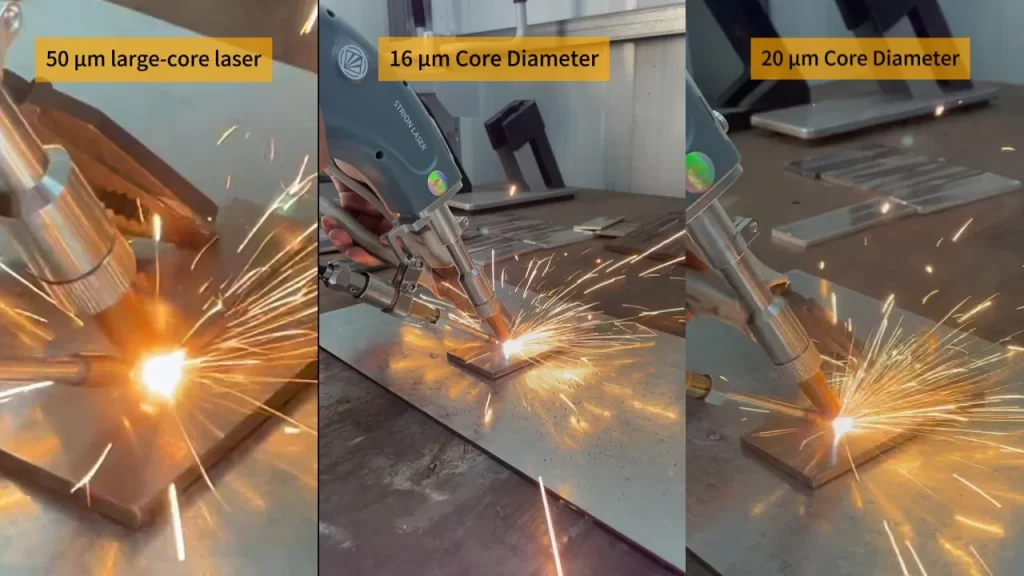
Deshalb haben wir drei verschiedene Faserkerndurchmesser am gleichen 5 mm Edelstahlmaterial getestet.
Das Ergebnis war eindeutig: Der Faserkerndurchmesser ist eine Variable, die bei der Auswahl eines handgeführten Laserschweißgeräts nicht ignoriert werden sollte, insbesondere bei dickeren Materialien.
Gleiche Leistung. Gleiches Material. Unterschiedlicher Faserkerndurchmesser.
Um einen aussagekräftigen Vergleich zu ermöglichen, haben wir die wichtigsten Schweißbedingungen konstant gehalten.
- Material: 5 mm Edelstahl
- Gleiche Laserleistung
- Gleiche Schweißgeschwindigkeit
- Gleiche Defokussierungsbedingung
- Gleiches Schweißverfahren
- Lediglich der Faserkerndurchmesser wurde geändert.
Der Zweck war einfach:
Wenn alle anderen Faktoren gleich bleiben, welchen Einfluss hat der Faserkerndurchmesser tatsächlich?
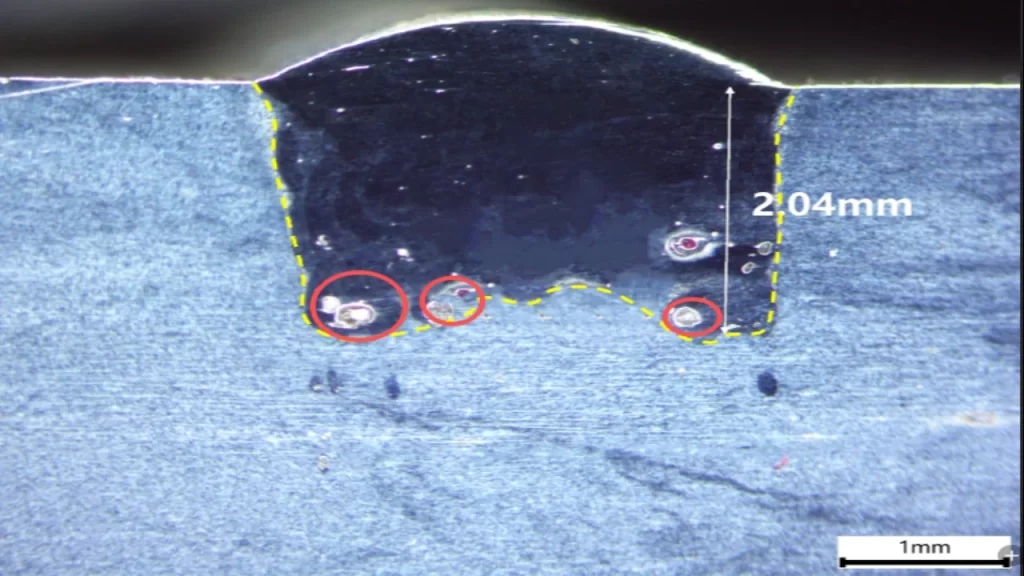
Die Antwort war in den Querschnitten sichtbar.
50 μm Faserkern: Die Energie verteilt sich
Die 50 μm Kontrollgruppe erreichte eine effektive Penetration von ungefähr 2.04 mm.
Im Querschnitt waren im unteren Bereich mehrere runde Poren zu erkennen, zusammen mit einem weniger gleichmäßigen Schmelzprofil.
Das Problem ist hier nicht einfach nur ein Mangel an Laserleistung.
Ein größerer Kerndurchmesser führt zu einer anderen Strahlenergieverteilung. Bei geringerer Energiekonzentration wird es unter gleichen Schweißbedingungen schwieriger, einen tieferen Einbrand zu erzielen.
Hier stößt die weitverbreitete Annahme, dass „mehr Watt bessere Schweißergebnisse bedeuten“, an ihre Grenzen.
20 μm Faserkern: Eine spürbare Verbesserung
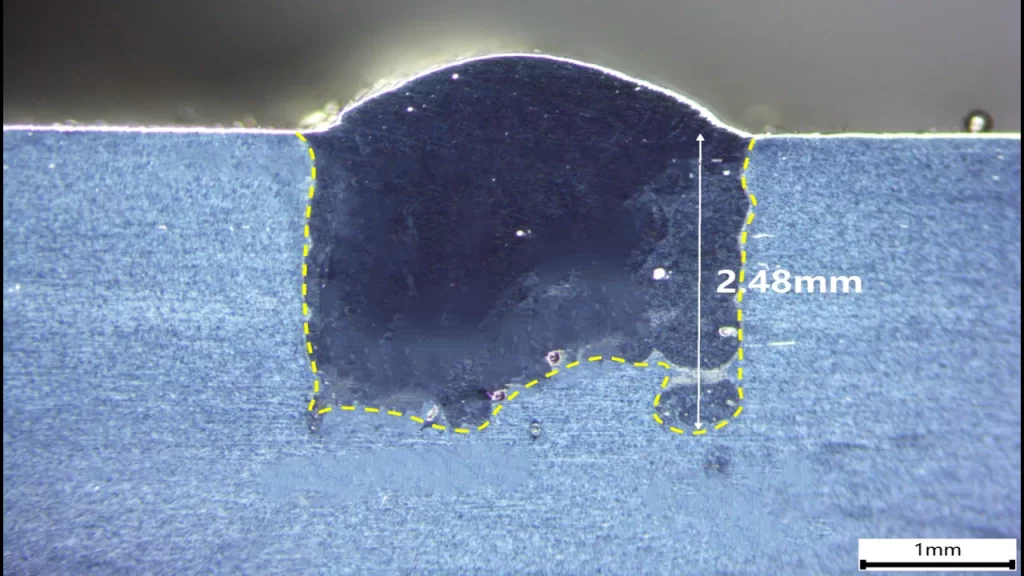
Mit dem MASTER X60 und einem 20 μm Faserkern wurde unter den Testbedingungen eine Eindringtiefe von ca. 2.48 mm erreicht.
Das ist rund 21.6 % tiefer als in der 50 μm Kontrollgruppe.
Das Schweißnahtprofil war merklich tiefer und gleichmäßiger, mit nur wenigen feinen Poren am Boden.
Für uns ist dieses Ergebnis deshalb wichtig, weil nicht nur die Laserleistung selbst den Unterschied ausmachte.
Die Eigenschaften der Strahlführung haben sich verändert.
Und die Schweißnaht reagierte entsprechend.
16 μm MASTER X50: Die tiefste Eindringtiefe im Test
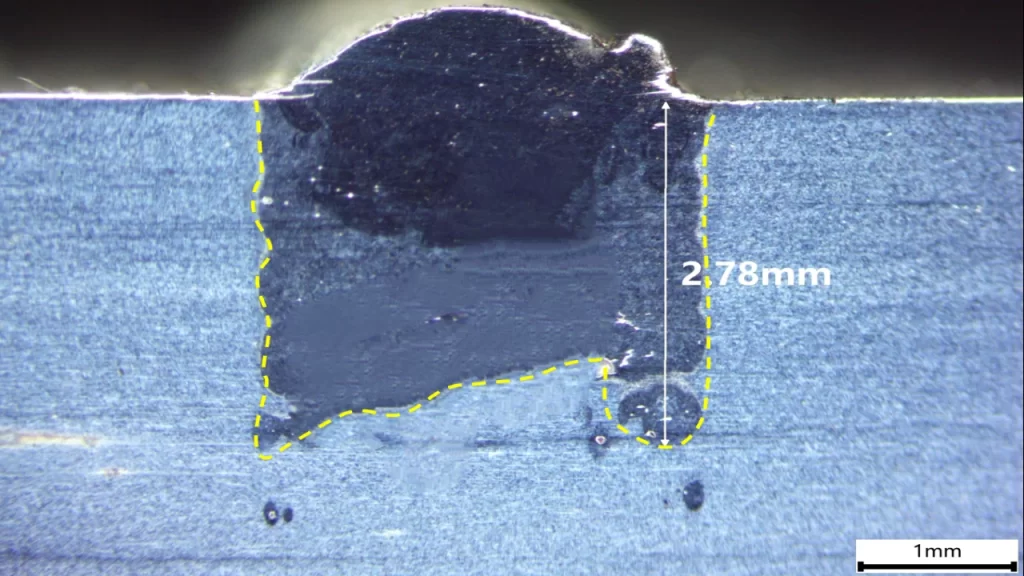
Mit einem 16 μm Faserkern erreichte der MASTER X50 eine effektive Eindringtiefe von ca. 2.78 mm.
Im Vergleich zur 50 μm Kontrollgruppe erhöhte sich die Penetration um etwa 36.3%.
Von den drei Testgruppen ergab die 16 μm-Konfiguration das tiefste und gleichmäßigste Schweißnahtprofil.
Es gab nur wenige, sehr kleine Poren, größere Schweißfehler waren im untersuchten Querschnitt nicht zu erkennen.
Dies bedeutet nicht, dass 16 μm automatisch die beste Wahl für jedes Material oder jede Schweißanwendung ist.
Es bedeutet etwas Praktischeres:
Der Faserkerndurchmesser kann einen messbaren Einfluss auf die Leistung beim Laserschweißen haben und verdient daher bei der Auswahl von Laserschweißgeräten mehr Beachtung.
Warum ist der Faserkerndurchmesser wichtig?
Die Grundidee ist nicht kompliziert.
Ein kleinerer Faserkern kann dazu beitragen, die zugeführte Laserenergie auf einen kleineren Bereich zu konzentrieren.
Dadurch kann die Energiedichte am Werkstück erhöht und eine konzentriertere Wärmezufuhr erreicht werden.
Bei Anwendungen, bei denen eine größere Eindringtiefe wichtig ist, kann dies ein erheblicher Vorteil sein.
Dies ist insbesondere dann relevant, wenn ein Faserlaser mit kleinem Kern für das Schweißen von Metallen mittlerer Dicke verwendet wird.
Kleiner bedeutet nicht in jeder Situation besser
Wir würden nicht empfehlen, einen Laser allein deshalb auszuwählen, weil er den kleinsten Faserkern hat.
Schweißen ist ein System.
Laserleistung, Strahlqualität, Faserkerndurchmesser, Fokusposition, Schweißgeschwindigkeit, Taumelbreite, Schutzgas, Materialart und Verbindungsdesign wirken alle zusammen.
Eine Spezifikation, die auf dem Papier beeindruckend aussieht, führt nicht automatisch zu einer besseren Schweißnaht.
Die eigentliche Frage ist:
Was genau passiert mit dem Strahl, wenn er auf das Material trifft?
Macht ist wichtig. Aber Macht allein genügt nicht.
Auf dem Markt ist es nach wie vor üblich, Laserschweißmaschinen fast ausschließlich anhand ihrer Wattzahl zu vergleichen.
Das erleichtert den Vergleich.
Aber dadurch wird es auch unvollständig.
Eine 2,000-W-Maschine mit besserer Strahlführung und einer geeigneteren Prozesskonfiguration kann ein ganz anderes Ergebnis liefern als eine andere 2,000-W-Maschine.
Deshalb betrachten wir das Laserschweißen aus einer umfassenderen Perspektive:
Leistung × Strahlqualität × Faserkerndurchmesser × Prozessparameter × Material
Diese Kombination ist weitaus wichtiger als eine einzelne Zahl auf einem Produktetikett.
Für die Hersteller zeigt sich der Unterschied letztendlich in ganz praktischen Bereichen:
- Eindringen
- Schweißnahtaussehen
- Schweißstabilität
- Bedienerkonsistenz
- überarbeiten
- Schleifen
- Produktionsgeschwindigkeit
Genau das muss ein handgeführtes Laserschweißgerät lösen.
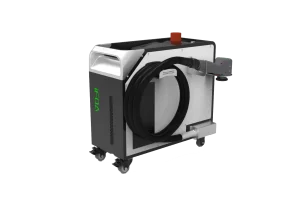
MASTER X50 und MASTER X60: Konzipiert für ein optimales Schweißergebnis
Der Test mit 5 mm Edelstahl lieferte uns einen nützlichen Vergleich zwischen verschiedenen Faserkernkonfigurationen.
Die MASTER X50 mit einem 16 μm Kern erzielte in diesem Test die größte Eindringtiefe, während die MASTER X60 mit einem 20 μm Kern ebenfalls eine deutliche Verbesserung gegenüber der 50 μm Kontrollgruppe aufwies.
Es geht aber nicht darum, aus einem einzigen Test eine universelle Regel zu machen.
Es geht darum, das aufzuzeigen, was Spezifikationen oft nicht zeigen:
Geringfügige Veränderungen bei der Strahlführung können sichtbare Unterschiede am Werkstück hervorrufen.
Für uns ist das der sinnvollere Weg, eine handgeführte Laserschweißmaschine zu entwickeln.
Nicht einfach durch mehr Leistung.
Aber indem die bereits vorhandene Energie besser genutzt wird.
Die Leistungsfähigkeit einer Laserschweißmaschine sollte anhand des Werkstücks beurteilt werden.
Unserem Ansatz bei STRION LASER liegt ein einfaches Prinzip zugrunde :
Die Hersteller kaufen letztendlich keine Laserleistung. Sie kaufen Produktionskapazität.
Eine gute Laserschweißmaschine sollte das Schweißen einfacher kontrollierbar, wiederholbarer und produktiver machen.
Dazu braucht es mehr als eine Hochleistungslaserquelle.
Es erfordert das Zusammenspiel der richtigen Strahleigenschaften, der Prozesssteuerung und der Anlagenauslegung.
Unser Test mit 5 mm Edelstahl ist ein Beispiel für diesen Ansatz.
Das Ergebnis beweist nicht, dass ein bestimmter Faserkerndurchmesser generell überlegen ist.
Dies beweist, dass der Faserkerndurchmesser ein realer und messbarer Faktor für die Leistung beim Laserschweißen ist – und dass dieser bei der Auswahl eines handgeführten Laserschweißgeräts neben der Leistung berücksichtigt werden sollte.
Für jeden, der ein handgeführtes Laserschweißgerät evaluiert , ist das wahrscheinlich eine bessere Frage als einfach:
„Wie viele Watt hat es?“
Kontakt STRION LASER
📞 +028-85812068
🌐 www.strlaser-en.com
📧 str@strlaser.com