لماذا لا يكون لحام الليزر قويًا بما فيه الكفاية (وكيفية تحسينه)
يُعدّ اللحام بالليزر عنصراً أساسياً في التصنيع الحديث لما يتميز به من دقة وسرعة، إلا أن ضعف وصلات اللحام لا يزال يمثل مشكلة رئيسية، مما يؤدي إلى إعادة العمل، ومخاطر السلامة، وانخفاض الكفاءة. غالباً ما تكون الأسباب الجذرية قابلة للتنبؤ، وباستخدام الأدوات والعمليات المناسبة، يمكن الحصول على لحامات قوية وموثوقة .
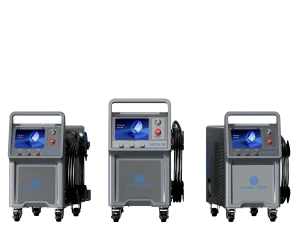
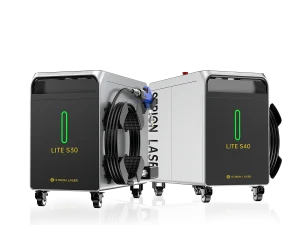
بصفتها شركة رائدة في تكنولوجيا اللحام بالليزر، صُممت سلسلتا MASTER X و LITE S من STRION LASER لمعالجة المشكلات الأساسية وراء ضعف اللحام. فيما يلي، نستعرض الأسباب الرئيسية والحلول العملية، بالإضافة إلى أدلة مرئية لتسهيل سير عملك.

أهم 3 أسباب لضعف اللحام بالليزر
1. عدم تطابق معايير اللحام
تُعدّ قوة الليزر وسرعته ومسافة عدم التركيز ومعدل تغذية السلك عوامل حاسمة في نجاح العملية. يؤدي استخدام إعدادات موحدة لجميع المواد/السماكات المختلفة إلى اختراق سطحي أو انصهار غير متساوٍ، وهو أمر إشكالي بشكل خاص بالنسبة للمعادن عالية الانعكاس مثل الألومنيوم .
2. سوء تحضير قطعة العمل
تُسبب الزيوت والصدأ وطبقات الأكسيد أو الفجوات التي يزيد عرضها عن 0.3 مم عيوبًا غير مرئية: إذ تُشكل الملوثات مسامية، بينما يُسبب عدم المحاذاة توزيعًا غير متساوٍ للإجهاد في اللحام .
3. عدم كفاية الحماية من الغاز ومشاكل المعدات
يؤدي تعطل غاز الحماية (الأرجون) إلى الأكسدة وهشاشة اللحامات. كما أن المكونات البصرية المتسخة أو عدم استقرار خرج الليزر (وهو أمر شائع في الآلات منخفضة الجودة) يؤثر سلبًا على المتانة.
4 حلول سريعة لتعزيز قوة اللحام (مع مزايا ليزر ستريون)
1. استخدم حزم العمليات المعايرة مسبقًا
تأتي سلسلة MASTER X و LITE S من STRION LASER مزودة بأكثر من 20 حزمة معالجة مدمجة للفولاذ المقاوم للصدأ، والفولاذ الكربوني، والألومنيوم، والصفائح المجلفنة. ما عليك سوى اختيار المادة/السماكة (على سبيل المثال، فولاذ مقاوم للصدأ 3 مم ← LITE S30: 800 واط، 120 سم/دقيقة، +2 مم انحراف بؤري) لتجنب التخمين.

2. توحيد عملية تحضير قطعة العمل
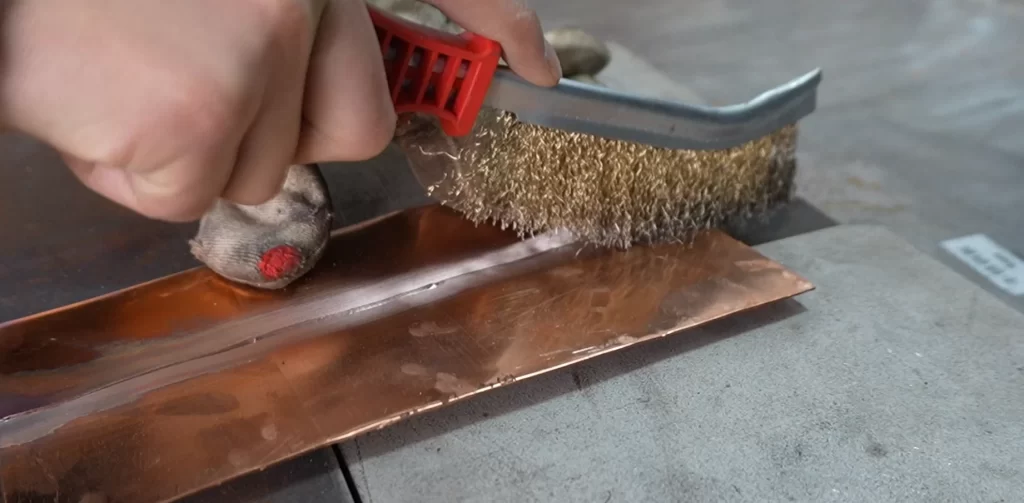
- قم بتنظيف الأسطح باستخدام الأسيتون (الزيت) وفرش الأسلاك (طبقات الأكسيد) للحصول على لمسة نهائية معدنية.
- قم بضبط الفجوات ≤0.3 مم باستخدام المشابك؛ قم بتسخين الألواح السميكة (≥5 مم) مسبقًا إلى 100-200 درجة مئوية.
3. تعزيز الحماية من الغاز إلى أقصى حد
- استخدم غاز الأرجون النقي بنسبة 99.99% (بمعدل تدفق 15-25 لتر/دقيقة).
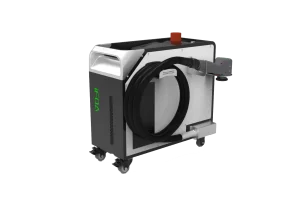
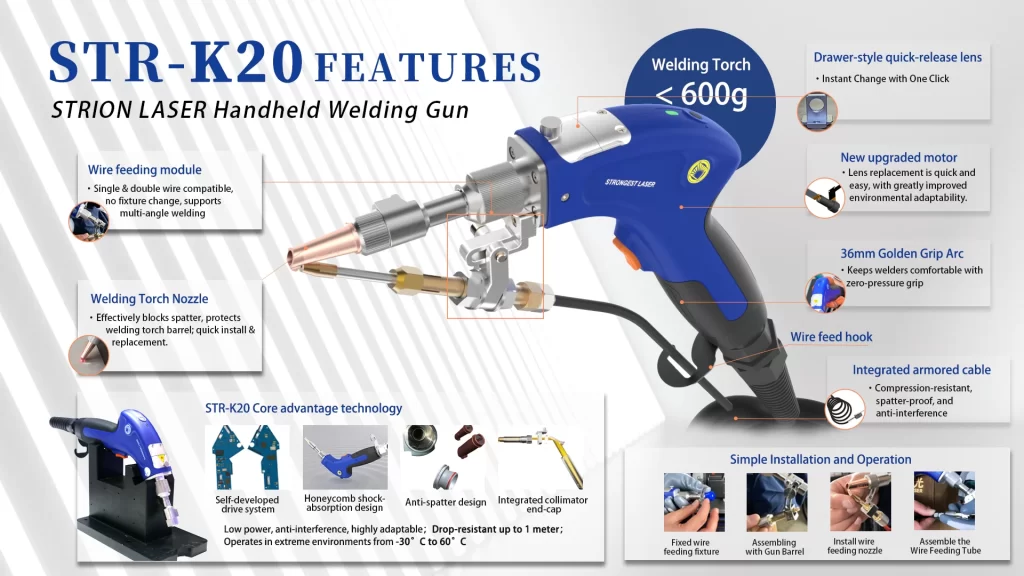
- أمسك شعلة سلسلة K من STRION (390 غرام، مقبض مريح) على بعد 3-5 مم من قطعة العمل - تضمن سكين الهواء المدمجة تغطية موحدة، مما يمنع الأكسدة.
4. الاستفادة من الأداء المستقر لتقنية STRION LASER
- خرج ليزر ثابت: نسبة التوهين السنوي للطاقة، تذبذب الاندماج المنتظم.
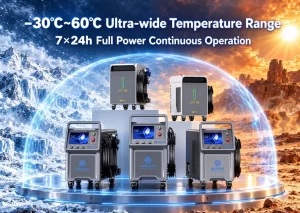
- تبريد مزدوج الدائرة: يعمل بشكل موثوق عند درجة حرارة تتراوح بين -30 و 60 درجة مئوية، مما يتجنب اللحامات الضعيفة الناتجة عن ارتفاع درجة الحرارة.
- سهولة الصيانة: نوافذ واقية وعدسات تركيز قابلة للاستبدال السريع (لا حاجة لأدوات) للحفاظ على نقل الطاقة.
النتيجة الحقيقية: زيادة في القوة بنسبة 40%
حوّل مصنعٌ للآلات الزراعية في شاندونغ استخدام جهاز اللحام MASTER X50 (1500 واط) من شركة STRION لقطع الفولاذ الكربوني بسمك 4-5 مم. وباستخدام الحزمة المُعايرة مسبقًا واتباع إرشادات التحضير، انخفض معدل فشل اللحام من 8% إلى 0.5%، مع زيادة قوة الشد بنسبة 40%، كل ذلك مع خفض تكاليف إعادة العمل بنسبة 70%.
تنتج لحامات الليزر الضعيفة عن مشاكل يمكن تجنبها: عدم محاذاة المعايير، أو سوء التحضير، أو استخدام معدات دون المستوى المطلوب. تعمل سلسلة MASTER X و LITE S من STRION LASER على تبسيط تحسين قوة اللحام من خلال التصميم الذكي والأداء المستقر والميزات سهلة الاستخدام، مما يساعدك على تحقيق لحامات قوية ومتسقة دون الحاجة إلى مهارات متخصصة .
للحصول على توصيات مخصصة، تفضل بزيارة موقعنا الإلكتروني أو اتصل بالدعم الفني.
الإتصال ليزر ستريون
📞 +028-85812068
🌐 www.strlaser-en.com
📧 str@strlaser.com