اللحام بالليزر اليدوي للفولاذ المقاوم للصدأ: المعايير والنصائح
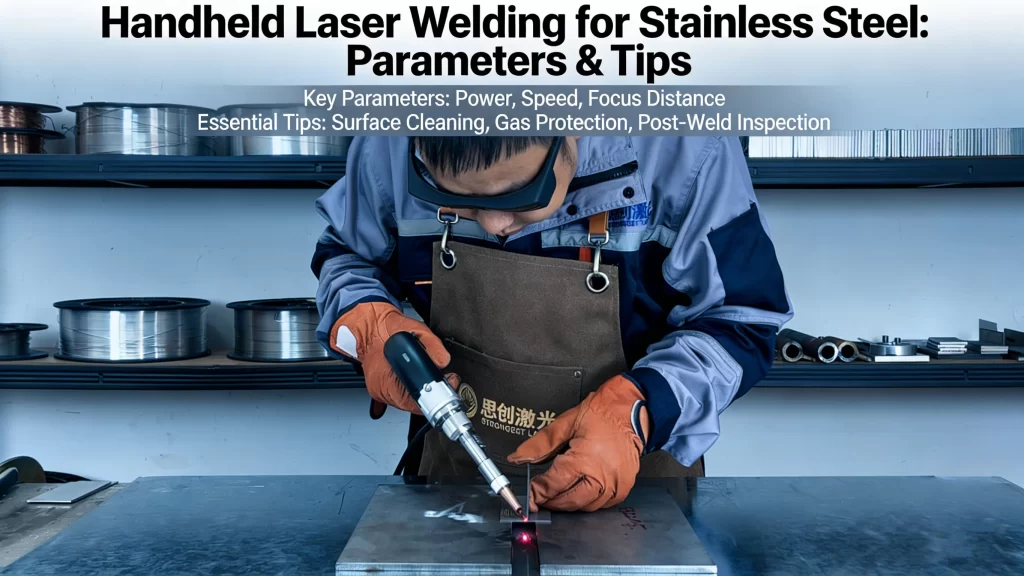
يُستخدم الفولاذ المقاوم للصدأ على نطاق واسع في الصناعات التحويلية والبناء والسلع الاستهلاكية بفضل مقاومته للتآكل ومتانته ومظهره الأنيق. مع ذلك، تتطلب عملية لحام الفولاذ المقاوم للصدأ تحكمًا دقيقًا، ولذا يُفضّل استخدام آلة لحام ليزرية يدوية مخصصة لهذا الغرض. إذ يُمكن أن يؤدي التعرض المفرط للحرارة إلى تشوه المعدن، أو عدم انتظام اللحامات، أو انخفاض مقاومته للتآكل.
أصبحت آلات اللحام بالليزر المحمولة حلاً مثالياً لتصنيع الفولاذ المقاوم للصدأ. فبفضل انخفاض الحرارة المُدخلة، وكفاءتها العالية، ونتائج اللحام النظيفة، تُمكّن هذه الآلات المصنّعين من الحصول على لحامات قوية ومتناسقة بصرياً مع تقليل التشوه والمعالجة اللاحقة إلى أدنى حد.
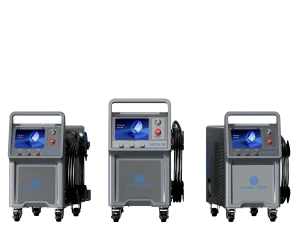
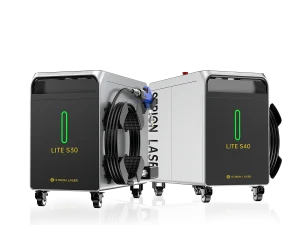
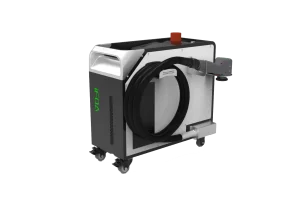
بصفتها إحدى الشركات المصنعة لمعدات اللحام بالليزر الاحترافية ، والتي تمتلك قدرات بحث وتطوير مستقلة في تكنولوجيا اللحام بالليزر، قامت شركة ستريون ليزر بتحسين سلسلة MASTER X وسلسلة LITE S من أجهزة اللحام بالليزر المحمولة خصيصًا لتطبيقات الفولاذ المقاوم للصدأ. استنادًا إلى مزايا التصميم التقني وخبرة التطبيق العملي، توضح هذه المقالة معايير اللحام الرئيسية، ونصائح التشغيل العملية، وطرق استكشاف الأخطاء وإصلاحها الشائعة لمساعدتك في الحصول على لحامات موثوقة وعالية الجودة للفولاذ المقاوم للصدأ في الإنتاج اليومي.
المعايير الرئيسية للحام الفولاذ المقاوم للصدأ بالليزر
تحدد مطابقة المعلمات جودة اللحام بشكل مباشر - تعمل حزم العمليات المعايرة مسبقًا من STRION LASER على تبسيط هذا الأمر، ولكن فهم المعلمات الأساسية يساعد في الضبط الدقيق للاحتياجات المحددة.
1. حدد قوة الليزر بناءً على سمك الفولاذ المقاوم للصدأ
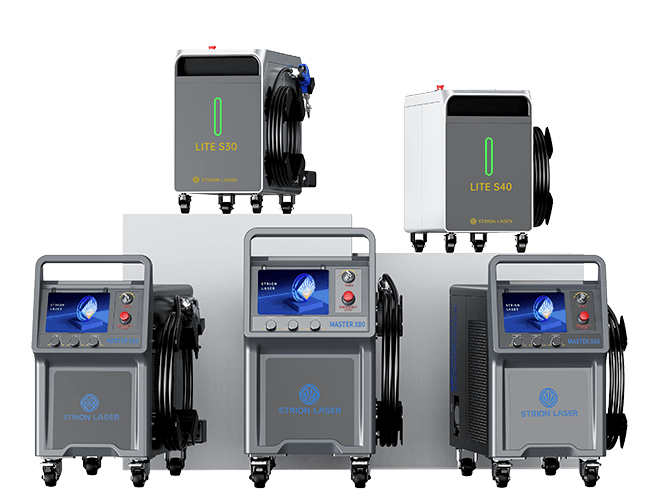
يُعد سُمك المادة العامل الأساسي عند اختيار قوة الليزر. صُممت أنظمة اللحام اليدوية من STRION LASER لتغطية جميع نطاقات سُمك الفولاذ المقاوم للصدأ الشائعة:
- صفائح رقيقة (≤3 مم):
لايت إس 30 (900 واط) يُعد هذا الخيار الأمثل. إنتاجه مناسب تمامًا للحام الفولاذ المقاوم للصدأ بسماكة 1-3 مم، حيث يوفر اختراقًا كافيًا مع تقليل مدخلات الحرارة والتشوه. - سمك متوسط (3-6 مم):
لايت إس 40 (1200 واط) or ماستر إكس 50 (1500 واط) يوصى باستخدامها. يمكن لجهاز LITE S40 إتمام عملية اللحام بتمريرة واحدة على الفولاذ المقاوم للصدأ بسمك 4 مم، بينما يوفر جهاز MASTER X50 اختراقًا أعمق وانصهارًا أكثر استقرارًا لقطع العمل بسمك 5 مم. - ألواح سميكة (6-8 مم):
ماستر إكس 60 (2000 واط) or ماستر إكس 80 (3000 واط) وهي مطلوبة. وعلى وجه الخصوص، يتيح جهاز X80 لحامًا مستقرًا وكامل الاختراق على الفولاذ المقاوم للصدأ بسمك يصل إلى 8 مم دون الحاجة إلى تمريرات متعددة.
2. سرعة اللحام ومسافة عدم التركيز
- سرعة اللحام:
بالنسبة لألواح الفولاذ المقاوم للصدأ الرقيقة (1-3 مم)، سرعة 120–180 سم/دقيقة مع الالجائزة سلسلة لايت إس يوازن بين الكفاءة وجودة اللحام. بالنسبة للألواح السميكة (5-8 مم)، قلل السرعة إلى 80–120 سم/دقيقة مع الالجائزة سلسلة ماستر إكس لضمان الاندماج الكامل والاختراق المستقر. - مسافة عدم التركيز:
عند لحام الصفائح الرقيقة، استخدم انحراف بؤري إيجابي من +1 إلى +3 مم لزيادة حجم البقعة قليلاً، وتقليل كثافة الطاقة، ومنع الاحتراق. بالنسبة للألواح السميكة، قم بتطبيق انحراف بؤري سلبي طفيف من 0 إلى -1 مم لزيادة عمق الاختراق وتحسين قوة اللحام.
3. سرعة تغذية السلك وإعدادات غاز الحماية
- اختيار سلك الحشو:
استعمل سلك حشو من الفولاذ المقاوم للصدأ ER308L أو ER316L (قطر 0.8 – 1.6 مم) للحفاظ على مقاومة التآكل والقوة الميكانيكية. - سرعة تغذية السلك:
- سلك بقطر 0.8-1.2 مم (سلسلة LITE S): 40–80 سم/دقيقة
- سلك بقطر 1.2-1.6 مم (سلسلة MASTER X): 60–100 سم/دقيقة
يضمن التوافق الصحيح ذوبان السلك بالكامل ويساعد على منع تناثر الماء.
- غاز التدريع:
استعمل أرجون عالي النقاء بنسبة 99.99% بمعدل تدفق 15–25 لتر/دقيقة. شعلة لحام من سلسلة STRION K يوفر تغطية غازية موحدة، مما يمنع الأكسدة بشكل فعال وينتج عنه لحامات نظيفة ولامعة.
نصائح عملية لتحقيق لحام مثالي للفولاذ المقاوم للصدأ
1. التحضير قبل اللحام: التنظيف والتركيب
- تنظيف السطح: يُعدّ الفولاذ المقاوم للصدأ شديد الحساسية للتلوث. لذا، نظّف منطقة الوصلة جيدًا قبل اللحام، وذلك بمسح الزيوت والشحوم باستخدام الأسيتون أو الإيثانول، وإزالة طبقات الأكسدة أو بصمات الأصابع باستخدام فرشاة سلكية من الفولاذ المقاوم للصدأ أو بالصنفرة الخفيفة. فقد تتسبب أي بقايا في حدوث مسامية أو تناثر أو ضعف في اللحام.
- التحكم في تركيب الوصلات: حافظ على المسافة بين المفصلين ≤ 0.3 ملم استخدم أدوات تثبيت أو مشابك لضمان المحاذاة الصحيحة. يؤدي سوء التركيب إلى لحام غير متساوٍ واختراق غير مستقر. بالنسبة للصفائح الرقيقة (≤ 2 مم)، يُنصح باستخدام وصلات محكمة وخالية من الفجوات لمنع الاحتراق.
- تجنب التسخين المسبق غير الضروري: أكثر أنواع الفولاذ المقاوم للصدأ شيوعاً (مثل 304 و316لا تتطلب هذه الألواح تسخينًا مسبقًا. أما الألواح السميكة (≥ 8 مم) فيُنصح بتسخينها تسخينًا خفيفًا. 80-120 ° C يوصى به لتقليل الإجهاد الحراري وتحسين استقرار اللحام.
2. عملية اللحام: الاستقرار والتقنية
- أمسك المصباح بإحكام:
استخدم شعلة لحام من سلسلة STRION LASER K (الوزن فقط 390 غراميتميز بمقبض مريح يقلل من الإجهاد أثناء ساعات العمل الطويلة. حافظ على الفوهة على مسافة ثابتة من 3 – 5 مم من قطعة العمل لضمان تغطية غازية مستقرة وتجنب الأكسدة. - حافظ على مسار لحام ثابت:
في لحامات التماس، استخدم مسارًا مستقيمًا وثابتًا لضمان اختراق متجانس. أما في وصلات الزوايا، فاستخدم نمطًا متعرجًا لضمان اندماج مثالي. تجنب التغييرات المفاجئة في السرعة، لأن ذلك قد يؤدي إلى تشكيل خرزة لحام غير متناسقة ولحامات أضعف. - استفد من الميزات الذكية:
تأتي ماكينات اللحام اليدوية STRION LASER مزودة ببرامج معالجة مدمجة للفولاذ المقاوم للصدأ، تعمل تلقائيًا على ضبط المعايير المثلى للمواد المستخدمة. وهذا يُسهّل على حتى المشغلين عديمي الخبرة الحصول على لحامات بجودة احترافية دون الحاجة إلى تعديلات يدوية، مما يجعلها مثالية للمصانع التي تضم عددًا أقل من الموظفين المهرة.
3. المعالجة اللاحقة للحام: الحفاظ على مقاومة التآكل
- تنظيف منطقة اللحام:
قم بإزالة أي بقايا متبقية باستخدام فرشاة سلكية من الفولاذ المقاوم للصدأ، ثم امسح المفصل بقطعة قماش نظيفة وخالية من الوبر لمنع تراكم التلوث. - قم بتطبيق التخميل عند الحاجة:
للتطبيقات الحرجة مثل معدات تجهيز الأغذية or الأجهزة الطبية، استخدم معالجة التخميل القائمة على حمض النيتريك لاستعادة طبقة أكسيد الكروم وتعزيز مقاومة التآكل. - تجنب الطحن غير الضروري:
قد يؤدي الإفراط في التجليخ إلى تلف الطبقة الواقية السلبية. لا تقم بالتجليخ إلا عند وجود عيوب، واحرص دائمًا على إعادة تخميل اللحام بعد ذلك للحفاظ على الحماية من التآكل على المدى الطويل.
المشاكل الشائعة وحلولها في لحام الفولاذ المقاوم للصدأ
| مشكلة شائعة | السبب الجذري | الحلول |
| لحامات مسامية | سطح ملوث، غاز غير نقي، أو سرعة زائدة | نظف قطعة العمل جيداً؛ استخدم غاز الأرجون عالي النقاء؛ قلل السرعة بنسبة 10-15% |
| لحامات سوداء/داكنة | عدم كفاية الحماية من الغاز أو وضع الفوهة بشكل غير صحيح | اضبط تدفق الغاز على 20-25 لتر/دقيقة؛ وحافظ على مسافة 3-5 مم بين الفوهة والفوهة |
| قابلة للاشتعال (صفائح رقيقة) | الطاقة الزائدة أو السرعة البطيئة جدًا | قلل الطاقة بنسبة 5-10%؛ زد السرعة بنسبة 20%؛ استخدم عدم التركيز الإيجابي (+2 مم) |
| اختراق غير كامل (لوحة سميكة) | طاقة غير كافية أو عدم وضوح غير صحيح | قم بالترقية إلى سلسلة MASTER X (1500 واط فأكثر)؛ استخدم عدم تركيز سلبي طفيف |
| اللحام ترشيش | عدم تطابق معدل تغذية السلك أو عدم توازن المعلمات | اضبط معدل تغذية السلك ليتناسب مع الطاقة؛ استخدم تصميم شعلة STRION LASER المضاد للتناثر |
لماذا تتفوق شركة ستريون ليزر في لحام الفولاذ المقاوم للصدأ؟
تتضمن آلة اللحام بالليزر من شركة ستريون ليزر للفولاذ المقاوم للصدأ تقنيات مصممة خصيصًا لخصائص الفولاذ المقاوم للصدأ:
- مخرجات ليزر مستقرةيضمن انخفاض الطاقة السنوي بنسبة أقل من 1% والتقلبات طويلة المدى بنسبة أقل من 1% توصيل الطاقة بشكل متسق، مما يجنب الاندماج غير المتساوي.
- حماية من تناثر السوائل والغازات: تمنع وظيفة السكين الهوائي في شعلة سلسلة K وقناة تدفق الغاز المحسّنة تناثر الغاز والأكسدة، مما يوفر لحامات لامعة.
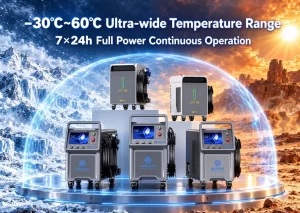
- القدرة على التكيف مع البيئة الشديدةتضمن تصنيفات IP5X لمقاومة الغبار و IPX3 لمقاومة الماء، إلى جانب التبريد المباشر بدائرة مزدوجة (-30 إلى 60 درجة مئوية)، أداءً مستقرًا في ورش العمل المتنوعة.
- توسعة مرنةتدعم سلسلة MASTER X عمليات اللحام والتنظيف والقطع - حيث تتولى آلة واحدة معالجة الفولاذ المقاوم للصدأ والتنظيف بعد اللحام، مما يحسن الكفاءة.
دراسة حالة: كيف حسّنت شركة تصنيع أدوات الطبخ جودة اللحام
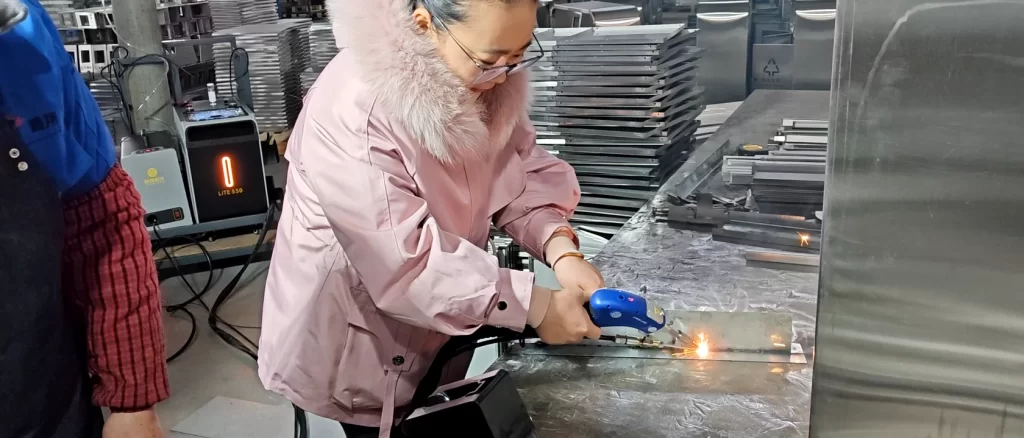
عانى مصنع لأواني الطهي المصنوعة من الفولاذ المقاوم للصدأ في تشجيانغ لفترة طويلة من قيود طرق اللحام التقليدية، كالتناثر المفرط، واسمرار خطوط اللحام، وارتفاع تكاليف التنظيف بعد اللحام. بعد التحول إلى استخدام جهاز اللحام الليزري المحمول STRION LASER LITE S30 (900 واط) ، كانت النتائج واضحة وقابلة للقياس.
- تم القضاء على التناثر بشكل فعال باستخدام حزمة المعالجة المعايرة مسبقًا للفولاذ المقاوم للصدأ بسمك 3 مم
(قوة 1000 واط، سرعة لحام 150 سم/دقيقة، انحراف بؤري +2 مم). - لحامات لامعة ونظيفة وقد تحقق ذلك بفضل تصميم غاز الحماية المُحسَّن لشعلة اللحام من سلسلة K، مما قلل من أعمال التلميع بواسطة 60%.
- تضاعفت سرعة لحام الصفائح الرقيقةبينما ارتفع معدل نجاح المنتج من 85٪ إلى٪ 99.5مما يحسن بشكل كبير من كفاءة الإنتاج الإجمالية واتساقه.
يوضح هذا التطبيق العملي كيف يمكن لمعايير الليزر المتطابقة بشكل صحيح وحماية الغاز المستقرة أن تحسن بشكل كبير جودة لحام الفولاذ المقاوم للصدأ مع خفض تكاليف العمالة والتشطيب.
الخلاصة: يبدأ تحقيق لحام عالي الجودة للفولاذ المقاوم للصدأ باستخدام الأدوات والتقنيات المناسبة.
تعتمد لحامات الفولاذ المقاوم للصدأ عالية القوة والمتسقة على مطابقة دقيقة للمعايير، وإعداد سليم للوصلات، ومعدات موثوقة. صُممت سلسلة STRION LASER LITE S و MASTER X لتبسيط هذه العملية من خلال برامج معالجة مُعايرة مسبقًا، ومصابيح يدوية مريحة، وإخراج ليزر ثابت، مما يجعلها مناسبة لكل شيء بدءًا من المنتجات الاستهلاكية الرقيقة وصولًا إلى المكونات الصناعية السميكة.
بتطبيق المعايير والنصائح العملية المذكورة أعلاه، يمكن للمصنّعين إنتاج لحامات نظيفة ومقاومة للتآكل بكفاءة أعلى ومعالجة لاحقة أقل. للحصول على توصيات مخصصة بناءً على نوع وسمك الفولاذ المقاوم للصدأ لديك، تفضل بزيارة الموقع الإلكتروني www.strlaser-en.com أو اتصل بشركة ستريون ليزر على الرقم +86-28-85812068 للحصول على دعم فني مباشر.
قد يعجبك أيضاً
سلسلة STR-HW | استكشاف فعالية اللحام بالليزر المحمول للألمنيوم
تم اختيار ليزر ستريون ضمن أفضل 10 ليزرات عالمية
5 عوامل رئيسية يجب مراعاتها قبل شراء ماكينة لحام ليزر محمولة
كيفية استخدام ماكينة لحام ليزرية محمولة باليد
ماكينات اللحام بالليزر المحمولة باليد مقابل طرق اللحام التقليدية
أهم 5 أمور يجب على المشترين معرفتها قبل شراء ماكينة لحام ليزر يدوية