ماكينة لحام ليزرية محمولة باليد: لماذا يُعد قطر لب الألياف أكثر أهمية مما تعتقد
عندما يقارن الناس بين آلات اللحام بالليزر المحمولة ، فإن أول رقم ينظرون إليه عادة هو الطاقة.
1,500 واط. 2,000 واط. 3,000 واط.
تبدو القدرة العالية أفضل. لكن في اللحام الحقيقي، القدرة ليست سوى جزء من الحكاية.
تؤثر جودة الشعاع، وقطر لب الألياف، وسرعة اللحام، والتركيز، وإعدادات التذبذب، وخصائص المواد جميعها على ما يحدث فعليًا على قطعة العمل.
في شركة STRION LASER ، نعتقد أنه يجب الحكم على آلة اللحام بالليزر من خلال نتائج اللحام الخاصة بها - وليس فقط من خلال المواصفات المطبوعة على كتيب.
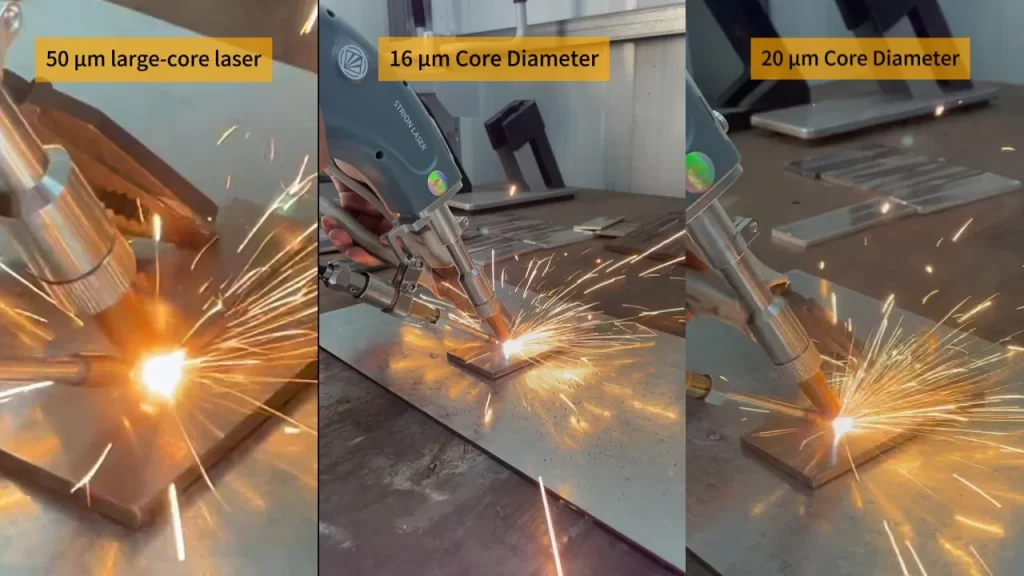
ولهذا السبب قمنا باختبار ثلاثة أقطار مختلفة لقلب الألياف على نفس مادة الفولاذ المقاوم للصدأ بسمك 5 مم.
كانت النتيجة واضحة: قطر لب الألياف هو متغير لا ينبغي تجاهله عند اختيار جهاز لحام ليزر محمول باليد، وخاصة بالنسبة للمواد السميكة.
نفس القدرة. نفس المادة. قطر مختلف لقلب الألياف.
ولجعل المقارنة ذات مغزى، حافظنا على ثبات ظروف اللحام الرئيسية.
- المادة: فولاذ مقاوم للصدأ بسمك 5 مم
- نفس قوة الليزر
- نفس سرعة اللحام
- نفس حالة عدم وضوح الصورة
- نفس طريقة اللحام
- تم تغيير قطر لب الألياف فقط
كان الهدف بسيطاً:
إذا بقيت جميع العوامل الأخرى على حالها، فما مقدار الفرق الذي يمكن أن يحدثه قطر لب الألياف فعلياً؟
كان الجواب واضحاً في المقاطع العرضية.
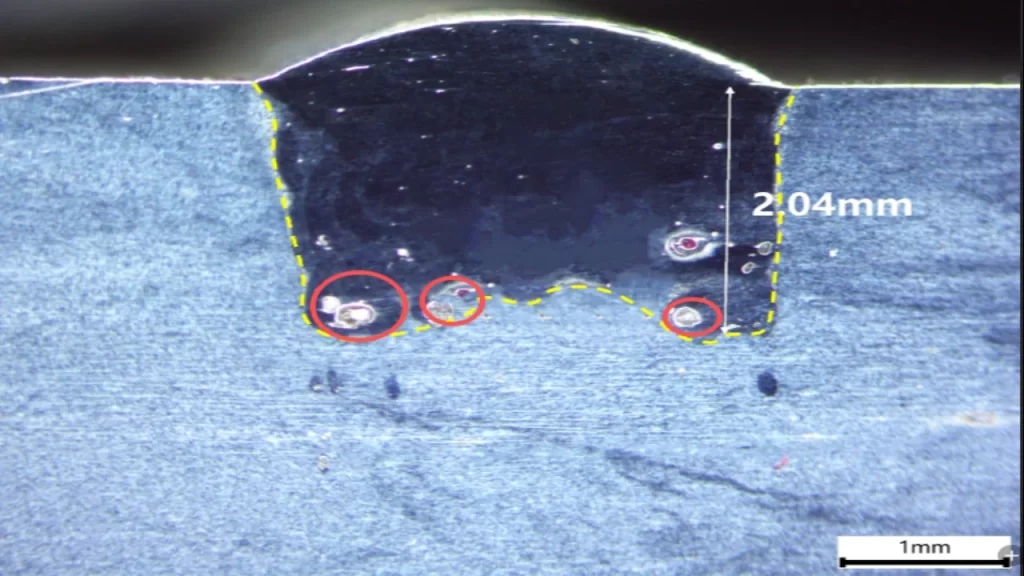
لب الألياف 50 ميكرومتر: تنتشر الطاقة
حققت المجموعة الضابطة ذات الـ 50 ميكرومتر اختراقًا فعالًا يبلغ حوالي 2.04 ملم.
أظهر المقطع العرضي عدة مسامات مستديرة بالقرب من الأسفل، بالإضافة إلى شكل انصهار أقل تجانسًا.
المشكلة هنا ليست مجرد نقص في طاقة الليزر.
يؤدي قطر القلب الأكبر إلى توزيع مختلف لطاقة الشعاع. عندما تكون الطاقة أقل تركيزًا، يصبح تحقيق اختراق أعمق أكثر صعوبة في ظل ظروف اللحام نفسها.
وهنا تبدأ الفكرة الشائعة القائلة بأن "المزيد من الواط يعني لحامًا أفضل" في التدهور.
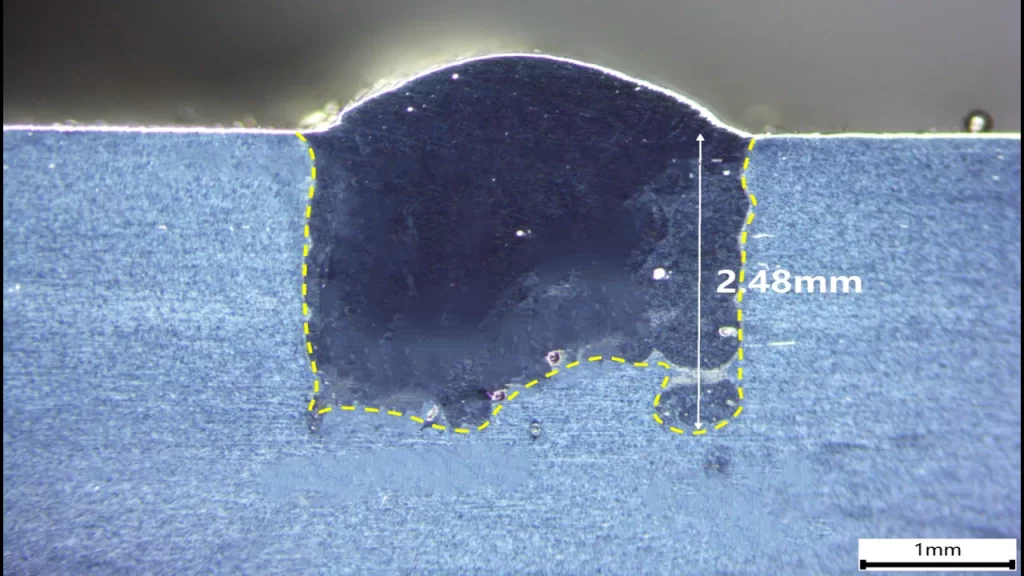
لب الألياف بقطر 20 ميكرومتر: تحسن ملحوظ
حقق جهاز MASTER X60 ذو النواة الليفية 20 ميكرومتر اختراقًا يبلغ حوالي 2.48 ملم في ظل ظروف الاختبار.
وهذا يعادل حوالي 21.6% أعمق من مجموعة التحكم التي تبلغ 50 ميكرومتر.
كان شكل اللحام أعمق وأكثر اتساقًا بشكل ملحوظ، مع وجود عدد قليل فقط من المسام الدقيقة في الأسفل.
بالنسبة لنا، هذه النتيجة مهمة لأن قوة الليزر نفسها لم تكن العامل الوحيد المتغير.
تغيرت خصائص توصيل الشعاع.
واستجابت اللحام وفقًا لذلك.
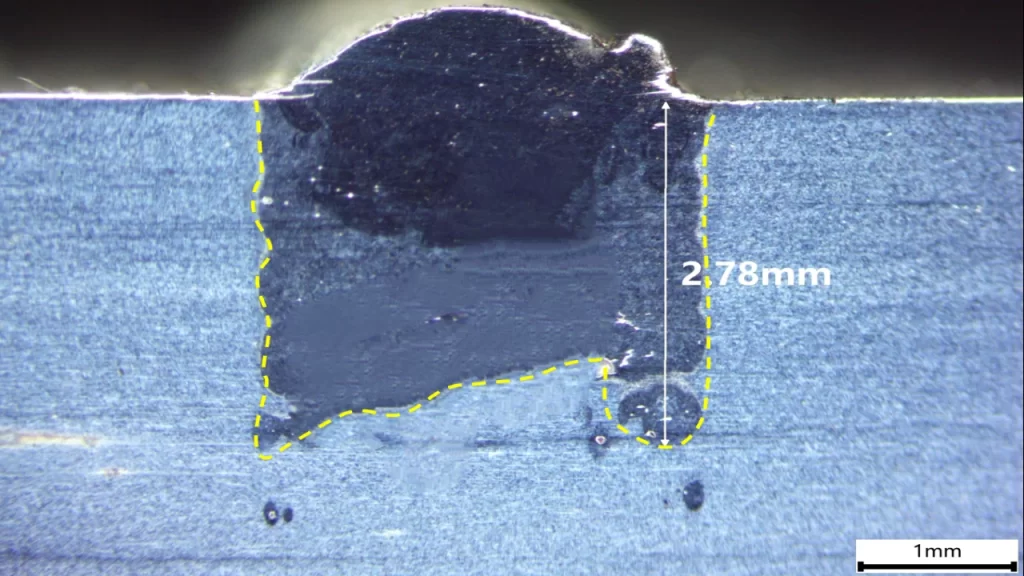
16 ميكرومتر MASTER X50: أعمق اختراق في الاختبار
وصل جهاز MASTER X50 ، الذي يستخدم لب ألياف بقطر 16 ميكرومتر، إلى اختراق فعال يبلغ حوالي 2.78 ملم.
بالمقارنة مع مجموعة التحكم 50 ميكرومتر، زاد الاختراق بنحو 36.3٪.
من بين مجموعات الاختبار الثلاث، أنتجت مجموعة 16 ميكرومتر أعمق وأكثر شكل لحام موحد.
لم تكن هناك سوى مسامات متفرقة وصغيرة جدًا، ولم تُلاحظ أي عيوب لحام رئيسية واضحة في المقطع العرضي المختبر.
هذا لا يعني أن 16 ميكرومتر هو الخيار الأفضل تلقائيًا لكل مادة أو لكل تطبيق لحام.
وهذا يعني شيئاً أكثر عملية:
يمكن أن يكون لقطر لب الألياف تأثير قابل للقياس على أداء اللحام بالليزر، ويستحق المزيد من الاهتمام عند اختيار معدات اللحام بالليزر.
لماذا يُعد قطر لب الألياف مهمًا؟
الفكرة الأساسية ليست معقدة.
يمكن أن يساعد استخدام لب ألياف أصغر في تركيز طاقة الليزر الموجهة في منطقة أصغر.
يمكن أن يؤدي ذلك إلى زيادة كثافة الطاقة عند قطعة العمل وخلق مدخلات حرارية أكثر تركيزًا.
في التطبيقات التي يكون فيها الاختراق الأعمق مهماً، يمكن أن يكون هذا ميزة كبيرة.
يُعد هذا الأمر ذا أهمية خاصة عند استخدام ليزر الألياف ذي النواة الصغيرة للحام المعادن متوسطة السماكة.
لا يعني الحجم الأصغر بالضرورة الأفضل في كل الحالات
لا ننصح باختيار الليزر لمجرد أنه يحتوي على أصغر نواة من الألياف.
اللحام نظام.
قوة الليزر، وجودة الشعاع، وقطر لب الألياف، وموضع التركيز، وسرعة اللحام، وعرض التذبذب، وغاز الحماية، ونوع المادة، وتصميم الوصلة، كلها تعمل معًا.
قد لا تؤدي المواصفات التي تبدو مثيرة للإعجاب على الورق بالضرورة إلى لحام أفضل.
السؤال الحقيقي هو:
ماذا يفعل الشعاع فعلياً عندما يصل إلى المادة؟
القوة مهمة، لكن القوة وحدها لا تكفي.
لا يزال السوق يميل بشدة إلى مقارنة آلات اللحام بالليزر بشكل كامل تقريبًا بناءً على القدرة الكهربائية (بالواط).
هذا يجعل المقارنة سهلة.
لكن هذا يجعلها غير مكتملة أيضاً.
قد ينتج عن جهاز بقوة 2,000 واط مع توصيل أفضل للشعاع وتكوين عملية أكثر ملاءمة نتيجة مختلفة تمامًا عن جهاز آخر بقوة 2,000 واط.
لهذا السبب ننظر إلى اللحام بالليزر من منظور أوسع:
القدرة × جودة الشعاع × قطر لب الألياف × معايير العملية × المادة
هذا المزيج أهم بكثير من مجرد رقم واحد على ملصق المنتج.
بالنسبة للمصنعين، يظهر الفرق في النهاية في أماكن عملية للغاية:
- اختراق
- مظهر اللحام
- استقرار اللحام
- اتساق المشغل
- إعادة العمل
- طحن
- سرعة الإنتاج
هذا ما يجب أن يحلّه جهاز اللحام بالليزر المحمول باليد .
ماستر إكس 50 وماستر إكس 60مصمم خصيصاً لنتيجة اللحام
لقد وفر لنا اختبار الفولاذ المقاوم للصدأ بقطر 5 مم مقارنة مفيدة بين تكوينات لب الألياف المختلفة.
حقق جهاز MASTER X50 ذو النواة 16 ميكرومتر أعمق اختراق في هذا الاختبار، بينما أظهر جهاز MASTER X60 ذو النواة 20 ميكرومتر تحسنًا واضحًا مقارنة بمجموعة التحكم 50 ميكرومتر.
لكن الهدف ليس تحويل اختبار واحد إلى قاعدة عالمية.
الهدف هو إظهار ما تفشل المواصفات في إظهاره في كثير من الأحيان:
يمكن أن تُحدث التغييرات الطفيفة في توصيل الشعاع اختلافات مرئية على قطعة العمل.
بالنسبة لنا، هذه هي الطريقة الأكثر جدوى لتطوير آلة لحام ليزرية محمولة باليد.
ليس بمجرد إضافة المزيد من الطاقة.
ولكن من خلال الاستخدام الأمثل للطاقة المتاحة بالفعل.
ينبغي تقييم ماكينة اللحام بالليزر بناءً على قطعة العمل.
هناك مبدأ بسيط وراء نهجنا في شركة ستريون ليزر :
لا يشتري المصنّعون في نهاية المطاف قوة الليزر، بل يشترون القدرة الإنتاجية.
ينبغي أن تجعل آلة اللحام بالليزر الجيدة عملية اللحام أسهل في التحكم، وأكثر قابلية للتكرار، وأكثر إنتاجية.
هذا يتطلب أكثر من مجرد مصدر ليزر عالي الطاقة.
يتطلب ذلك خصائص الشعاع المناسبة، والتحكم في العملية، وتصميم المعدات التي تعمل معًا.
يُعد اختبارنا للفولاذ المقاوم للصدأ بسمك 5 مم مثالاً على هذا النهج.
لا تثبت النتيجة أن قطر لب الألياف واحد متفوق بشكل عام.
يثبت ذلك أن قطر لب الألياف هو عامل حقيقي وقابل للقياس في أداء اللحام بالليزر - وهو عامل يجب أخذه في الاعتبار إلى جانب الطاقة عند اختيار جهاز لحام ليزر محمول باليد.
بالنسبة لأي شخص يقوم بتقييم ماكينة لحام ليزرية محمولة باليد ، ربما يكون هذا سؤالاً أفضل من مجرد:
"كم واطًا يمتلك؟"
الإتصال ليزر ستريون
📞 +028-85812068
🌐 www.strlaser-en.com
📧 str@strlaser.com